行业动态

聚焦行业动态,洞悉行业发展

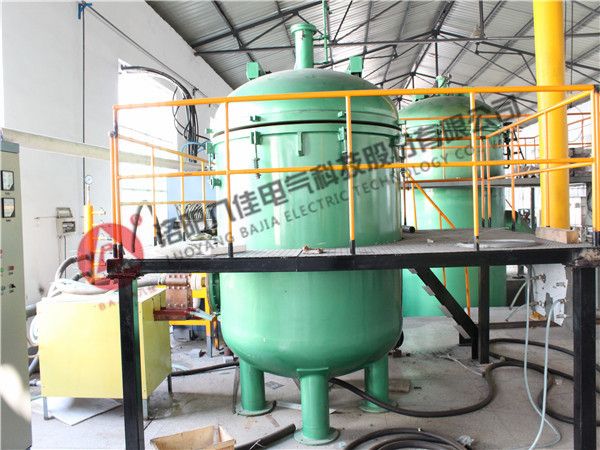
金属注射成型技术中真空烧结炉怎样节能
发布时间:2018-08-15   浏览:9661次

  真空烧结炉具有成本效益运行能力的一个重要因素就是经济的工艺气体和电力消耗。根据不同的气体类型,烧结过程的这两大成本元素可以占到总成本的50%。为了节省气体消耗,必须实施可调节的气流分压模式,同时保证脱脂和烧结过程免受污染。

  在使用中,为了减少电力消耗,用优化的加热元件制造热区来降低热损失。为了实现这些设计要点并将研发 成本控制在合理范围,一台现代的资源节约型的真空烧结炉会运用流体动力学计算工具以找到优化的气流和热流模式。

  在金属注射成型技术中,通常情况下是根据烧结零件重量和残留聚合物含量的不同,粘结剂会不同程度地聚集在真空烧结炉的外围部件上,比如:排气管、泵和热区这些地方。这将导致长时间停机,以便于人工清洁和日常维护。

  若材料净重达400kg(炉量>1000L),粘结剂含量为3%一4%,那么,高达15kg的聚合物将在真空烧结炉除气阶段被除去。即便如此,大部分排出的气体(>95%)应该在特定的冷凝点收集起来,比如,粘结剂收集器或蜡分离器。由于去污和人工清洁工作,门对门周期时间将增加2个多小时。 这样,低效的、设计不周全的真空烧结炉将使操作性能降低15%。

  所以,当遇到上面的情况,就要考虑更换更好的带有自动循环清洁系统的真空烧结炉,以减少维护工作,使意外故障保持在很低的水平。

真空速凝炉1.JPG

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

21 November 2019
真空熔炼炉烘炉的三个阶段分别是什么

真空熔炼炉烘炉的三个阶段分别是什么

  真空熔炼炉烘炉的三个阶段分别是什么   对真空熔炼炉进行维修后,要进行烘炉、必须对真空炉进行真空检漏。烘炉前,可用1000V摇表检测真空炉的绝缘,正常不小于2MΩ。炉子烘炉分三个阶段:   ①水分排出期O~200℃,是真空炉保温层中的水分和真空炉体中潮气的排出期,必须检查真空炉真空度,同时保温时间较长。   ②真空炉体放气量大的温度区一般在500℃左右,因真空炉放气量比较大,这时升温不超过50℃/h。保温时间一般在60分钟以上。   ③保温期1200℃左右,加热每升高100~200℃,要进行保温一段时间,升温过快易损坏保温层、真空炉放气不完全。   真空熔炼炉使用维护操作规程,建立炉子运行记录和修理档案,统计运行累积工作时间,加强真空炉日常维护,掌握设备技术状态变化趋势,及早发现故障损坏苗头,避免属于事故抢修性质的维修,并根据真空炉工作负荷和运行状况,提前有针对性地准备真空炉修理用零部件,编制真空炉运行维护方案。   如真空熔炼炉加热元件的使用寿命长短与工作温度、真空炉内产品介质、产品数量及操作情况等许多因素有关,在每天24小时加工生产的情况下,真空炉加热元件和隔热屏的更换大约每两三年进行一次.这取决于钎焊工作的类型和使用次数。   真空熔炼炉一般在春秋季节泄漏故障较多,长期闲置的真空炉在才次使用时真空炉泄漏故障比较易发生。这时间就必须进行真空检漏,真空检漏一般采取每月一次测压升率(在常温下,关闭所有真空阀,停止真空系统运转,1Omin后读一个数,1h后再读一个数,两数之差是压升率的数值),掌握设备泄漏变化趋势,如真空设备连续停机一个礼拜,要空运转一次(进行烘炉)。