行业动态

聚焦行业动态,洞悉行业发展

真空甩带炉设计组成有哪些?
发布时间:2018-08-22   浏览:9444次

  真空甩带炉利用形核理论,对大块非晶合金的形成条件、控制因素、合金成分设计思路、制备原理与技术等进行了分忻与讨论。非均匀形核的避免和均匀形核的抑制是大块非晶合金成功制备的充分必要条件,前者要通过外部熔炼条件的有效控制来实现,后者要通过合理的成分设计来实现。

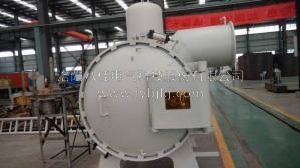
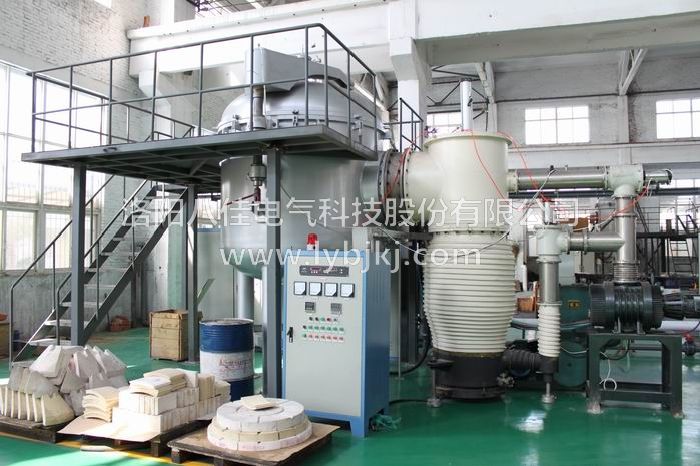
  真空甩带炉由真空室、甩带装置、坩埚自动升降装置、气路系统、机壳和熔炼电源等组成。

  1、真空室:采用组焊而成并做表面处理,炉门上装有大尺寸观察窗,既满足高真空要求,又便于观察实验情况。

  2、甩带装置:采用伺服电机驱动,无极调速,密封采用磁流体密封装置,铜棍拆卸方便。转动平稳,噪音极低。

  3、坩埚自动升降系统:真空甩带炉的坩埚自动升降系统采用气动升降,带延时装置,可根据不同材料设备不同喷带参数。

  4、气路系统:由电磁阀、压力罐、手动阀门和管路组成。

  5、机壳:结合国内外真空甩带炉设备外观经验,根据自身设备特点,设计出合理机壳,外表喷塑处理。

  6、熔炼电源:真空甩带炉采用定制的专用熔炼电源,操作简单,结构小巧。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

17 December 2020
真空烧结炉的结构特点及组成

真空烧结炉的结构特点及组成

  真空烧结炉的结构特点及组成   真空烧结炉由炉体、炉盖、保温桶、热压装置、发热体和电源、真空系统、水冷却系统及测温系统等组成。炉体全部采用不锈钢制造,为双层结构,分内外桶体,炉底封头采用旋压工艺加工。因为热压装置产生的力要由炉体承受,炉体必需具有很高的强度和足够的刚度,在外力和高温下不得变形。炉底动密封装置的固定座中心线与炉体上法兰盘必需垂直,以保证下顶杆运动的直线度。动密土封装置固定座有良好的冷却条件,以延长密封件的使用寿命。   真空烧结炉的炉盖由炉盖体、举起油缸和上压头组成。炉盖为双层结构,为承受下顶杆传递的压力,必需具有足够的强度和刚度。上压头的下端工作时处于高温区,必需强制冷却。保温桶由隔热桶、反射桶、保温层及桶体组成,分别用石墨、钼片、石墨毡和不锈钢制作。用钼片制作的反射桶主要抵御由发热元件产生的辐射热,以免损害保温层和炉体   真空烧结炉的热压装置由液压站、油缸、举起油缸、下顶杆及控制器组成。液压站有两路压力输出,一是驱动炉盖上下运动,二是驱动热压油缸运动。热压油缸的控制有两种方式,手动或自动。自动运行时,可根据设定的压力自动保压,使制品始终处于恒压状态。   热压油缸在有载工作时必需具有较高的稳定性,不能抖动。制备高质量的产品,热压油缸的运动质量是重要的条件之一。真空烧结炉的下顶杆是一个在高温区有载运动的零件,承受高压和高温的作用,又要在高温区运动。要求它既不能变形,又不能在高温环境下氧化。因此它必需具有良好的冷却条件和动密封性能。   真空甩带炉的结构特点及组成小编就分享到这了,看完本文您就应该有了基本的认识和了解相信大家都明白了吧!总的来说,希望对大家有所帮助。

25 August 2022
真空烧结炉的这些操作大家了解吗

真空烧结炉的这些操作大家了解吗

  真空烧结炉的这些操作大家了解吗  真空烧结炉是指在真空环境中对被加热物品进行保护性烧结的炉子,其加热方式比较多,如电阻加热、感应加热、微波加热等。关于它的操作很多用户都有些疑问,那么,它是怎么操作的呢?这次我们就一起看看。  一、真空烧结炉操作流程  1、通电前检查  通电前,检查真空烧结炉各开关是否放在(关)位,升温方式为“手动”,功率调节逆时针旋到头(低)。确认无误后再根据工艺要求的顺序来启动机械泵、扩散泵。  2、测量炉内真空度  根据真空计的操作进行,当达到要求的真空度时,才能加热升温。  3、抽真空  紧闭所有的真空阀门,启动机械泵,待其运转正常后,打开通向炉体的低真空阀,预先对炉体抽气,此阀打开时应缓慢,以免机械泵排气口处有油喷出。  4、打开真空阀  真空烧结炉炉体抽真空的同时,打开真空阀,对扩散泵抽气,当真空度达到15Pa后,先开启扩散泵上的冷却水,然后对扩散泵加热,一般经过45分钟左右扩散泵起作用,就可关上通向炉体的真空阀,打开真空阀,真空度很快可以达到1.33×10⁻¹Pa以上,即可对电炉通电加热。  5、加热  次加热因放气较多,真空度容易下跌,另外工件加热放气也使真空下跌,所以要慢慢升温真空度下跌到1.5帕停止加热,等真空度回升到0.5帕以上再慢慢加热。因扩散泵低于20帕就无法工作,另外扩散泵油在太低真空下易氧化,导致扩散泵无法作用。也可在低真空下加热除气,等放气基本结束,再开高真空。另外电炉在不用时抽真空状态下保存,下次抽气快些。欲停止抽真空,应先关闭高真空阀,然后停止加热,1个半小时后,关闭低真空阀,停止机械泵运转,只有在扩散泵冷却之后,才切断其冷却水供应。  6、手动升温  在炉温200℃以下先用手动方式升温,否则控温不准。在真空状态下按加热启动按钮,缓慢调节手动功率(顺时针方向),使电流慢慢上升,禁止超过次额定电流1100A,电炉温度随之上升。1000-2000℃,可采用红外自动控制炉温。  7、降温  降温可按预先设定的程序控制降温,也可直接把加热关闭让其自行降温。但降温过程中不允许停水,否则真空烧结炉炉体密封圈会烧坏。