行业动态

聚焦行业动态,洞悉行业发展

效率高、精准的真空速凝炉操作与维护指南
发布时间:2024-02-23   浏览:7036次

  效率高、精准的真空速凝炉操作与维护指南

  真空速凝炉作为金属材料快速凝固的核心设备,其效率高、精准的操作与维护对于确保生产过程的稳定性和金属材料的品质至关重要。本文将为您提供一份详尽的操作与维护指南,以确保真空速凝炉能够发挥好的性能,延长使用寿命,并为您提供稳定、高质量的金属材料。

  一、操作指南

  操作前准备

  在操作真空速凝炉之前,确保设备处于良好的工作状态。检查真空泵、加热元件、冷却系统等关键部件是否完好无损。同时,确保工作环境清洁,无尘埃和杂物,以防止杂质进入炉内影响金属材料的纯净度。
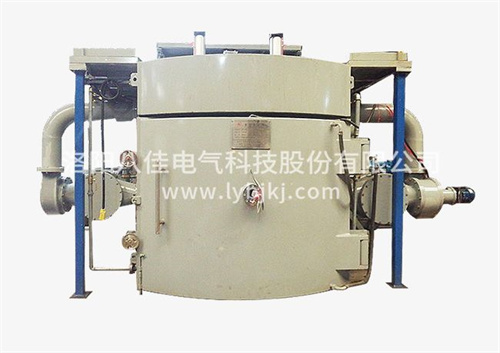
1697269468268739.jpg

  原料准备与处理

  原料的质量和清洁度对真空速凝炉的操作效果具有重要影响。确保原料无杂质、干燥且粒度分布均匀。在加入原料前,进行适当的预处理,如清洗、干燥等,以减少熔炼过程中的污染和氧化。

  熔炼与凝固过程

  根据金属材料的种类和要求,设定合适的熔炼温度和时间。在熔炼过程中,保持真空度的稳定,避免空气进入炉内。同时,通过精确控制加热速率和冷却速率,实现金属材料的快速凝固。在凝固过程中,注意观察金属材料的凝固情况,及时调整工艺参数,确保获得理想的组织结构和性能。

  产品取出与后处理

  待金属材料完全凝固后,关闭加热系统和真空泵,打开炉门取出产品。取出产品时,要小心轻放,避免碰撞和损坏。取出后,对产品进行必要的后处理,如热处理、机械加工等,以满足终使用要求。

  二、维护指南

  日常检查与维护

  定期对真空速凝炉进行日常检查,包括真空泵的运行情况、加热元件的完好程度、冷却系统的效率等。发现异常情况时,应及时处理并记录。同时,定期对设备进行清洁和除尘,保持设备的清洁和卫生。

  定期保养与维护

  根据设备的使用情况和制造商的推荐,定期对真空速凝炉进行保养与维护。这包括更换磨损的部件、清洁炉膛、检查真空密封性能等。保养与维护过程中,应严格按照设备说明书和操作手册进行,确保设备的安全和稳定。

  故障排查与处理

  当真空速凝炉出现故障时,应及时进行故障排查和处理。通过检查设备的运行状态、分析故障现象、查阅相关资料等方式,确定故障原因并采取相应的处理措施。若无法自行解决故障,应及时联系制造商或专 业维修人员进行维修。

  三、安全注意事项

  操作安全

  在操作真空速凝炉时,应严格遵守安全操作规程,佩戴防护眼镜、手套等个人防护用品。同时,确保设备接地良好,避免触电事故的发生。

  设备安全

  定期对真空速凝炉进行安全检查,确保设备的安全运行。避免设备在过载、过热等异常状态下工作,防止设备损坏和事故发生。

  环境保护

  在操作过程中,应尽量减少废气、废水等污染物的排放。同时,合理处理废弃的金属材料和炉渣,减少对环境的污染。

  四、结语

  效率高、精准的真空速凝炉操作与维护对于确保生产过程的稳定性和金属材料的品质至关重要。通过遵循本指南提供的操作与维护建议,您将能够充分发挥真空速凝炉的性能优势,为工业生产提供稳定、高质量的金属材料。同时,合理的维护和管理将延长设备的使用寿命,降低生产成本,为企业创造更大的价值。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

04 November 2024
如何控制真空烧结炉的烧结时间?

如何控制真空烧结炉的烧结时间?

如何控制真空烧结炉的烧结时间?真空烧结炉作为一种先进的材料制备设备,广泛应用于粉末冶金、陶瓷材料、复合材料等领域。其核心工作原理是在真空环境中对物料进行加热,使其达到所需的烧结温度并发生物理化学变化,从而形成具有特定性能的材料。烧结时间是影响烧结过程和产品质量的重要因素之一。真空烧结炉厂家八佳电气将详细介绍如何控制真空烧结炉的烧结时间。一、烧结时间的基本概念烧结时间是指真空烧结炉在单位时间内使物料达到烧结温度并完成烧结过程所需的时间。烧结时间的合理控制直接影响生产效率和产品质量。二、影响烧结时间的因素1.物料的性质物料的性质直接影响烧结时间。不同物料具有不同的熔点、比热容和热导率等物理化学性质,从而影响烧结速度。案例分析-高温合金:高温合金具有较高的熔点和比热容,需要较长的烧结时间。-陶瓷材料:陶瓷材料具有较低的熔点和比热容,烧结时间较短。2.加热功率加热功率直接影响炉腔内的温度和热量传递速度,从而影响烧结时间。案例分析-高加热功率:较高的加热功率可以提高加热速度,缩短烧结时间。-低加热功率:较低的加热功率可能导致烧结时间过长,影响生产效率。3.真空度真空度直接影响炉腔内的气体含量和热量传递效率,从而影响烧结时间。案例分析-高真空度:较高的真空度可以减少气体含量,提高热量传递效率,加快烧结速度。-低真空度:较低的真空度可能导致热量传递不畅,延长烧结时间。4.冷却速度冷却速度直接影响烧结后的冷却过程,从而影响总烧结时间。案例分析-快速冷却:快速冷却可以缩短烧结后的冷却时间,提高整体生产效率。-缓慢冷却:缓慢冷却可能导致总烧结时间过长,影响生产效率。三、控制烧结时间的方法1.合理设定加热功率根据物料的性质和烧结工艺要求,合理设定加热功率,确保物料在好的温度范围内均匀受热,从而提高烧结速度。实施方法-温度传感器:采用高精度的温度传感器,实时监测炉腔内的温度,并将数据反馈给控制系统。-控制系统:控制系统根据设定的目标温度和实时监测的温度数据,自动调节加热功率,确保炉腔内的温度稳定。2.优化真空度优化真空系统的设计,确保炉腔内的真空度达到工艺要求,减少气体泄漏,提高真空度的稳定性和控制精度。实施方法-真空泵选择:选择高-效、稳定的真空泵,确保炉腔内的真空度达到工艺要求。-密封设计:优化炉腔的密封设计,减少气体泄漏,提高真空度的稳定性和控制精度。3.控制冷却速度根据物料的性质和烧结工艺要求,合理控制冷却速度,确保烧结后的冷却过程稳定,避免过快或过慢的冷却速度影响总烧结时间。实施方法-冷却系统设计:优化冷却系统的设计,确保冷却速度稳定,避免过快或过慢的冷却速度。-冷却介质选择:选择合适的冷却介质,确保冷却过程稳定,避免过快或过慢的冷却速度。4.加强设备维护保养定期对设备进行维护保养,及时发现和处理潜在问题,确保设备的正常运行和使用寿命。实施方法-定期检查:定期检查设备的各个部件,及时发现和处理潜在问题。-定期维护:定期对设备进行维护保养,如清理炉腔内的残留物、校准传感器等。真空烧结炉的烧结时间直接影响烧结过程和产品质量。通过合理设定加热功率、优化真空度、控制冷却速度以及加强设备维护保养,可以有效控制烧结时间,确保炉腔内的温度均匀上升并保持在设定范围内,提高生产效率和产品质量。希望本文的介绍能为相关工作人员提供有益的参考,确保真空烧结炉的好的运行状态。在未来的工作中,随着技术的不断进步和设备的更新换代,控制烧结时间的技术将不断完善和发展。因此,我们需要持续关注行业动态,学习新的知识和技能,以适应不断变化的需求。

19 December 2018
总结真空烧结炉十一点热处理技巧

总结真空烧结炉十一点热处理技巧

  总结真空烧结炉十一点热处理技巧   随着工业化的进程和发展,真空炉在模具生产中发挥着不可替代的作用,主要用于陶瓷烧成、真空冶炼、电真空零件除气、退火、金属件的钎焊,以及陶瓷-金属封接等。 真空炉的真空热处理几乎可实现全部热处理工艺,如淬火、退火、回火、渗碳、氮化,在淬火工艺中可实现气淬、油淬、硝盐淬火、水淬等,还可以进行真空钎焊、烧结、表面处理等。真空炉热效率高,可实现快速升温和降温,可实现无氧化、无脱碳、无渗碳,可去掉工件表面的磷屑,并有脱脂除气等作用,从而达到表面光亮净化的效果。   一般来说,被处理的工件在炉内加热缓慢,内热温差较小,热应力小,因而变形小。产品合格率高。可降低成本,有除气作用,从而提高了工作的机械性能和使用寿命。工作环境好,操作安全,没有污染和公害。被处理的工件没有氢脆危险,对钛材和难熔金属壳防止表面氢脆,真空热处理工艺的稳定性和重复性好。这一系列的优点,开发真空热处理设备和工艺被越来越重视和应用越来越广。   真空热处理即真空技术与热处理两个***相结合的综合技术,是指热处理工艺的全部和部分在真空状态下进行的。我国将真空划分为低、中、高和超高真空。   真空炉和中频电炉在热加工领域有着很好的发展前景,用于:透热、轧制、锻造、弯管、热处理(淬火)、焊接等工艺的感应加热。那么真空炉和中频电炉的热处理技巧是什么呢?   1.真空炉处理钛合金时,不宜用氮气作为冷却气体,因为钛和氮在高温下反应,形成金黄色的氮化钛。   2.真空炉活动连接部分全部采用O型橡胶圈密封连接,此部分均通水冷却。   3.工件在真空状态下淬火,应使用真空淬火油,此油具有较低的饱和蒸气压。   4.真空炉的保养应在真空或充纯氮状态下,避免平时不用时吸气,吸潮。   5.国内真空炉的压升率应不大于1.33Pa/h,国外某些企业的标准为0.67Pa/h   6.真空加热以辐射为主,工件在炉内应该保持间距。   7.升温过程中,工件及炉内材料会放气,使真空度下降。   8.真空回火、真空退火、真空固溶处理及真空时效的加热温度一般与常规处理时加热温度相同。   9.真空回火炉应该具有快冷装置。冷却水的压力应该大于0.2Mpa,流量应可调。   10.冷却气体:钢一般采用百分之99.995纯度的氮气,高温合金采用百分之99.999的氮气或氩气,钛合金采用百分之99.995的氩气。   11.升温:放入工件后,一般先预抽至6.67Pa时方可升温加热。   看完本文,相信您对其热处理技巧有一定的认识了,如有产品方面的需求,请立即联系我们哦!