公司动态

聚焦行业动态,洞悉行业发展

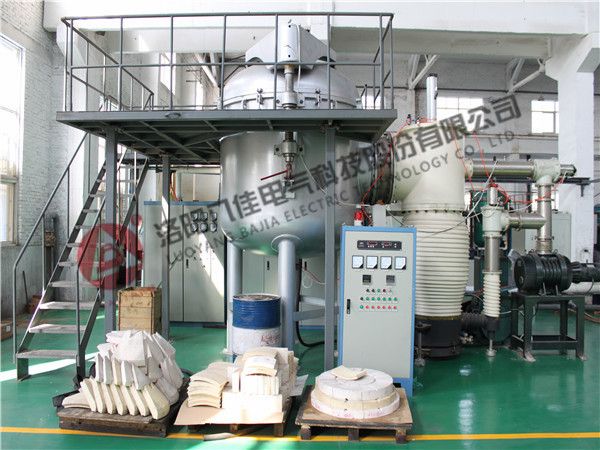
高温热处理炉温度升不上来是什么原因
发布时间:2017-02-06   浏览:8769次

  高温热处理炉因其效率高,操作简单安全,在工业、金属冶炼等行业被广泛应用,但在应用中,有很多用户反映有时会出现温度上不去的问题,今天就请八佳电气科技股份有限公司为您具体解析一下原因。

  1.首先检查控制电箱,查看负责加热的继电器是否有问题,如果没有就查看高温热处理炉线路或者继电器。如果烘干塔那边的温度计有问题,温度也会显示不正常。

  2.如果是电控柜里风扇停转造成的送电关闭,只需换一个风扇即可。如果是控温仪报警,高温热处理炉的温度才自动的跳下来了,可能是加热元件的问题,此时先测下电阻值、调压器,查看二次电压。

  3.如果以上原因都不是,可以跟厂家售后服务联系,此方法对真空烧结炉、真空速凝炉等此类工业炉都适用。咨询前要先了解工业炉正常温度是多少,什么时候出现问题的。然后跟厂家售后进行咨询。

20160607172054_2852.jpg

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

14 September 2026
真空炭化炉故障诊断与精准维护技术指南

真空炭化炉故障诊断与精准维护技术指南

真空炭化炉故障诊断与精准维护技术指南在先进材料制备领域,真空炭化炉作为实现高温热处理的核心装备,其运行稳定性直接关联产品良率与生产效能。针对设备运行中常见的温度失控、真空泄漏等典型故障,真空炭化炉厂家洛阳八佳电气系统梳理了从故障机理分析到标准化处置的全流程技术方案,并创新性提出预防性维护策略,为设备管理人员构建闭环式运维体系提供理论支撑。一、热管理系统故障深度解析1. 超温报警的多元诱因与分级处置故障图谱:当炉膛温度突破安全阈值触发报警时,需建立三级诊断机制:初级诊断:通过HMI界面核查温度设定值与PID参数,确认积分时间(Ti)与微分时间(Td)是否存在异常偏移。二级诊断:断电状态下采用绝缘测试仪检测固态继电器(SSR)输出端绝缘电阻,正常值应>100MΩ。若检测值<10MΩ,需立即更换SSR模块。三级诊断:在运行状态下实施热电偶动态测试,通过轻触探头观察温度显示波动幅度。若波动值>±5℃,需执行K型热电偶冷端补偿校验,必要时更换补偿导线。典型案例:某碳纤维生产企业因SSR击穿导致炉温失控,经红外热成像检测发现模块温升达85℃(正常值<60℃),更换后设备恢复稳定运行。2. 低温偏差的溯源排查诊断路径:信号链路验证:采用信号发生器模拟4-20mA电流输出,校验温控器输入端响应曲线线性度。热电偶性能评估:实施冰点槽法校准,将热电偶置于0℃冰水混合物中,测量值偏差>0.5℃即判定失效。加热元件检测:应用钳形电流表监测三相加热回路电流平衡度,不平衡度>5%时需检查加热管氧化层厚度。技术突破:开发基于热成像的加热均匀性检测方法,通过红外热像仪捕捉炉膛三维温度场,精准定位失效加热区。二、真空系统失效的立体防控1. 真空度异常的多方面诊断模型故障树分析:气源系统:检查真空泵油位及油品污染度(NAS 1638等级),确认前级管道过滤器的压差<0.05MPa。密封系统:采用氦质谱检漏仪对炉门法兰、观察窗等部位进行定量检漏,泄漏率>1×10⁻⁹Pa·m³/s时需更换密封件。管路系统:实施真空管道正压测试,充入0.5MPa氮气保压30分钟,压力降>2%即判定存在泄漏。创新方案:研发基于机器视觉的密封圈状态监测系统,通过图像识别技术自动检测密封面缺陷。2. 气动元件失效的智能诊断诊断矩阵:电磁阀失效:使用LCR测试仪检测线圈电阻(标准值±5%),并通过PLC强制输出信号验证阀芯动作响应时间(应<100ms)。气动阀卡滞:在气源压力0.6MPa条件下,测量阀芯开关时间,超过额定周期20%即判定需要维护。预防性维护:建立气动元件寿命模型,根据动作次数(通常50万次)制定预防性更换周期。三、辅助系统可靠性提升方案1. 风机系统振动分析诊断流程:机械检测:使用振动分析仪采集风机轴承座X/Y/Z三向振动频谱,对比ISO 10816-3标准判定运行状态。气流诊断:通过风速仪测量进/出风口风速,风量衰减>15%时需清理叶轮积碳或校正动平衡。技术升级:部署基于物联网的风机健康管理系统,实时监测轴承温度与振动烈度。2. 控制系统冗余设计安全架构:硬件冗余:采用双PLC热备份配置,主控单元故障时切换时间<50ms。软件防护:实施控制程序加密与看门狗机制,防止程序跑飞导致设备失控。数据管理:建立工艺参数数据库,通过大数据分析预警参数漂移趋势。四、全生命周期运维体系构建三级点检制度:日常:目视检查密封件、仪表显示周检:测试安全联锁、气源压力月检:校准热电偶、执行机构润滑备件智能管理:基于设备BOM表建立关键部件寿命档案运用RFID技术实现备件全生命周期追溯人员能力建设:开发AR辅助维修系统,通过三维动画指导故障处置定期组织故障模拟演练,提升应急响应能力实施成效:某新材料企业导入该运维体系后,设备故障间隔时间(MTBF)提升42%,维修成本下降28%。真空炭化炉的可靠性运维已从被动抢修转向主动预防。通过构建"监测-诊断-处置-优化"的闭环管理体系,结合物联网、大数据等新技术,可显著提升设备综合效率(OEE),为高端材料制造提供坚实保障。