行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉腔体加工要点
发布时间:2022-02-24   浏览:7257次

  真空烧结炉腔体加工要点

  真空烧结炉中为了减小腔体内壁的外表积,一般用喷砂或电解抛光的办法来取得平整的外表。真空炉中超高真空体系的腔体,更多的是利用电解抛光来进行外表处理。

  超高真空腔体的氩弧焊接,原则上有必要选用内焊,即焊接面是在真空一侧,避免存在死角而发作虚漏。真空烧结炉中真空腔体不允许表里两层焊接和两层密封。
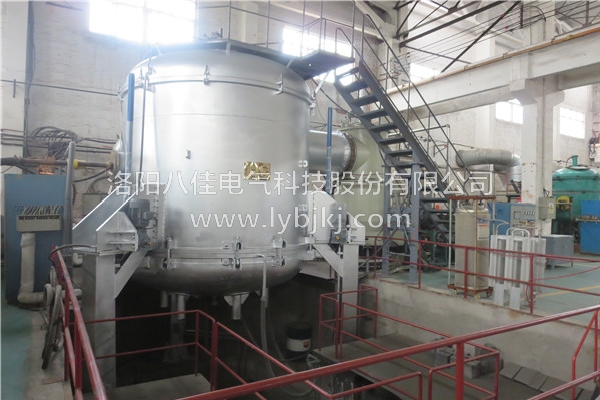
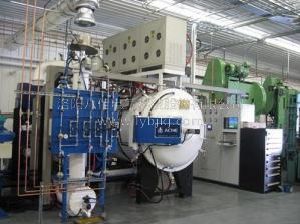
真空烧结炉

  真空烧结炉的真空腔体的内壁外表吸附很多的气体分子或其他有机物,成为影响真空度的放气源。为实现超高真空,要对腔体进行150~250℃的高温烘烤,以促使材料外表和内部的气体尽快放出。烘烤办法有在腔体外壁环绕加热带、在腔体外壁固定铠装加热丝或直接将腔体置于烘烤帐子中。比较经济简略的烘烤办法是使用加热带,加热带的外面再用铝箔包裹,避免热量散失的同时也可使腔体均匀受热。

  不锈钢是现在超高真空体系的主要结构材料。其间300系列不锈钢(表1)是含Cr10%~20%的低碳钢,具有***的抗腐蚀性、放气率低、无磁性、焊接性好、导电率和导热率低、能够在-270~900℃工作等长处,在高真空和超高真空体系中,使用广泛。

  八佳小编为你详细介绍真空烧结炉材料的产品分类,包括烧结炉下的所有产品的用途、型号、范围、图片、新闻及价格。同时我们还为您精选了烧结炉分类的行业资讯、价格行情、展会信息、图片资料等,在全国地区获得用户好评,欲了解更多详细信息,请点击访问!

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

26 September 2019
真空甩带炉安全性设计原理

真空甩带炉安全性设计原理

  真空甩带炉安全性设计原理   由于真空甩带炉在正压和负压反复交替使用的特殊性,为了保证设备使用的安全性同时实现设备的经济性,对炉壳和齿圈通过计算法、查图法进行理论计算,并采用有限元分析法对结构进行安全性分析。通过力学模型对设计结构中的薄弱环节进行结构优化,达到结构安全性的要求。   真空甩带炉可分为单室、双室和立式等一般采用镍铬带加热***高温度为800℃。真空回火炉一般适用要求回火后零件表面光亮、没有氧化色。真空退火炉根据零件材料可选择中高温和低温,(中高温800℃~1350℃、低温800℃)。   真空甩带炉适用于模具钢、弹簧钢、不锈钢、轴承钢、高温合金钢等的真空热处理。其主要特点是适用的材料范围广、淬透性强、成本低、淬火油可重复使用。不足之处有;变形量相对要大一些,工件后续需要清洗。真空油淬炉从结构上可分为双室炉和三室炉等。   真空甩带炉适用于高速钢、不锈钢、模具钢等一些淬透性比较好的材料的真空热处理,特点是零件变形量小、零件热处理后不需要清洗。不足之处有淬火气体不能回收、成本较高。真空高压气淬炉从结构上可分为卧式和立式两种。卧式可分为单室、双室和三室等。立式的适用环形状、筒状和长杆状零件的热处理。真空高压气淬炉淬火压力一般为2b a r~10b a r。根据用户的需要可选择零件适用于压力的炉型。

23 April 2022
如何维护保养真空熔炼炉

如何维护保养真空熔炼炉

  如何维护保养真空熔炼炉   如何维护保养真空熔炼炉?大家知道吗?今天,小编和大家介绍下。   1、操作人员要了解各种外表、泵,设备的各部分。阅览并了解各种说明书。   2、冷却水水压应坚持0.1~0.2Mpa之间,出水温度≤45℃。;   3、压缩空气压力在0.4~0.5Mpa之间。   4、每炉开机前,要查看维护气的气瓶容量,避免气体充缺乏,更换气瓶。   5、开机后如有异常情况,应立即扫除或停机查找缘由。   6、常常查看各部分的回水量,作业时应确保各部分有足够的冷却水。   7、真空熔炼炉停止运用时,应将炉内气体抽暇,长期不必,要充入维护性气体,并把设备水冷套内的循环水放掉。   8、机械泵、罗茨泵应定时换油加油,罗茨泵的油杯中要坚持一向有油。换油时必定把废油放洁净。   9、分散泵换油时,内部如有氧化,要把分散泵内部的氧化层处置洁净,然后再换上新油。   10、充入真空熔炼炉的维护性气体,纯度不该小于99.99%。   11、本设备不允许运用易燃易爆和具有腐蚀性气体作为维护气氛。   12、设备外表及外表外表要坚持清洁,擦洗炉体内壁不允许有带有水份及沾有非真空类用油的抹布擦洗。   13、气动体系的气动三连件上的油水分离器要常常放水,油雾器内应写入真空分散泵油。   14、真空熔炼炉的整机电压要确保在350~420V范围内。三相要平衡。