行业动态

聚焦行业动态,洞悉行业发展

高温烧结炉工作原理是什么
发布时间:2021-11-04   浏览:8052次

  高温烧结炉工作原理是什么

  高温真空烧结炉加热室由耐火材料和碳化硅、氧化镁、氧化铝等组成,电加热丝为镍铬合金丝。

  据使用者了解,在抽真空后充氢气的保护状态下,真空烧结炉利用中频感应加热的原理,使处于线圈内的钨坩埚产生高温并通过热辐射传导到工作上。适用于科研、军工单位对难熔合金如钨钼及其合金的粉末成型烧结。
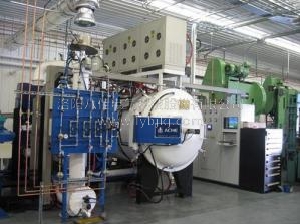
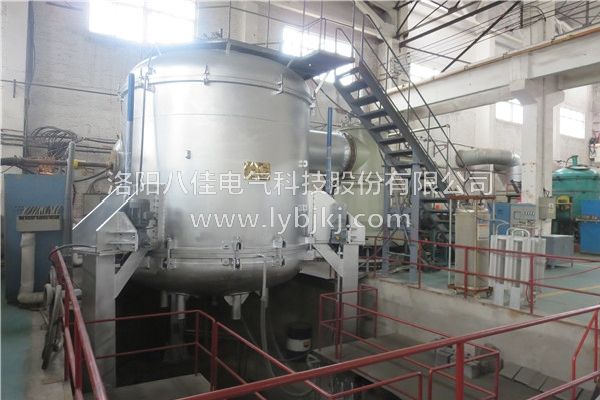
高温烧结炉

  同时,真空烧结炉在真空或保护气氛条件下利用中频感应加热的原理,使硬质合金刀头及各种金属粉末压制体实现烧结的成套设备,是为硬质合金、金属镝以及陶瓷材料的工业生产而设计的。

  在使用1200度高温真空烧结炉的过程中,如果温度由高变低,应切断电源。当高温计读数低于新的预定读数时,可旋转控制键将温度指数向左移动,并移动到新的预定温度读数。然后可以连接电源。如果温度从低变高,必须拧动控制键以将温度指数向右移动。在预定的温度读数上,高温计读数可以继续上升。

  此外,真空烧结炉现如今被广泛的应用于碳化硅陶瓷的反应烧结工艺,同时也可用于特种陶瓷材料,硬质合金,陶瓷金属复合材料以及难熔金属组成的合金材料的高温真空烧结。针对一些材料的高温烧结工艺使得烧结炉具备不错的耐热性、绝缘性以及可靠性的设计。新型电极结构杜绝了高温炉电极的漏水现象,并且可以加热系统中的易损部件,也更便于维修和更换。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

24 October 2019
真空熔炼炉热处理的工艺是有哪些

真空熔炼炉热处理的工艺是有哪些

  真空熔炼炉热处理的工艺是有哪些   真空熔炼炉是利用真空感应熔炼法,把坩埚封闭在真空室中,利用电磁感应产生的涡流作为热源,在真空或惰性气体状态下把合金(或是导电材料)原料进行脱气、熔化处理,通过坩埚倾炉系统浇铸,经过中间包在水冷辊上急速凝固后形成薄片,再在水冷盘上进行慢速降温,在拨凿的搅拌下,把合金降到30℃左右,形成大不薄厚均匀的合金薄片的一种熔炼设备。   真空熔炼炉是生产合金(永磁材料)的专用设备,是先进铸片工艺取代传动铸锭工艺的理想替代设备。   关于真空熔炼炉的热处理工艺:   炉子的热处理工艺一般包括:加热、保温、冷却三个过程,有时只有加热与冷却两个过程。这些过程都是互相衔接,不可间断。   加热是热处理中重要工序之一,真空熔炼炉对金属热处理的加热方法很多,早期是采用木炭和煤作为热源,进而使用液体与气体燃料。   要知道,真空熔炼炉的电加热易于控制,且无环境污染;利用这些热源可以的直接加热,也可以通过熔融的盐或是金属,以至浮动粒子进行间接加热。   此外,加热温度是真空烧结炉热处理工艺的重要工艺参数之一,选择和控制加热温度是保证真空速凝炉热处理质量的主要问题。

31 July 2018
真空烧结炉使用必备知识

真空烧结炉使用必备知识

  真空烧结炉是在抽真空后充氢气保护状态下,利用中频感应加热的原理,使处于线圈内的钨坩埚产生高温,通过热辐射传导到工作上,适用于科研、军工单位对难熔合金如钨、钼及其合金的粉末成型烧结。安装电炉的场所应符合真空卫生的要求,周围的空气应清洁和干燥,并有良好的通风条件,工作场地不易扬起灰尘等。在使用时大家需要知道以下使用点的注意事项。   1、由于模具一般由用户自备,模具材料基本上选用高纯石墨,其耐压极限为40MPa,建议用户使用在30MPa以下比较安全,加压前应计算模具上、下冲头的面积,再换算成压力,具体公式如下:   系统允许 加压(吨)=上或下冲头面积×30MPa   如预先不计算盲目加压导致模具、压块、发热体、保温屏等石墨制品损坏要自行解决。   2、热电偶为钨铼型,使用过会发脆,不能接触。如损坏应及时更换。其型号是W2型。   3、冬天应注意对真空烧结炉的循环水的保暖问题,要不然就容易发生水管爆裂。   4、真空烧结炉那使用后,炉体一定要保持真空,因炉内保温层易受潮,保真空这样下次抽真空会快些。   5、因设备较复杂,建议专人使用,专人负责,对新手严格实行用前培训,用后检查,操作使用要有记录等设备使用规定。   6、真空烧结炉用于真空烧结炉时注意,在炉内放置坩埚后,在盖上保温屏盖后不要忘记再盖其中间的小盖。   7、操作前应做到清洁观察窗玻璃,清洁炉内壁,观察水压情况,观察炉内石墨是否有损坏,上电后观察仪表显示是否正常,测试液压系统能否正常工作。   8、有用热电偶升温过程中,注意比对与红外的温度偏差,如真空烧结炉的温差偏大,应使用红外瞄准器观察红外仪是否对准。   9、电炉使用一年后应将仪表后送计量部门进行校对。   10、操作中应经常用手接触真空烧结炉炉盖、炉体、炉底、电极、上下压头等部位,防止水温过高损坏密封。