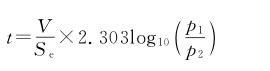
行业动态

聚焦行业动态,洞悉行业发展

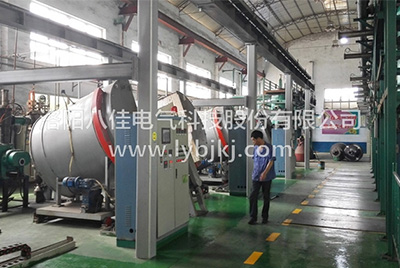
真空甩带炉进行热处理时有哪些技巧
发布时间:2019-04-30   浏览:9120次

  真空甩带炉进行热处理时有哪些技巧

  真空甩带炉和中频电炉在热加工领域有着很好的发展前景,用于:透热、轧制、锻造、弯管、热处理(淬火)、焊接等工艺的感应加热。那么它的热处理技巧是什么呢?

  1.真空甩带炉处理钛合金时,不宜用氮气作为冷却气体,因为钛和氮在高温下反应,形成金黄色的氮化钛。

  2.活动连接部分全部采用O型橡胶圈密封连接,此部分均通水冷却。

  3.工件在真空状态下淬火,应使用真空淬火油,此油具有较低的饱和蒸气压。

  4.真空甩带炉保养应在真空或充纯氮状态下,避免平时不用时吸气,吸潮。

  5.国内的压升率应不大于1.33Pa/h,国外某些企业的标准为0.67Pa/h

  6.真空加热以辐射为主,工件在炉内应该保持间距。

  7.升温过程中,工件及炉内材料会放气,使真空度下降。

  8.真空回火、真空退火、真空固溶处理及真空时效的加热温度一般与常规处理时加热温度相同。

  9.真空甩带炉应该具有快冷装置。冷却水的压力应该大于0.2Mpa,流量应可调。

  10.冷却气体:钢一般采用百分之99.995纯度的氮气,高温合金采用百分之99.999的氮气或氩气,钛合金采用百分之99.995的氩气。

  11.升温:放入工件后,一般先预抽至6.67Pa时方可升温加热。

  看完本文,相信您对真空甩带炉热处理技巧有一定的认识了,如有产品方面的需求,请立即联系我们哦!

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

27 July 2026
石墨化炉的加热速度和降温速度与其他高温炉相比有何特点?

石墨化炉的加热速度和降温速度与其他高温炉相比有何特点?

石墨化炉的加热速度和降温速度与其他高温炉相比有何特点?在材料加工领域,高温炉的加热与降温速度对产品质量和生产效率影响重大。石墨化炉作为一类特殊高温炉,其加热与降温速度与其他高温炉相比,具有鲜明特点。加热速度方面:石墨化炉的加热速度因类型而异,但整体有独特之处。感应加热石墨化炉堪称加热速度的佼佼者。其利用电磁感应原理,交变磁场在炉内导体中产生感应电流,瞬间释放大量热量,加热速度极快。相比普通工业电阻炉,后者依靠电流通过加热元件,以电阻发热方式升温,热传递过程相对缓慢。例如,在生产石墨电极时,感应加热石墨化炉能在短时间内将炉内温度从室温迅速提升至 2000℃以上,而电阻炉达到同样温度可能需要数倍时间。这一快速加热特性,不仅大幅缩短生产周期,提高产能,还能减少能源在长时间加热过程中的损耗。不过,部分传统高温窑炉,如用于烧制陶瓷的窑炉,对加热速度要求不高,更注重缓慢、均匀升温,以保证陶瓷坯体在烧制过程中物理化学变化稳定,防止开裂等缺陷,其加热速度远不及感应加热石墨化炉。降温速度方面:石墨化炉在降温时,为保证碳材料质量与炉体寿命,通常采取相对缓慢且可控的降温方式。与一些追求快速降温以提高生产节奏的高温炉不同,如金属热处理炉,有时为获得特定金相组织,会采用淬火等快速冷却手段,使工件在极短时间内降温。石墨化炉若急速降温,炉内碳材料会因热应力集中而开裂,影响产品性能,炉体也可能因温度骤变产生变形、裂缝等问题。一般石墨化炉先自然降温,待炉温降至一定程度,再开启风冷设备辅助降温,整个降温过程持续数小时,严格控制降温速率,如每小时降温 50℃ - 100℃。而一些玻璃熔化炉,在完成熔化作业后,虽也需降温,但降温速度要求不如石墨化炉这般严苛,可根据生产安排适当调整降温节奏。石墨化炉在加热速度上,感应加热型具有快速升温优势,区别于普通电阻炉及部分传统窑炉;在降温速度方面,为保护碳材料与炉体,采取缓慢、可控降温,与金属热处理炉等快速降温的高温炉差异明显。这些加热与降温速度特点,源于石墨化炉独特的工艺需求,对保障碳材料质量与生产稳定起着关键作用。

03 August 2018
真空烧结炉厂家教你如何根据不同环境情况计算抽气时间

真空烧结炉厂家教你如何根据不同环境情况计算抽气时间

  根据真空系统的使用目的而决定所需的真空度和抽气时间,然后选择合适的真空泵。真空烧结炉厂家介绍不同真空范围内的抽气时间计算。   1、大气压-低真空领域的抽气时间计算   这里所指的低真空领域,是指真空度在100 KPa至0.2 KPa,低真空领域真空腔体和泵的连接管内,气体分子是黏性流时,抽气时间可以通过初期压强p1、到达压强p2、抽气速度S和容积V(含配管)来计算。      式中 p1———初期压强(大气压)[Pa];   p2———到达压强[Pa];   t———抽气时间[min];   V———容积[L];   Se———实际抽气速度[L/min]。   真空烧结炉厂家提醒用户,考虑到导管和阀门的瓶颈效应,实际抽气速度大致可以估算为理论抽气速度的80%。   2、中真空领域的抽气时间计算   这里所指的高真空至超高真空领域,是指真空度在200 Pa 至 0.2Pa之间,中真空领域导管内的气体分子,处于黏性流和分子流的中间状态,不能单纯地像低真空或下面第三章节讲解的高真空那样简单地计算。一般情况下,通过两种方式分别计算抽气时间,然后取计算值较大的结果。   真空抽气要考虑的要素:   (1)到达真空度;   (2)抽气速度;   (3)导通率;   (4)实际抽气速度;   (5)气体放出率;   (6)漏率。   3、高真空-超高真空领域的抽气时间计算   在此,八佳真空烧结炉的技术人员表示,这里所指的高真空至超高真空领域,是指真空度在0.2Pa以下,对于高真空领域,要充分考虑容器壁以及容器内物体的气体放出,因此,抽气时间和抽气速度的计算方法和低真空领域不同。      式中 p(t)———到达压强;   Se———实际抽气速度;   Ql———腔体漏气量;   Qg(t)———腔体内部放出气体量;   p0———初期压强。   气体的放出量Qg(t)随着时间t而减少。计算开始时,假定一个抽气时间,根据当时的放气量来求得到达的真空度。如果计算结果p(t)和所需的真空度不一致,则重新假定时间,根据新假设时间的气体放出量再次计算。不断重复,终让p(t)在所需的真空范围内。   真空烧结炉厂家的技术人员表示,高真空领域的抽气时间计算远比低真空领域复杂。真空腔体的内表面经过酒精清洗和150~200℃烘烤处理的两种情况下,后者的气体放出会减少10%左右,因此使用同样的抽气泵所能到达的真空度也会更高一些。   真空腔体内的部件形状和材质也极大地影响到达的真空度和抽气时间。如果使用了树脂类材料,则到达的真空度会比单纯考虑金属表面的气体放出要差2~3个数量级。内部使用螺钉时,螺纹部残留的气体随着抽气时间缓慢放出。为了加速真空烧结炉螺纹部的气体放出,要在螺钉中心穿孔,或在螺纹侧面开一个出气孔。因此,内部构造越复杂,影响真空的因素就越多,要获得高真空,设计上就更需要经验。