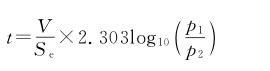
行业动态

聚焦行业动态,洞悉行业发展

真空速凝炉的安全性怎么样
发布时间:2022-01-27   浏览:7355次

  真空速凝炉的安全性怎么样

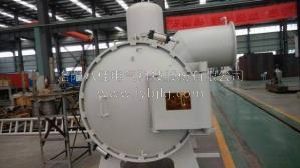
  真空速凝炉是利用真空感应熔炼的方法,把坩埚封闭在真空室中,利用电磁感应产生的涡流热做热源,在真空或惰性气体状态下把合金(或者是导电材料)原料进行脱气、调质、合成、融化并通过坩埚倾炉系统浇铸,经过中间包在水冷辊上急速凝固后,再在水冷盘上进行慢速降温,把合金变成30°C左右,且大小薄厚均匀的合金薄片的一种电热设备。本设备采用多重安全保障、全自动化控制、实时监控,全中文操作系统、全触摸屏工作环境,操作简洁可靠。

真空速凝炉

  真空速凝炉广泛应用于加工热处理等作业上,如各类陶瓷烧结、玻璃琉璃、工艺烧结、烤漆、喷粉、五金塑胶、丝印、电镀、珠宝等烘烤脱水以及电容、电源、线路板、中、低温老化测试等等。高温有各类适合五金热处理、回火、定型等产品。

  八佳生产的真空速凝炉技术性能更放心、效率更高的新一代钕铁硼磁材熔炼设备。它采用地坑收料罐式结构,将水冷辊甩出的钕铁硼合金薄片直接甩入收料罐,移除收料罐于其他位置进行冷却,并迅速更换下一个收料罐继续下一炉工作。

  我们之所以采用这种技术,是这样基本减去了在线冷却时间,极大的提高了工作效率。消除了真空速凝炉熔炼过程中的灰尘及杂质,提高了产品收率。可以和氢碎生产线实现无氧对接。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

05 July 2021
真空烧结炉烧结过程的优势

真空烧结炉烧结过程的优势

  真空烧结炉烧结过程的优势   真空烧结炉主要用于活性金属和难溶金属以及硬质合金,磁性材料和不锈钢等的烧结。真空烧结炉实际上是低压(减压)烧结。真空度愈高,愈接近中性气氛,愈与材料不发生任何化学反应。   真空烧结炉的主要优点是:   1、有利于排除吸附气体,对促进烧结后期的收缩作用明显。   2、真空烧结炉对硅,铝,镁,钙等杂质或其氧化物的排除,起到提纯材料的作用。   3、可改善液相烧结的润湿性,有利于烧结过程中的收缩和改善合金的组织结构。   4、是理想的惰性气氛,当不宜用其他还原性或惰性气体时,或者对容易出现脱碳,渗碳的材料,均可采用真空烧结炉。   5、真空烧结炉减少气氛中的有害成分(水,氧,氮等)对产品的玷污。例如,电解氢中的含水量要求降至***-40℃较为困难;而真空烧结时,真空度只要在数百Pa就相当于含水量为***-40℃。   真空下的液相烧结,发生粘结金属的挥发损失是个重要问题。这不仅改变和影响合金的成品成分和组织结构,而且对烧结过程本身也起阻碍作用。粘结金属的挥发损失,主要是在烧结后期(即保温阶段)发生。保温时间长,粘结金属的挥发损失就多。为此,化物杂质,水分等与材料中的碳发生反应,生成CO随炉排出。此时真空烧结炉炉压明显提高,合金中的总碳量降低。显然,碳含量的变化取决于原材料粉末中的氧含量以及烧结时的真空度。两者越高时,生成一氧化碳的反映越容易进行,脱碳也越严重。   熔盐电解炉的真空烧结与气体保护烧结的工艺没有根本区别,只是烧结温度低一些,一般可降低到100~150℃。这有利于延长真空烧结炉的寿命和降低电能的消耗。

03 August 2018
真空烧结炉厂家教你如何根据不同环境情况计算抽气时间

真空烧结炉厂家教你如何根据不同环境情况计算抽气时间

  根据真空系统的使用目的而决定所需的真空度和抽气时间,然后选择合适的真空泵。真空烧结炉厂家介绍不同真空范围内的抽气时间计算。   1、大气压-低真空领域的抽气时间计算   这里所指的低真空领域,是指真空度在100 KPa至0.2 KPa,低真空领域真空腔体和泵的连接管内,气体分子是黏性流时,抽气时间可以通过初期压强p1、到达压强p2、抽气速度S和容积V(含配管)来计算。      式中 p1———初期压强(大气压)[Pa];   p2———到达压强[Pa];   t———抽气时间[min];   V———容积[L];   Se———实际抽气速度[L/min]。   真空烧结炉厂家提醒用户,考虑到导管和阀门的瓶颈效应,实际抽气速度大致可以估算为理论抽气速度的80%。   2、中真空领域的抽气时间计算   这里所指的高真空至超高真空领域,是指真空度在200 Pa 至 0.2Pa之间,中真空领域导管内的气体分子,处于黏性流和分子流的中间状态,不能单纯地像低真空或下面第三章节讲解的高真空那样简单地计算。一般情况下,通过两种方式分别计算抽气时间,然后取计算值较大的结果。   真空抽气要考虑的要素:   (1)到达真空度;   (2)抽气速度;   (3)导通率;   (4)实际抽气速度;   (5)气体放出率;   (6)漏率。   3、高真空-超高真空领域的抽气时间计算   在此,八佳真空烧结炉的技术人员表示,这里所指的高真空至超高真空领域,是指真空度在0.2Pa以下,对于高真空领域,要充分考虑容器壁以及容器内物体的气体放出,因此,抽气时间和抽气速度的计算方法和低真空领域不同。      式中 p(t)———到达压强;   Se———实际抽气速度;   Ql———腔体漏气量;   Qg(t)———腔体内部放出气体量;   p0———初期压强。   气体的放出量Qg(t)随着时间t而减少。计算开始时,假定一个抽气时间,根据当时的放气量来求得到达的真空度。如果计算结果p(t)和所需的真空度不一致,则重新假定时间,根据新假设时间的气体放出量再次计算。不断重复,终让p(t)在所需的真空范围内。   真空烧结炉厂家的技术人员表示,高真空领域的抽气时间计算远比低真空领域复杂。真空腔体的内表面经过酒精清洗和150~200℃烘烤处理的两种情况下,后者的气体放出会减少10%左右,因此使用同样的抽气泵所能到达的真空度也会更高一些。   真空腔体内的部件形状和材质也极大地影响到达的真空度和抽气时间。如果使用了树脂类材料,则到达的真空度会比单纯考虑金属表面的气体放出要差2~3个数量级。内部使用螺钉时,螺纹部残留的气体随着抽气时间缓慢放出。为了加速真空烧结炉螺纹部的气体放出,要在螺钉中心穿孔,或在螺纹侧面开一个出气孔。因此,内部构造越复杂,影响真空的因素就越多,要获得高真空,设计上就更需要经验。