行业动态

聚焦行业动态,洞悉行业发展

使用真空甩带炉要注意什么
发布时间:2021-10-18   浏览:6819次

  使用真空甩带炉要注意什么

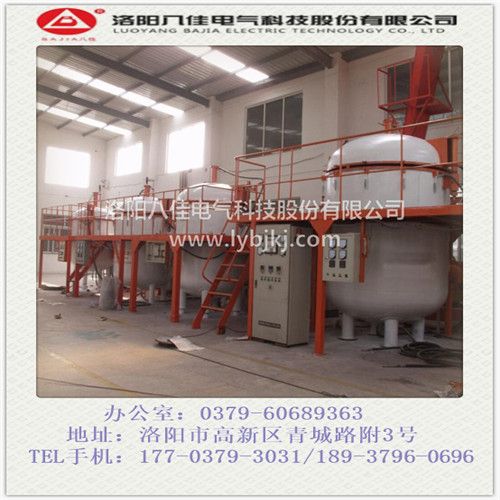
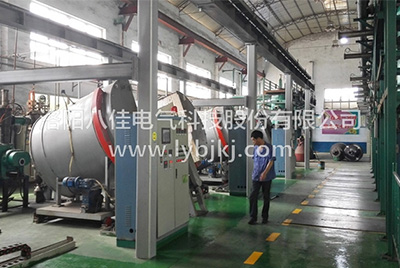
  真空甩带炉炉体上部内的中心位置设置的一个不锈钢的熔炼池通过密封装置与出料导槽固定连接,出料导槽另一端固定在炉体的炉壁上;熔炼池的上方的炉盖上中心位置设置的卸料螺杆,穿过熔炼池伸入至出料导槽,炉盖上卸料螺杆一侧设置的烟囱出口与熔炼池连通;新型采用***燃气烧嘴,天然气为加热原料,热值高,熔炼速度快,并且能够随意移动生产,填补了硼砂熔炼设备的空白;具有能耗低、热利用率高、体积小,结构合理、维护检修方便、成本低的特点。使用应注意哪些问题:

真空甩带炉

  1.向真空甩带炉钢液加入一种或几种合金元素,使其达到成品钢成分规格要求的操作过程称为合金化。多数情况下脱氧和合金化是同时进行的,加入钢中的脱氧剂一部分消耗于钢的脱氧,转化为脱氧产物排出;另一部则为钢水所吸收,起合金化作用。在脱氧操作未全部完成前,与脱氧剂同时加入的合金被钢水吸收所起到的合金化作用称为预合金化。

  2.保证成品钢成分全部符合标准要求的操作。成分控制贯穿于从配料到出钢的各个环节,但***是合金化时对合金元素成分的控制。对优质钢往往要求把成分精确地控制在一个狭窄的范围内;一般在不影响钢性能的前提下,按中、下限控制。

  3.炼钢的熔化期主要是对真空甩带炉的平炉和电炉炼钢而言。电弧炉炼钢从通电开始到炉料全部熔清为止、小型真空熔炼炉炼钢从兑完铁水到炉料全部化完为止都称熔化期。熔化期的任务是尽快将炉料熔化及升温,并造好熔化期的炉渣。

  4.普通功率真空甩带炉炼钢操作中,通常把氧化末期扒渣完毕到出钢这段时间称为还原期。其主要任务是造还原渣进行扩散、脱氧、脱硫、控制化学成分和调整温度。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

09 July 2018
真空熔炼炉向外传递的因素的三大要素

真空熔炼炉向外传递的因素的三大要素

   根据温度场分布方程可知,真空熔炼炉整个温度场的分布主要取决于几个方面的约束。即材料的平均导热系数入,材料的平均密度P和平均比热熔度。   影响真空熔炼炉温度向外传递的因素,包括以下3点:   在该设计中,主要采用内热源形式。真空熔炼炉内部热源发热,温度由里至外传递。其强度大小直接影响炉内温度分布情况。可以看出,当内热源吼越高时,一定点的温度越高,同时一定温差(△T)的分布区域(r)越大。所以,在实际生产过程中,可以通过控制炉芯的表面负荷亦即炉芯功率控制炉内温度分布。   反应料距炉芯的距离(△r),当炉芯功率一定时,即内热源的强度一定时,距离炉芯越远的反应料,温度越低,可能无法达到反应所需温度。距离真空熔炼炉炉芯越近,温度越高,越利于反应进行。   另外,真空熔炼炉料的散热性能越好,内部热量向外流失越快,热量很轻易就损耗在反应料之外,使一定点的温度降低。但是,如果反应料的散热性能不好,则利于热量的汇聚,使得热量向外传递时间加长,有利于反应料对热量的吸收和反应地进行,提高一定点的温度。应都在高真空条件下(4~13Pa)进行,反应温度1200℃左右,芯温度很快就能达到所需值,因此反应时间的长短取决于反应料的厚度,即炉芯外围反应料到炉体保温层的距离。可以通过设计炉体尺寸控制供电时间。

19 October 2026
真空碳化炉温度控制与精度提升的技术路径探讨

真空碳化炉温度控制与精度提升的技术路径探讨

真空碳化炉温度控制与精度提升的技术路径探讨在材料科学与工程领域,真空碳化炉作为制备高性能碳材料的关键设备,其温度控制的精准性与稳定性直接影响碳化过程的质量与效率。真空碳化炉厂家洛阳八佳电气从控制原理、影响要素、优化策略及实践要点四方面展开分析,旨在为提升真空碳化炉的温度控制精度提供系统性参考。一、温度控制的核心原理真空碳化炉的温度调控依赖于传感器技术、控制算法与加热系统的协同作用。高精度传感器实时捕获炉内温度数据,将物理信号转化为电信号并传输至控制器;控制器基于预设温度曲线与实时温度偏差,通过控制算法计算调整量,驱动加热系统动态调整功率输出,终实现温度的闭环控制。其中,PID控制算法凭借其结构简洁、调控效果显著的特点,在工业控制领域占据重要地位——通过比例(P)、积分(I)、微分(D)三者的参数组合,可有效平衡响应速度与控制稳定性。二、影响控制精度的关键因素传感器性能与布局温度传感器的精度与安装位置直接影响数据采集的准确性。若传感器精度欠佳或安装位置不合理(如靠近加热元件或冷区),会导致温度测量存在系统性偏差,进而降低控制精度。加热系统动态特性加热系统的响应速度与功率调节的线性度是关键指标。若加热元件热惯性大或控制系统执行延迟,可能导致温度调整滞后,引发超调或振荡现象。炉内温度场均匀性炉体结构设计、材料热导率差异及气流分布等因素,可能导致炉内不同区域温度差异显著。这种不均匀性会使单一测温点的控制策略难以满足全局精度要求。外部环境干扰环境温度波动、电源电压变化、真空度波动等外部因素,可能通过热传导或电磁干扰途径影响温度控制稳定性。三、精度提升的多角度策略1. 传感器系统优化选型与布局:采用高精度、高稳定性的铂电阻(如Pt100)或热电偶传感器,结合炉体结构与工艺需求,在关键区域(如中心区、边缘区)布置多点测温网络,通过数据融合技术提升温度感知的全方面性。校准与补偿:定期开展传感器校准,结合环境温度变化引入补偿算法,减少测量误差。2. 加热系统升级元件改进:选用石墨加热器、硅碳棒等高导热、低热惯性的加热元件,提升加热效率与均匀性;采用分区控制技术,针对炉内不同区域独立调节功率。控制回路优化:引入前馈控制策略,结合负载变化预测加热需求,缩短响应时间;采用脉冲宽度调制(PWM)技术细化功率调节颗粒度。3. 控制算法创新PID参数自适应:基于炉体热力学模型与工艺阶段特性,动态调整PID参数(如根据升温段与保温段差异切换控制策略),避免固定参数导致的控制僵化。智能算法融合:结合自适应控制、模糊控制或模型预测控制(MPC)等先进算法,处理非线性、时变性问题,提升系统对干扰的鲁棒性。4. 炉体结构与保温设计隔热材料优化:采用多层复合隔热结构(如碳毡、陶瓷纤维),减少热量散失;优化炉体密封性,降低真空度波动对温度场的影响。气流组织改进:通过强制对流或优化自然对流路径,减少温度分层现象。5. 抗干扰措施电源稳定性保障:配置不间断电源(UPS)与电压调节模块,抑制电网波动;采用低通滤波器减少高频噪声干扰。环境控制:在设备周边设置恒温环境或隔热屏障,降低环境温度变化的影响。四、实践中的关键注意事项数据监控与记录:建立全流程温度监控体系,实时存储温度曲线与异常事件,为算法优化与故障分析提供数据支撑。操作人员培训:强化操作人员对设备特性、工艺参数与应急处理流程的掌握,避免因操作失误导致控制失稳。设备维护体系:制定周期性维护计划,检查加热元件老化、传感器漂移、控制系统软件更新等,确保设备处于好的工作状态。工艺适配性验证:针对不同碳材料(如石墨烯、碳纤维)的碳化需求,开展小试实验,验证温度控制策略的有效性,并持续优化参数。提升真空碳化炉的温度控制精度需从传感器、加热系统、控制算法、炉体结构及抗干扰设计等多角度协同发力。通过技术升级与工艺优化,可显著提高温度控制的稳定性与均匀性,为高性能碳材料的规模化制备提供可靠保障。