行业动态

聚焦行业动态,洞悉行业发展

烧结炉使用必备知识
发布时间:2021-04-08   浏览:6934次

  烧结炉使用必备知识

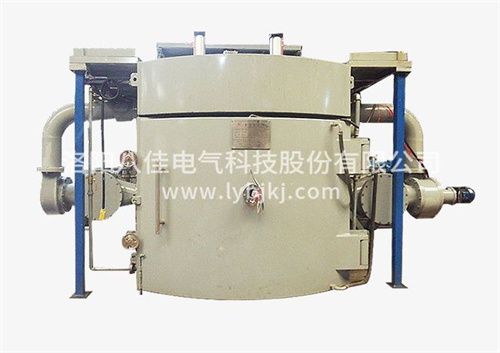
  烧结炉是在抽后充氢气保护状态下,利用中频感应加热的原理,使处于线圈内的钨坩埚产生高温,通过热辐射传导到工作上,适用于科研、军工单位对难熔合金如钨、钼及其合金的粉末成型烧结。安装电炉的场所应符合卫生的要求,周围的空气应清洁和干燥,并有良好的通风条件,工作场地不易扬起灰尘等。在使用时大家需要知道以下使用点的注意事项。

  1、由于模具一般由用户自备,模具材料基本上选用高纯石墨,其耐压极限为40MPa,建议用户使用在30MPa以下比较安全,加压前应计算模具上、下冲头的面积,再换算成压力,具体公式如下:

  系统允许加压(吨)=上或下冲头面积×30MPa

  如预先不计算盲目加压导致模具、压块、发热体、保温屏等石墨制品损坏要自行解决。

  2、热电偶为钨铼型,使用过会发脆,不能接触。如损坏应及时更换。其型号是W2型。

  3、冬天应注意对烧结炉的循环水的保暖问题,要不然就容易发生水管爆裂。

  4、烧结炉那使用后,炉体一定要保持,因炉内保温层易受潮,保这样下次抽会快些。

  5、因设备较复杂,建议专人使用,专人负责,对新手严格实行用前培训,用后检查,操作使用要有记录等设备使用规定。

  6、用烧结炉时注意,在炉内放置坩埚后,在盖上保温屏盖后不要忘记再盖其中间的小盖。

  7、操作前应做到清洁观察窗玻璃,清洁炉内壁,观察水压情况,观察炉内石墨是否有损坏,上电后观察仪表显示是否正常,测试液压系统能否正常工作。

  8、有用热电偶升温过程中,注意比对与红外的温度偏差,如烧结炉的温差偏大,应使用红外瞄准器观察红外仪是否对准。

  9、电炉使用一年后应将仪表后送计量部门进行校对。

  10、操作中应经常用手接触烧结炉炉盖、炉体、炉底、电极、上下压头等部位,防止水温过高损坏密封。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

01 April 2024
真空熔炼炉的维护与故障排除指南

真空熔炼炉的维护与故障排除指南

  真空熔炼炉的维护与故障排除指南  真空熔炼炉作为现代金属材料加工的关键设备,其稳定运行对于保证产品质量和提高生产效率至关重要。为了确保真空熔炼炉的长期稳定运行,正确的维护和及时的故障排除是必不可少的。真空熔炼炉厂家八佳电气将为您详细介绍真空熔炼炉的维护与故障排除方法,帮助您更好地管理和使用这一重要设备。  一、真空熔炼炉的日常维护  定期检查真空系统:真空熔炼炉的真空系统是确保其正常运行的关键。定期检查真空泵的工作状态、密封件的完好性以及真空管道的畅通性,是确保真空度稳定的重要措施。  清洁炉膛与电极:炉膛和电极是真空熔炼炉的核心部件,其清洁程度直接影响到熔炼效果。定期清理炉膛内的残留物,检查电极的磨损情况,并进行必要的更换或修复,是维护设备性能的关键步骤。  润滑与紧固:对设备的传动部件进行定期润滑,确保设备运行顺畅;同时,检查并紧固各连接部位,防止因松动造成的安全隐患。  二、真空熔炼炉的常见故障及排除方法  真空度下降:若真空度下降,首先应检查真空泵的工作状态,确认泵是否正常运行;其次,检查真空管道是否有泄漏或堵塞现象;检查炉膛密封性,确保无漏气现象。  熔炼温度不稳定:熔炼温度不稳定可能是由于电源问题、电极磨损或炉膛内热量分布不均等原因造成的。应检查电源供应是否稳定,电极是否磨损严重,以及炉膛内是否有热障或冷区。  熔炼物质量不佳:熔炼物质量不佳可能是由于原料问题、熔炼参数设置不当或炉膛内有杂质等原因引起的。应检查原料质量,调整熔炼参数,并清理炉膛内的杂质。  三、维护与故障排除的注意事项  安全操作:在进行维护和故障排除时,务必遵守安全操作规程,确保人员和设备的安全。  专 业指导:对于复杂的故障,建议寻求专 业人员的指导和帮助,避免因操作不当造成设备损坏或安全事故。  记录与总结:对每次维护和故障排除的过程进行记录,总结经验和教训,为今后的工作提供参考。  四、结语  真空熔炼炉的维护与故障排除是一项复杂而重要的工作。通过本文的介绍,相信您已经对真空熔炼炉的日常维护和常见故障排除有了更为清晰的认识。只要按照正确的方法进行维护和故障排除,就能够确保真空熔炼炉的长期稳定运行,为金属材料加工提供稳定可靠的支持。

25 December 2018
真空烧结炉的组成你知道吗

真空烧结炉的组成你知道吗

  真空烧结炉是利用了感应加热对被加热物品进行保护性烧结的炉子,可分为工频、中频、高频等类型。是在真空的环境中对被加热物品进行保护性烧结的炉子,其加热的方式比较多,如电阻加热、感应加热、微波加热等;好的养护工作决定了炉子的使用寿命,   真空烧结炉的真空腔体是由炉体、炉盖和炉底组成;炉体由304不锈钢法兰和内外筒体组焊而成,内壁镜面抛光,炉体上开设有压铸接口、喷铸接口、旋转电极接口、甩带收集管、红外测温接口、模具预热电源电极引入接口;炉盖由整体实心304加工而成,上面开设有大直径观察窗,可直观的观测到炉内的各种实验情况;炉底也是由整体实心304加工而成,固定有甩带装置。整体外观哑光处理,整洁大方。   熔炼装置由超音频电源、水冷电缆、旋转电极、线圈、保温套和坩埚组成,通过更换线圈、保温套和坩埚实现不同容量。极限温度可加热至1700℃。(容量按照50g,200g,500g,1000g来配),熔炼完成后可通过手动倾倒到模具内。喷铸装置由气缸、石英管、时间继电器、气源恒定装置等组成,可实现小容量溶液的喷带和喷铸。(喷铸配石英管,极限容量50g)   压铸装置由特殊加压装置、压架、底座、压头和母模等组成,当溶液浇铸或者喷铸到母模内,启动加压装置对工件加压,提高其致密性。真空烧结炉的压铸底部压头有定位槽,保证上下压头同心度;底部压头可调节高度;整套压力架支撑在地上。炉体底部有防漏盘,防止熔液损坏真空腔体。   模具预热系统为防止浇铸到母模内的溶液冷却过快,特在母模外部加装感应线圈预热,由一台7.5Kw IGBT超音频电源、水冷铜接头和线圈等组成,如果不用预热,也可取下感应线圈,用闷头密封。预留有两路进出水,水流量可通过流量计来控制(专门用于水冷铜模)。抽真空系统由一台扩散泵、一台双极直联泵、三台气动挡板阀、真空管路和真空计等组成,冷态极限真空度优于6.67×10E-3Pa。炉体支架由型材和钢板拼装而成,门板全部采用数控加工,尺寸精度高,外表喷塑处理,整体布局合理,颜色搭配美观。和电控柜采用一体结构。   另外,真空烧结炉水冷却系统是由水冷机、各种阀门和水管等组成,带有电接点水压表,具有超压、欠压报警功能。