行业动态

聚焦行业动态,洞悉行业发展

真空熔炼炉冶炼的优点是什么
发布时间:2020-09-03   浏览:7862次

  真空熔炼炉冶炼的优点是什么

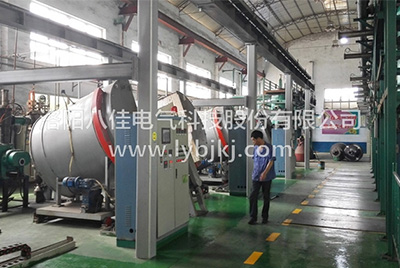
  真空熔炼炉冶炼是在负压条件下进行炉料的加热、熔化、精炼、合金化和浇注的炼钢方法。具有以下优点。

  (1)精确的控制合金的化学成分

  由于冶炼的全过程是在隔离大气的真空下进行的,因此真空熔炼炉减少了合金元素的氧化损失,加之钢液中含氧量很低,大大提高了合金元素的回收率。从而可以精确的控制化学成分。
真空熔炼炉冶炼的优点是什么

  (2)由于冶炼过程在真空下进行、冶炼合金中气体含量很低。真空下利用碳对钢液进行脱氧和在真空下浇注避免了二次氧化。这些优越条件使冶炼钢中气体与夹杂物含量低,大大提高了钢的纯净度。

  (3)降低钢中微量有害杂质含量

  微量杂质元素铅、砷、锡、锑、铋等,对高温合金的热加工塑性和高温强度带来极明显的危害。利用微量杂质元素高蒸汽压的特点,通过高温和高真空可以有效去除杂质元素,减弱其危害作用。

  (4)真空熔炼炉冶炼的工艺参数可调性强

  通过对冶炼真空度、温度、精炼时间以及真空烧结炉内气氛等因素的配合与调节,可以达到许多的精炼目的。这方面其工艺灵活性远远超过中频感应炉冶炼。例如,真空熔炼炉冶炼在钢液脱碳、脱氧、脱氮、挥发去除杂质元素、减少易氧化元素烧损、减少夹杂物含量等方面均具有优势。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

30 March 2026
石墨化炉市场现状与发展趋势分析

石墨化炉市场现状与发展趋势分析

石墨化炉市场现状与发展趋势分析在碳材料产业蓬勃发展的当下,石墨化炉作为核心加工设备,其市场态势备受关注。从市场规模来看,2024 年中国石墨化炉市场规模已达到一定体量,且全球市场在 2024 - 2030 年期间,预计规模将从当前数值稳步增长,年复合增长率(CAGR)颇为可观。目前,石墨化炉市场在产品类型上,主要分为卧式与立式。卧式石墨化炉因具有较大的装载空间和相对稳定的加热环境,在大规模生产场景中应用广泛;立式石墨化炉则在空间利用和某些对产品垂直放置有要求的工艺中展现优势。从终端应用领域分析,化工材料领域对石墨化炉需求强劲,借助石墨化炉生产出的高性能碳材料,可用于制造电极、耐火材料等关键化工产品。实验室也是石墨化炉的重要应用场景,科研人员利用其探索新型碳材料特性,助力前沿材料研究。在市场竞争格局方面,众多企业角逐其中。企业凭借各自的技术优势、产品质量以及市场口碑,占据了一定的市场份额。这些企业在产品研发、生产工艺优化等方面不断投入,以提升自身竞争力。谈及发展趋势,技术创新将是关键驱动力。一方面,随着新能源、半导体等新兴产业崛起,对高性能碳材料需求猛增,促使石墨化炉向更效率高、节能方向发展。例如,部分企业研发出的新型石墨化炉,通过优化加热元件和炉体结构,大幅降低能耗,同时提高生产效率。另一方面,智能化也是重要趋势。如中科电气自主研发的新一代 “全自动智能型石墨化炉”,实现了自动化操作,减少人工干预,降低生产成本,还能更精准地控制石墨化过程中的温度、时间等参数,提升产品质量稳定性。政策因素同样影响着石墨化炉市场走向。政府对环保要求日益严格,推动石墨化炉企业改进尾气处理等环保技术,减少生产过程中的污染物排放。同时,一些扶持政策鼓励企业加大研发投入,促进石墨化炉行业整体技术升级。综上,石墨化炉市场现状呈现出规模增长、竞争激烈的特点,未来则有望在技术创新、智能化发展以及政策引导下,迎来更广阔的发展空间,持续为碳材料产业及相关应用领域赋能。

05 January 2026
气相沉积炉故障排除与维护全攻略:从诊断到预防的系统方案

气相沉积炉故障排除与维护全攻略:从诊断到预防的系统方案

气相沉积炉故障排除与维护全攻略:从诊断到预防的系统方案气相沉积炉作为微电子、光电子及航空航天领域的关键设备,其稳定性直接影响材料制备质量与生产效率。然而,设备运行中可能出现的炉温波动、气体失控等故障,常成为制约产能的瓶颈。气相沉积炉厂家洛阳八佳电气从故障诊断逻辑、系统性维护策略及预防性管理三个维度,构建一套可落地的技术解决方案。一、故障排除:分系统诊断与精准修复1. 温度控制系统异常现象:炉温偏离设定值、升温速率异常或无法达到目标温度。诊断流程:传感器校验:使用便携式红外测温仪对比炉内实际温度与显示值,若偏差超过±2℃,需更换热电偶或红外探头。加热元件检测:关闭电源后,用万用表测量加热丝电阻值,若阻值偏离标称值20%以上,表明元件老化或断裂。控制回路排查:检查固态继电器触点是否烧蚀,PLC温控模块程序是否因电磁干扰出现异常,必要时重载程序或加装屏蔽层。修复案例:某半导体厂设备升温至800℃后停滞,经检测发现固态继电器触点碳化,更换后温度曲线恢复正常。2. 气体供应系统波动现象:气体流量计显示不稳、工艺气体比例失控或反应腔气压突变。排查步骤:气路物理检查:用氦气检漏仪扫描气体管道接口,排查质量流量控制器(MFC)前后端接头,泄漏率需控制在1×10⁻⁹Pa·m³/s以下。MFC性能验证:将MFC接入标准气源,若流量输出偏差超过满量程的5%,需重新校准或更换。阀门动态测试:通过PLC强制输出信号,观察气动阀开闭响应时间,延迟超过0.5秒表明电磁阀线圈老化或气缸漏气。优化方案:某光伏企业通过加装气体过滤器,将MFC堵塞频率从每月1次降至半年1次。3. 真空系统压力失控现象:本底真空度无法达标、沉积过程中压力骤升或抽速下降。诊断路径:真空泵状态评估:测量分子泵转速(通过频闪仪)与前级泵极限真空度,若分子泵转速低于额定值80%,需更换轴承或叶片。腔体泄漏检测:采用压力上升法,关闭所有气路后,若30分钟内真空度上升超过1个数量级,需检查观察窗密封圈、馈入法兰等部位。放气源分析:通过残余气体分析仪(RGA)检测腔内气体成分,若出现大量H₂O或有机物峰,表明腔壁吸附污染物,需执行高温烘烤去气。修复实例:某LED外延片产线因真空规管污染导致压力误报,更换并重新校准后,工艺重复性提升30%。4. 机械系统异常现象:设备运行中振动超标、异响或炉门密封失效。处置方案:炉体结构检查:用激光干涉仪测量炉体水平度,若偏差超过0.1mm/m,需调整地脚螺栓或加固支撑框架。风机/电机维护:拆卸冷却风机,检查叶轮平衡性,对电机轴承加注耐高温润滑脂(如二硫化钼脂),更换周期建议每5000小时。炉门密封优化:采用氟橡胶密封圈替代传统硅胶圈,配合气动压紧装置,将漏率控制在5×10⁻⁴Pa·L/s以内。二、系统性维护:从被动修复到主动预防1. 分级维护体系构建维护等级:一级维护;频次:每班次;核心内容:检查气体管路压力、真空规显示值、炉门密封性;记录设备运行日志;维护等级:二级维护频次:每周核心内容:清洗气体过滤器、校准MFC零点、检查加热元件连接紧固度;维护等级:三级维护频次:每季度核心内容:更换真空泵油、执行腔体高温烘烤(300℃/24h)、测试安全联锁功能;维护等级:四级维护频次:每年核心内容:大修加热腔体、更换密封圈、全方面检测电气系统绝缘性;2. 关键部件生命周期管理加热元件:建立电阻值跟踪档案,当阻值变化率超过15%时启动预警,结合工艺次数制定更换周期(通常≤2000炉次)。真空泵:每500小时检测前级泵油质,当粘度变化率超过30%或含水量超标时更换;分子泵每2年进行动平衡校正。密封件:采用荧光检漏法定期检测,将氟橡胶圈更换周期从传统1年延长至2年(环境湿度<60%时)。3. 清洗工艺标准化腔体清洗:粗洗:用无尘布蘸取异丙醇擦拭非敏感区,去除松散沉积物;精洗:对反应区采用等离子体刻蚀(CF₄/O₂混合气体),去除顽固沉积层;终洗:用超纯水冲洗后,120℃烘干4小时。气体管路清洗:采用超声波清洗机+柠檬酸溶液循环2小时,氮气吹扫后保压检测。三、预防性管理:从经验驱动到数据驱动1. 智能监测系统部署传感器网络:在腔体、气路、真空泵等关键部位部署无线温振传感器,实时采集数据并上传至云平台。AI故障预测:基于LSTM神经网络构建设备健康模型,通过历史数据训练,提前72小时预警加热元件老化、真空泄漏等故障。数字孪生应用:构建设备三维模型,模拟不同工艺参数下的运行状态,优化维护计划。2. 操作人员能力升级仿真培训:利用VR技术模拟设备拆解、故障排查场景,提升实操能力。标准化作业:制定《气相沉积炉操作SOP》,将关键步骤(如抽真空、升温)细化为可视化流程图。故障案例库:建立包含500+案例的数据库,支持关键词检索与相似案例推送。3. 持续改进机制FMEA分析:每季度开展失效模式与影响分析,更新《设备风险清单》。6σ管理:针对重复性故障(如每月发生2次以上的气体流量波动),成立专项小组进行根因分析。供应链协同:与设备厂商共建备件数据库,实现加热元件、真空泵等核心部件的预测性补货。气相沉积炉的稳定运行,需构建"故障快速响应-系统性维护-预防性管理"的三维体系。通过分系统诊断技术、分级维护策略及数据驱动的管理模式,不仅能将设备故障率降低40%以上,还可延长核心部件使用寿命30%,终实现产能与品质的双重提升。