行业动态

聚焦行业动态,洞悉行业发展

真空熔炼炉应用应用前景分析
发布时间:2019-06-01   浏览:9077次

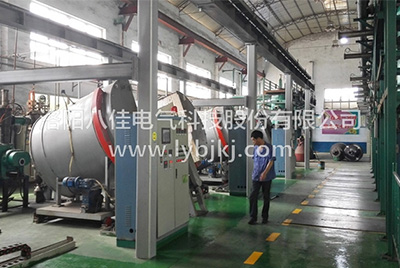
  真空熔炼炉炼技术是目前对金属材料加热效率高、速度快,低耗节能环保型的感应加热技术。该技术主要在感应熔炼炉等设备上实现,应用范围十分广泛。

  固态的金属原材料放入由线圈缠绕的坩埚中,当电流流经感应线圈时,产生感应电动势并使金属炉料内部产生涡流,电流发热量大于金属炉料散热量的速度时,随着热量越积越多,到达一定程度时,金属由固态熔化为液态,达到冶炼金属的目的。

  在此过程中,由于整个过程发生在真空环境下,因此,有利于金属内部气体杂质的祛除,得到的金属合金材料更加纯粹。同时在真空熔炼炉冶炼过程中,通过真空环境以及感应加热的控制,可以调整熔炼温度并及时补充合金金属,达到精炼的目的。在熔化过程中,因为感应熔炼技术的特点,液态的金属材料在坩埚内部由于受到电磁力的相互作用,可以自动实现搅拌,使成分更加均匀,这也是感应熔炼技术的一大优势。

  与传统的冶炼相比,真空熔炼炉节能,环保,工人作业环境好,劳动强度小,具有很大优势。利用感应熔炼技术,浇注的合金材料杂质更少,添加的合金比例更加合适,能够更加符合工艺对材料各性能的要求。

  所以该炉子技术目前已经得到大规模的使用,从用于试验研究的几千克感应炉到用于实际生产的几十吨容量的大型真空熔炼炉。由于其操作工艺简单,熔化升温快熔炼过程容易控制,所冶炼金属成分均匀等优点,具有很大的应用前景,近些年得到了快速的发展。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

27 April 2026
真空石墨煅烧炉:结构解析与全周期运维指南

真空石墨煅烧炉:结构解析与全周期运维指南

真空石墨煅烧炉:结构解析与全周期运维指南真空石墨煅烧炉作为高端碳材料制备的核心装备,广泛应用于半导体、航空航天、新能源等领域,其性能直接影响产品质量与生产效率。真空石墨煅烧炉厂家洛阳八佳电气从结构设计、操作规范及维护策略三方面展开,系统阐述如何实现设备效率高稳定运行。一、设备结构深度解析1. 炉体:高温与密封的双重保障炉体采用双层复合结构,外层为高强度合金钢骨架,内层铺设多层耐高温陶瓷纤维模块(厚度≥200mm),既承受高温(高达2800℃)又减少热能散失。炉门密封系统采用双道O型圈+充气式密封结构,配合氦质谱检漏仪检测,确保漏率≤1×10^-7Pa·m³/s,有效隔绝外界空气进入。2. 加热系统:精准控温的核心加热系统以高纯度石墨发热体为核心(纯度≥99.99%),其电阻率低(约8×10^-6Ω·m)、热导率高(150W/(m·K)),配合多通道热电偶测温阵列(S型热电偶,精度±1℃)和PID智能温控算法,实现炉内温度均匀性≤±5℃。对于特殊工艺(如石墨烯生长),可升级为激光辅助加热模块,升温速率可达500℃/min。3. 真空系统:真空系统由旋片式真空泵(抽速≥100L/s)、气动截止阀、不锈钢波纹管等组成,极限真空度可达10^-3Pa量级。泵体配备油雾分离器(效率≥98%)和防返油装置,确保长期运行的稳定性。真空管道采用内壁抛光处理(表面粗糙度Ra≤0.8μm),减少气体分子吸附,提升抽气效率。4. 气体充入系统:工艺气氛的精准调控气体充入系统支持氩气、氮气、氢气等多种工艺气体,通过质量流量控制器(MFC,精度±1%FS)和背压调节阀,实现气体种类、流量(0-500sccm)、压力(0-0.1MPa)的精准控制。对于易燃易爆气体(如氢气),系统配备惰性气体置换装置和可燃气体检测仪,确保安全。二、标准化操作流程1. 开机前预检与预处理设备检查:核查炉门密封圈、电极接触点(接触电阻≤0.1Ω)、冷却水管路(流量≥5L/min)等关键部位,确认无松动、泄漏或老化现象。系统自检:启动真空泵组,对炉腔进行预抽真空,当真空度稳定在10Pa以下时,关闭主真空阀并保压10分钟,验证系统密封性。工艺参数设定:根据物料特性(如碳化硅纤维、石墨烯前驱体)输入温度曲线(升温速率、保温时间、降温速率)、真空度阈值、气体流量等参数。2. 升温阶段:热应力的精准控制阶梯式升温:采用三段式升温策略(室温→500℃→1500℃→目标温度),每段升温速率控制在50-100℃/h,避免因热应力导致炉体变形或石墨件开裂。温度均匀性监测:通过红外热像仪实时扫描炉内温度分布,当温差超过±5℃时,自动调整各区加热功率,确保热场均匀性。3. 物料装载与气氛控制进料操作:使用石墨舟或碳纤维托盘承载物料,通过自动升降装置(定位精度±0.1mm)将物料送入炉腔,避免手动操作引入污染。密封验证:进料完成后,对炉门密封面进行酒精擦拭,并施加均匀的预紧力(扭矩扳手设定为20N·m),确保密封圈与炉体完全贴合。气氛建立:根据工艺需求充入特定气体,如制备锂离子电池负极材料时,充入氩气并控制氧含量<10ppm,通过在线氧分析仪实时监测。4. 降温与出料:材料性能的保障降温策略选择:自然冷却:适用于对材料微观结构要求较高的场景(如单晶石墨生长),但耗时较长(通常8-12小时)。强制风冷:通过轴流风机(风速≤2m/s)加速热交换,可将降温时间缩短至4小时以内,但需避免物料因急冷产生裂纹。出料操作:当炉内温度降至100℃以下时,缓慢释放真空(速率≤50Pa/min),打开出料口,使用石墨铲将物料转移至洁净容器,避免与空气长时间接触导致氧化。三、全生命周期维护策略1. 日常巡检与数据记录参数监测:每小时记录炉体温度、真空度、气体流量等参数,绘制趋势图分析设备状态。当温度波动>±3℃、真空度下降>10%时,立即启动故障排查。外观检查:观察炉体外壳有无变形、裂纹,冷却水管路有无渗漏,真空泵油位是否在正常范围(1/2-2/3液位)。2. 定期维护与部件更换炉体密封件:每周检查炉门密封圈,采用氦质谱检漏仪检测漏率,当漏率>1×10^-7Pa·m³/s时,更换新密封圈(材质为全氟橡胶,耐温≥300℃)。加热元件:每月检查石墨发热体,使用超声波探伤仪检测裂纹,当电阻值变化超过10%时,及时更换(更换时需对炉腔进行氮气置换,避免石墨氧化)。真空系统:每运行500小时更换真空泵油(ISO VG32标准),清洁油雾分离器滤芯;每季度对真空管道进行高压氮气吹扫(压力0.6MPa),去除管壁附着的碳化物或金属颗粒。3. 深度清洁与性能优化炉内清洁:每次使用后,使用石墨铲或柔性刷清除附着在炉壁的碳沉积,避免使用金属工具刮擦。每半年进行一次高温焙烧(温度≥1000℃,时间4小时),去除顽固残留物。外壳保养:每季度对炉体外壳进行酸洗钝化处理(浓度10%硝酸溶液,温度50℃),去除氧化皮,延长使用寿命。气体系统维护:每半年对气体充入系统的管路进行超声波清洗(频率40kHz,时间30分钟),去除可能堵塞MFC的气体杂质;每年校准热电偶、压力传感器等计量器具,确保测量精度。真空石墨煅烧炉效率高的运行依赖于结构设计的合理性、操作流程的规范性以及维护保养的及时性。通过优化热场分布(如采用三维热场模拟技术)、精准控制工艺参数(如动态调整气体流量)、建立预防性维护体系(如基于设备运行数据的故障预测),可显著提升设备利用率(>95%),降低故障率(<2%),为高端碳材料(如石墨烯、核级石墨)的制备提供可靠保障。同时,结合数字化技术(如设备物联网、远程诊断系统),可进一步实现设备的智能化运维,推动碳材料产业向高精度、效率高的方向发展。