行业动态

聚焦行业动态,洞悉行业发展

真空熔炼炉的技术特征有哪些呢
发布时间:2019-05-27   浏览:8649次

  真空熔炼炉的技术特征有哪些呢

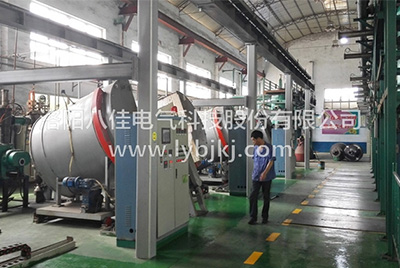
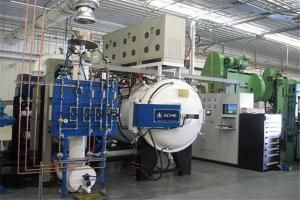
  真空熔炼炉是在真空条件下进行金属与合金熔炼的特种熔炼技术。主要包括真空感应熔炼、真空电弧重熔(真空电弧熔炼)和电子束熔炼。

  随着现代科学技术的飞跃发展,特别是伴随着宇航、海洋开发、能源开发及电子工业的迅速进展,在对金属材料(***合金钢及合金)的品种、产量、尤其是质量的应用中用的越来越广泛,方法也提出了越来越高的要求。下面一起看看真空熔炼炉的技术特征吧。

  1、真空熔炼炉采用特殊的炉胆结构和加热器布置,炉温均匀性好。

  2、采用特殊结构脱脂箱,密封效果好,脱脂完全,对炉内元件无污染。

  3、真空熔炼炉具备柔性抽真空、真空烧结、微正压烧结、分压烧结、微正压脱脂等功能;

  4、采用先进的隔热结构和材料,炉胆隔热性能好,蓄热少,比传统设计节能20%以上。

  5、真空烧结炉采用触摸屏操作,PLC集中控制,操作简单,可靠性高。

  6、具有超温超压等故障报警,机械式自动压力保护,动作互锁等功能,设备安全性高。

  7、真空烧结炉具备远程操作、远程故障诊断和远程软件升级等功能。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

27 April 2026
真空石墨煅烧炉:结构解析与全周期运维指南

真空石墨煅烧炉:结构解析与全周期运维指南

真空石墨煅烧炉:结构解析与全周期运维指南真空石墨煅烧炉作为高端碳材料制备的核心装备,广泛应用于半导体、航空航天、新能源等领域,其性能直接影响产品质量与生产效率。真空石墨煅烧炉厂家洛阳八佳电气从结构设计、操作规范及维护策略三方面展开,系统阐述如何实现设备效率高稳定运行。一、设备结构深度解析1. 炉体:高温与密封的双重保障炉体采用双层复合结构,外层为高强度合金钢骨架,内层铺设多层耐高温陶瓷纤维模块(厚度≥200mm),既承受高温(高达2800℃)又减少热能散失。炉门密封系统采用双道O型圈+充气式密封结构,配合氦质谱检漏仪检测,确保漏率≤1×10^-7Pa·m³/s,有效隔绝外界空气进入。2. 加热系统:精准控温的核心加热系统以高纯度石墨发热体为核心(纯度≥99.99%),其电阻率低(约8×10^-6Ω·m)、热导率高(150W/(m·K)),配合多通道热电偶测温阵列(S型热电偶,精度±1℃)和PID智能温控算法,实现炉内温度均匀性≤±5℃。对于特殊工艺(如石墨烯生长),可升级为激光辅助加热模块,升温速率可达500℃/min。3. 真空系统:真空系统由旋片式真空泵(抽速≥100L/s)、气动截止阀、不锈钢波纹管等组成,极限真空度可达10^-3Pa量级。泵体配备油雾分离器(效率≥98%)和防返油装置,确保长期运行的稳定性。真空管道采用内壁抛光处理(表面粗糙度Ra≤0.8μm),减少气体分子吸附,提升抽气效率。4. 气体充入系统:工艺气氛的精准调控气体充入系统支持氩气、氮气、氢气等多种工艺气体,通过质量流量控制器(MFC,精度±1%FS)和背压调节阀,实现气体种类、流量(0-500sccm)、压力(0-0.1MPa)的精准控制。对于易燃易爆气体(如氢气),系统配备惰性气体置换装置和可燃气体检测仪,确保安全。二、标准化操作流程1. 开机前预检与预处理设备检查:核查炉门密封圈、电极接触点(接触电阻≤0.1Ω)、冷却水管路(流量≥5L/min)等关键部位,确认无松动、泄漏或老化现象。系统自检:启动真空泵组,对炉腔进行预抽真空,当真空度稳定在10Pa以下时,关闭主真空阀并保压10分钟,验证系统密封性。工艺参数设定:根据物料特性(如碳化硅纤维、石墨烯前驱体)输入温度曲线(升温速率、保温时间、降温速率)、真空度阈值、气体流量等参数。2. 升温阶段:热应力的精准控制阶梯式升温:采用三段式升温策略(室温→500℃→1500℃→目标温度),每段升温速率控制在50-100℃/h,避免因热应力导致炉体变形或石墨件开裂。温度均匀性监测:通过红外热像仪实时扫描炉内温度分布,当温差超过±5℃时,自动调整各区加热功率,确保热场均匀性。3. 物料装载与气氛控制进料操作:使用石墨舟或碳纤维托盘承载物料,通过自动升降装置(定位精度±0.1mm)将物料送入炉腔,避免手动操作引入污染。密封验证:进料完成后,对炉门密封面进行酒精擦拭,并施加均匀的预紧力(扭矩扳手设定为20N·m),确保密封圈与炉体完全贴合。气氛建立:根据工艺需求充入特定气体,如制备锂离子电池负极材料时,充入氩气并控制氧含量<10ppm,通过在线氧分析仪实时监测。4. 降温与出料:材料性能的保障降温策略选择:自然冷却:适用于对材料微观结构要求较高的场景(如单晶石墨生长),但耗时较长(通常8-12小时)。强制风冷:通过轴流风机(风速≤2m/s)加速热交换,可将降温时间缩短至4小时以内,但需避免物料因急冷产生裂纹。出料操作:当炉内温度降至100℃以下时,缓慢释放真空(速率≤50Pa/min),打开出料口,使用石墨铲将物料转移至洁净容器,避免与空气长时间接触导致氧化。三、全生命周期维护策略1. 日常巡检与数据记录参数监测:每小时记录炉体温度、真空度、气体流量等参数,绘制趋势图分析设备状态。当温度波动>±3℃、真空度下降>10%时,立即启动故障排查。外观检查:观察炉体外壳有无变形、裂纹,冷却水管路有无渗漏,真空泵油位是否在正常范围(1/2-2/3液位)。2. 定期维护与部件更换炉体密封件:每周检查炉门密封圈,采用氦质谱检漏仪检测漏率,当漏率>1×10^-7Pa·m³/s时,更换新密封圈(材质为全氟橡胶,耐温≥300℃)。加热元件:每月检查石墨发热体,使用超声波探伤仪检测裂纹,当电阻值变化超过10%时,及时更换(更换时需对炉腔进行氮气置换,避免石墨氧化)。真空系统:每运行500小时更换真空泵油(ISO VG32标准),清洁油雾分离器滤芯;每季度对真空管道进行高压氮气吹扫(压力0.6MPa),去除管壁附着的碳化物或金属颗粒。3. 深度清洁与性能优化炉内清洁:每次使用后,使用石墨铲或柔性刷清除附着在炉壁的碳沉积,避免使用金属工具刮擦。每半年进行一次高温焙烧(温度≥1000℃,时间4小时),去除顽固残留物。外壳保养:每季度对炉体外壳进行酸洗钝化处理(浓度10%硝酸溶液,温度50℃),去除氧化皮,延长使用寿命。气体系统维护:每半年对气体充入系统的管路进行超声波清洗(频率40kHz,时间30分钟),去除可能堵塞MFC的气体杂质;每年校准热电偶、压力传感器等计量器具,确保测量精度。真空石墨煅烧炉效率高的运行依赖于结构设计的合理性、操作流程的规范性以及维护保养的及时性。通过优化热场分布(如采用三维热场模拟技术)、精准控制工艺参数(如动态调整气体流量)、建立预防性维护体系(如基于设备运行数据的故障预测),可显著提升设备利用率(>95%),降低故障率(<2%),为高端碳材料(如石墨烯、核级石墨)的制备提供可靠保障。同时,结合数字化技术(如设备物联网、远程诊断系统),可进一步实现设备的智能化运维,推动碳材料产业向高精度、效率高的方向发展。

13 April 2020
真空烧结炉怎么用呢

真空烧结炉怎么用呢

  真空烧结炉怎么用呢   真空烧结炉升温后,不能突然破坏系统,更不可打开烧结炉炉门。注意充大气进去前,应关闭计开关,防止计老化。当温度高于400℃时,不得急剧冷却。对于加热元件在温度高、度不好以及冷热变化大情况下,容易引起氧化。对于钼加热炉,正常使用维护中注意应冷却至200℃以下方可停送保护氮气。80℃以下才能打开炉门。   冷却系统是真空烧结炉的重要部分。冷却水路应保持畅透,否则水温升高造成停机。这是烧结炉工作时常披忽视的问题当无人管理时可能会导致真空烧结炉的重大毁坏。用生物分解化学辅助方法处理冷却水,目的是保持矿物质呈悬浮态,减少橡皮管、蛇形管和水套内沉淀物累积,以使水流畅通。   这一般采用一种自动装置来完成,它可以监测水的导电性,自动补充化学剂,冲冼水路,添加新鲜水。与附属蒸气过滤系统配合,这种方法还可以保证水的pH值控制,防止在冷却水系统中多余矿物质沉积。在系统工作稳定后,至少应每月一次进行水质试验以防过处理或欠过理。烧结炉外壳和热交换器材料的试验样品也应放在水路系统中,每年做一次重量损失检验以检查处理的效果。对扩散泵的蛇形管冷却器必须特别注意。   应该经常检查真空甩带炉。如果堵塞了,扩散泵将会过热并丧失功能,而且还进一步引起扩散泵加热器烧毁,造成昂贵的、费时的修理。当蛇形冷却水管堵塞时,将水路同水源断开,排水并用压缩空气吹通或用稀醋酸溶液冲洗。