公司动态

聚焦行业动态,洞悉行业发展

真空石墨煅烧炉应对复杂工况下温度均匀性的系统性策略
发布时间:2026-10-08   浏览:20次

真空石墨煅烧炉应对复杂工况下温度均匀性的系统性策略

在高温真空环境下,石墨煅烧炉的温度均匀性直接决定了材料的结晶质量与性能一致性。复杂工况(如大尺寸装料、变温工艺)会显著放大热场的不稳定性。应对这一难题,需从热力学机理出发,构建涵盖热场设计、控制策略与工艺适配的系统性解决方案。

一、 真空环境下的热传递特性与均匀性挑战

真空石墨煅烧炉的热传递机制与常压炉存在本质差异。在低气压环境下,气体对流效应被极大抑制,热量的传递主要依赖热辐射和固体热传导。这种物理特性的转变带来了两大核心挑战:

1.  边缘热损失加剧:炉壁水冷结构及保温层接口处易形成“热短路”,导致有效加热区边缘温度显著低于中心区域。

2.  辐射盲区与遮挡效应:复杂形状工件或密集装料会遮挡辐射视线,形成局部低温区;同时,石墨发热体若布局不当,易在炉膛角落产生辐射死角。
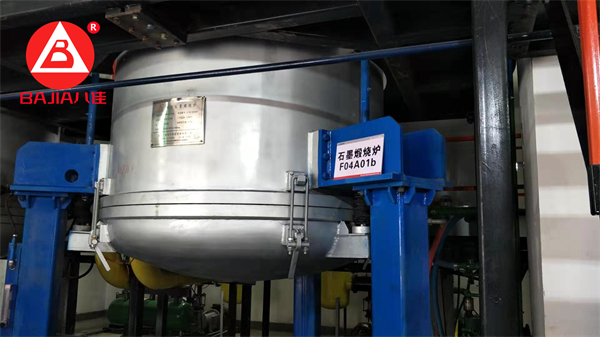
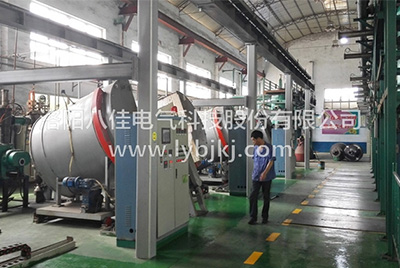
真空石墨煅烧炉

二、 热场结构设计与材料选型的优化路径

提升温度均匀性的基础在于构建一个低梯度、高稳定性的热场环境。

1. 发热体与保温系统的协同设计

?   发热体布局优化:摒弃简单的单区棒状布局,采用多区独立发热结构。通过螺旋式、网状或分区式布局,确保热源对有效加热区的立体包裹,消除几何死角。对于大尺寸炉膛,推荐采用高导热性的等静压石墨,利用其各向同性特性平衡自身温度梯度。

-   保温层构型升级:采用“石墨毡+硬毡”复合保温层,并设计合理的厚度梯度。多层隔热屏结构能有效反射辐射能,减少轴向与径向的热流密度差异,将边缘温差控制在工艺允许范围内。

2. 热场几何构型的流线化

优先选用圆柱形对称热场而非矩形热场。圆柱结构更利于辐射热的均匀分布,配合适当的炉膛高径比(通常建议在1.2–1.5之间),可优化轴向温度分布,避免上下端面出现过大的温度梯度。

三、 多模态智能温控系统的构建

静态的热场设计需配合动态的控制系统,才能应对变温、变负载等复杂工况。

1. 多区独立闭环控制

将加热区划分为多个独立的温控单元(如上、中、下区),每区配备独立的温度传感器与功率执行器。通过PID+前馈复合控制算法,实时比对各区域温度与设定值的偏差,动态调整功率输出。针对边缘散热快的物理特性,系统可自动赋予边缘区域略高的功率补偿(通常需提升5%–15%),以抵消热损失。

2. 工艺曲线的自适应优化

复杂工况下的温度均匀性不能仅靠硬件保障,工艺策略同样关键:

-   分段升温策略:在关键温度节点(如500℃、800℃)设置保温平台,利用热惯性使炉内滞后区域的温度逐步“追赶”上来,实现热场的动态平衡。

-   气氛辅助均温:在极高温度段,可在高真空基础上通入微量惰性气体(如氩气,压力控制在10–100 Pa),利用微弱的气体对流辅助均温,改善工件表面的热交换效率。

四、 应对复杂装料工况的工程实践

实际生产中,工件尺寸与摆放方式的多样性是破坏温度均匀性的主要因素。

-   工装夹具的均热作用:使用高纯石墨制作的料架、料盘,利用石墨优异的热传导性,将热量快速传导至工件接触点,弥补因遮挡造成的辐射加热不足。

-   装载规范:严格规定工件与发热体的间距(通常不小于发热体直径的2倍),避免过近导致局部过热,或过远导致热阻过大。对于异形件,需通过仿真模拟优化摆放角度,减少辐射阴影面积。

五、 维护保障与稳定性监测

温度均匀性会随设备老化而衰减,需建立预防性维护机制。

-   石墨元件状态监测:定期检测石墨发热体与隔热屏的电阻率。当电阻变化超过初始值±15%,或出现明显变形、粉化时,需及时更换,防止因元件性能不一致导致热场畸变。

-   定期热场标定:采用空炉九点测温法或红外热像仪,定期绘制炉膛温度分布图谱,验证均温性指标,为控制参数的微调提供数据支撑。

真空石墨煅烧炉在复杂工况下的温度均匀性保障,是一项涉及热力学、材料学与控制工程的系统课题。单纯追求某一环节并不可取,唯有通过对称热场设计、多区智能控制、规范工艺操作三者的深度协同,才能在高负载、变温程等严苛条件下,依然维持稳定的高温环境,为高端材料的制备提供可靠保障。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

16 March 2026
真空炭化炉的设计原理与结构特点

真空炭化炉的设计原理与结构特点

真空炭化炉的设计原理与结构特点在材料科学与工程技术领域,真空炭化炉以其独特的工艺条件和效率高的碳化效果,成为制备高性能碳材料的关键设备。真空炭化炉厂家洛阳八佳电气将从真空炭化炉的设计原理与结构特点两个方面,深入探讨其工作原理与技术优势,以期为相关领域的研究与应用提供有价值的参考。 一、真空炭化炉的设计原理真空炭化炉的设计原理基于在真空环境中对材料进行加热,以去除材料中的大部分或全部水分,并使其逐渐碳化。这一过程通常分为干燥、碳化初始、碳化主要和碳化完成四个阶段。1. 干燥阶段:在加热初期,炉温逐渐升高至约160°C,此时材料中所含的水分主要依靠外部加热和炉内产生的热量进行蒸发。这一阶段材料的化学组成基本保持不变,主要是去除水分,为后续碳化过程做准备。2. 碳化初始阶段:随着炉温继续升高至160~280°C,材料开始发生热分解反应。不稳定成分如半纤维素开始分解成二氧化碳(CO?)、一氧化碳(CO)和少量醋酸等物质。这一阶段标志着碳化过程的开始,材料开始发生化学变化。3. 碳化主要阶段:当炉温达到300~650°C时,材料急剧进行热分解,生成大量的醋酸、甲醇和木焦油等液体产物,同时产生甲烷、乙烯等可燃性气体。这些气体在炉内燃烧,释放出大量热量,使炉温进一步升高,材料在高温下干馏成炭。这一阶段是碳化过程的核心,决定了碳材料的性能与质量。4. 碳化完成阶段:随着炉温的继续升高和保温时间的延长,材料中的碳元素逐渐富集,终形成碳材料。这一过程需要在真空环境中进行,以避免氧气对碳化过程的干扰,确保材料的纯度和质量。真空炭化炉的设计原理强调了高温、真空环境下的碳化处理,以及精确控制加热温度、保温时间和真空度等参数的重要性。通过优化这些参数,可以实现效率高的碳化,提高材料性能。 二、真空炭化炉的结构特点真空炭化炉的结构特点主要体现在其加热系统、真空系统、炉体结构以及控制系统等方面。1. 加热系统:真空炭化炉的加热系统通常采用电阻加热或电感加热的方式。加热元件通过电流被激活,将电能转换为热能,使炉内温度快速升高并保持在所需的温度范围内。加热系统的效率高与稳定性对于碳化过程的顺利进行至关重要。2. 真空系统:真空系统是真空炭化炉的核心组成部分。它通常由真空泵、主阀、气缸等组成,用于在炭化炉加工开始前将内部空气排放出去,以保持炭化反应环境的纯净度。在真空状态下工作可以加快炭化反应速度,提高炭化效率。同时,真空系统还能有效防止氧气对碳化过程的干扰,确保材料的纯度和质量。3. 炉体结构:真空炭化炉的炉体结构通常采用双层或多层设计,内层为加热室,外层为保温层。保温层采用优质的隔热材料,以减少热能损失,提高加热效率。炉体结构的设计还考虑了物料的装载与卸载方便性,以及碳化过程中产生的废气与废液的收集与处理。4. 控制系统:真空炭化炉的控制系统通常采用先进的自动化控制技术,实现对加热温度、保温时间、真空度等参数的精确控制。通过实时监测炉内温度、压力等参数,控制系统能够自动调节加热功率与真空泵的工作状态,确保碳化过程的稳定进行。同时,控制系统还能记录并存储碳化过程中的数据,为后续的分析与优化提供依据。真空炭化炉以其独特的设计原理与结构特点,在材料科学与工程技术领域发挥着重要作用。通过高温、真空环境下的碳化处理,以及精确控制加热温度、保温时间和真空度等参数,真空炭化炉能够制备出高性能的碳材料。同时,其效率高的加热系统、稳定的真空系统、合理的炉体结构以及先进的控制系统,确保了碳化过程的顺利进行与产品的高质量。未来,随着科技的不断发展与市场的不断拓展,真空炭化炉的设计原理与结构特点将不断优化与创新,为材料科学与工程技术领域的发展做出更大的贡献。

25 May 2026
真空烧结炉的烧结速度受哪些因素影响?

真空烧结炉的烧结速度受哪些因素影响?

真空烧结炉的烧结速度受哪些因素影响?真空烧结炉作为一种先进的材料制备设备,广泛应用于粉末冶金、陶瓷材料、复合材料等领域。其核心工作原理是在真空环境中对物料进行加热,使其达到所需的烧结温度并发生物理化学变化,从而形成具有特定性能的材料。烧结速度是衡量真空烧结炉工作效率的重要指标之一,直接影响生产成本和产品质量。真空烧结炉厂家洛阳八佳电气将详细介绍影响真空烧结炉烧结速度的主要因素。一、物料的性质1.粒度和粒度分布物料的粒度和粒度分布直接影响烧结速度。一般来说,粒度较小的物料具有较大的表面积,有利于热量的传递和扩散,从而加快烧结速度。相反,粒度较大的物料表面积较小,热量传递较慢,烧结速度较低。2.化学成分物料的化学成分也会影响烧结速度。不同化学成分的物料在烧结过程中发生的物理化学反应不同,导致烧结速度存在差异。例如,某些金属氧化物在高温下容易发生固相反应,烧结速度较快;而某些非金属氧化物则需要更高的温度才能发生反应,烧结速度较慢。3.物理状态物料的物理状态(如粉末、颗粒、块状等)也会影响烧结速度。粉末状物料具有较大的表面积,有利于热量的传递和扩散,从而加快烧结速度。而块状物料表面积较小,热量传递较慢,烧结速度较低。二、烧结工艺参数1.烧结温度烧结温度是影响烧结速度的关键因素之一。较高的烧结温度可以加快物料的热传导和相变速度,从而缩短烧结时间。然而,过高的烧结温度可能导致物料过烧或结构不稳定,影响产品质量。2.加热速率加热速率直接影响物料达到烧结温度的速度。较快的加热速率可以缩短物料达到烧结温度的时间,从而加快烧结速度。然而,过快的加热速率可能导致物料内部温度梯度过大,产生热应力,影响烧结质量。3.保温时间保温时间是影响烧结速度的重要因素之一。适当的保温时间可以确保物料在烧结过程中充分反应,形成稳定的微观结构。过短的保温时间可能导致物料未完全烧结,影响产品质量;过长的保温时间则可能导致能耗增加,降低生产效率。三、设备性能1.加热元件功率加热元件的功率直接影响炉腔内的温度和热量传递速度。较高功率的加热元件可以提供更多的热量,加快物料的加热速度,从而提高烧结速度。2.炉腔密封性能炉腔的密封性能直接影响真空度的稳定性和热量传递效率。良好的密封性能可以保持炉腔内的高真空度,减少热量损失,提高烧结速度。3.控制系统精度控制系统的精度直接影响烧结温度和加热速率的控制效果。高精度的控制系统可以确保炉腔内的温度和加热速率稳定,从而提高烧结速度。四、案例分析1.金属粉末烧结假设某金属粉末的质量为50 kg,比热容为0.5 kJ/(kg·℃),需要从室温(20℃)加热到1200℃,升温时间为2小时。通过优化加热元件的功率分布、炉腔的保温结构和控制系统的精度,可以提高加热效率和温度均匀性,从而加快烧结速度。2.陶瓷材料烧结假设某陶瓷材料的质量为20 kg,比热容为0.8 kJ/(kg·℃),需要从室温(20℃)加热到1500℃,升温时间为3小时。通过优化加热元件的功率分布、炉腔的保温结构和控制系统的精度,可以提高加热效率和温度均匀性,从而加快烧结速度。真空烧结炉的烧结速度受物料的性质、烧结工艺参数和设备性能等多种因素影响。通过优化物料的粒度、化学成分和物理状态,合理设置烧结温度、加热速率和保温时间,提高加热元件功率、炉腔密封性能和控制系统精度,可以显著提高烧结速度,确保生产效率和产品质量。希望本文的介绍能为相关工作人员提供有益的参考,确保真空烧结炉好的运行状态。在未来的工作中,随着技术的不断进步和设备的更新换代,烧结速度控制技术将不断完善和发展。因此,我们需要持续关注行业动态,学习新的知识和技能,以适应不断变化的需求。