
真空熔炼炉与热压机:原理差异与工业应用解析
真空熔炼炉与热压机:原理差异与工业应用解析
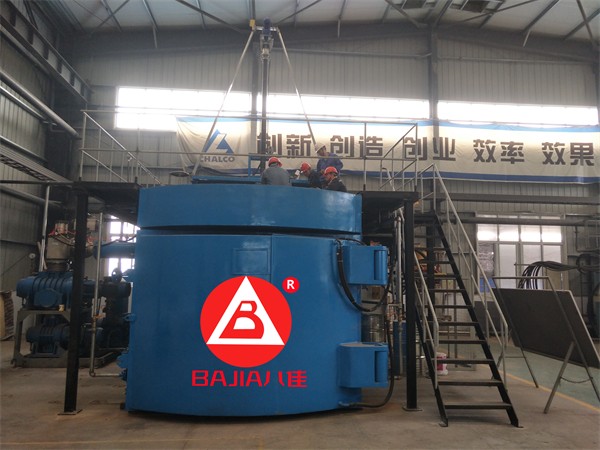
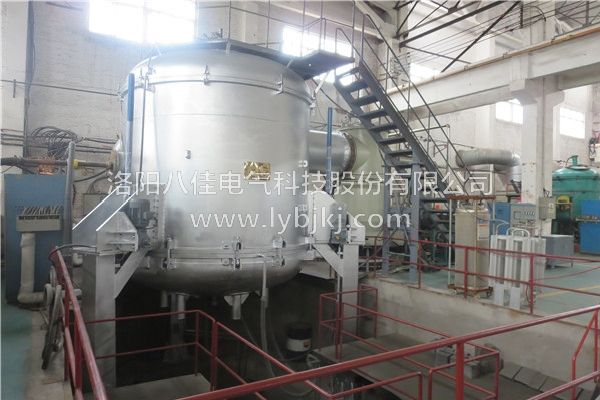
在先进材料制备领域,真空熔炼炉与热压机作为两类核心装备,分别承担着金属提纯与材料成型的关键职能。真空熔炼炉厂家洛阳八佳电气从能量转换机制、工艺目标、装备架构三个维度深入剖析其技术本质,为企业工艺选型提供理论支撑。
一、能量转换机制的核心差异
1.真空熔炼炉:电磁感应驱动的相变过程
电磁加热机理:基于法拉第电磁感应定律,通过中频感应线圈(通常1-10kHz)产生交变磁场,在金属熔体内部形成闭环涡流。该涡流路径电阻产生焦耳热(P=I²R),实现高效、精准的金属熔化。典型加热速率可达100-300℃/min,温度控制精度±1℃。
真空环境构建:采用三级真空系统(机械泵+罗茨泵+扩散泵),极限真空度可达10⁻⁴Pa级别。此环境有效抑制金属元素挥发损失(如Cr在高温下的氧化挥发),同时避免氮化物、碳化物等非金属夹杂物的生成。
2.热压机:热-力耦合的致密化工艺
热能输入方式:通过石墨加热元件或电阻丝实现辐射加热,温度场均匀性控制在±5℃范围内。对于碳/碳复合材料等难熔材料,可采用微波加热技术,实现体加热效应。
压力施加系统:采用液压伺服系统(额定压力20-500MPa),通过油缸推动压头实现轴向加压。压力控制采用PID闭环调节,压力过冲量<2%FS,确保材料在塑性变形阶段的应力传递精度。
二、工艺目标的本质区别
1.真空熔炼炉:成分精准调控
冶金反应控制:通过真空度调节(10⁻¹-10⁻⁴Pa梯度控制)实现脱气、脱氧、脱氮等精炼过程。例如,在钛合金熔炼中,真空度需维持在10⁻³Pa以下以去除H、O、N等间隙元素。
合金化工艺:利用电磁搅拌效应(磁场强度0.1-0.5T)实现微量元素(如B、Zr)的均匀分布,偏析系数控制在±3%以内,满足航空轴承钢等高端材料的成分均匀性要求。
2.热压机:显微组织优化
烧结动力学调控:通过温度-压力-时间三因素耦合控制晶粒生长。例如,在硬质合金制备中,采用"两段式"热压工艺:1200℃/50MPa预压实现初步致密化,1450℃/80MPa终压完成WC-Co相的晶界迁移控制。
残余应力管理:设计分级卸压程序(压力释放速率0.5-2MPa/min),将制品残余应力控制在屈服强度的30%以内,避免淬火裂纹等缺陷。
三、装备架构的技术特征对比
1.真空熔炼炉:精密冶金平台
炉体结构:采用双层水冷夹套设计,内壁为高纯氧化铝陶瓷(耐温>1800℃),外层为304不锈钢承压壳体。关键部件如感应线圈采用空心铜管绕制,内部通水冷却(流速3-5m/s)。
真空系统配置:配置冷阱(-70℃低温冷凝)与真空规管组合,实现水蒸气、油脂等挥发性物质的深度去除。真空度检测采用全量程复合规(皮拉尼+电离规)。
2.热压机:力热耦合装置
加热腔体:采用石墨模具(导热系数120W/(m·K))与碳纤维保温毡(耐温2500℃)构建高效热场,热效率较传统氧化铝保温层提升40%。
压力执行机构:配置伺服阀控液压系统,压力响应带宽达20Hz,可实现正弦波、方波等动态压力加载,满足功能梯度材料(FGM)的制备需求。
四、应用场景的技术边界
技术指标真空熔炼炉热压机
核心功能金属熔炼、精炼、合金化粉末烧结、致密化、近净成型
典型材料高温合金、软磁合金、半导体材料硬质合金、陶瓷基复合材料、金属基复合材料
工艺窗口1500-3000℃、10⁻⁴-10³Pa 500-2500℃、常压-500MPa
质量关键点化学成分均匀性、夹杂物控制显微组织致密度、残余应力水平
五、选型决策的技术逻辑
材料体系导向:
液态加工材料(如钢、钛合金)优先选用真空熔炼炉
粉末固态加工材料(如WC-Co、SiC)则需热压机成型
性能需求驱动:
追求极致纯度(如半导体级硅)时,真空熔炼炉的10⁻⁶Pa级真空环境不可替代
需要梯度功能特性时,热压机的三维应力场控制更具优势
成本效益平衡:
真空熔炼炉单炉次成本较高,但材料利用率可达95%以上
热压机设备投资较低,但模具损耗(约500次/套)需计入全生命周期成本
通过解析两者的技术本质差异,企业可构建科学的工艺选型矩阵:对于航空航天用高温合金,优先采用真空熔炼炉保证冶金质量;对于汽车涡轮增压器用陶瓷球,则选用热压机实现低成本规模化生产。这种基于工艺物理本质的装备选择策略,将成为提升制造企业核心竞争力的关键路径。
相关推荐


 电话
 微信
 留言
 TOP