行业动态

聚焦行业动态,洞悉行业发展

真空速凝炉的安全操作与风险防范
发布时间:2024-10-14   浏览:6082次

真空速凝炉的安全操作与风险防范

真空速凝炉作为一种高-效、精密的材料处理设备,在金属材料的加工过程中发挥着重要作用。然而,其高温、高压的工作环境以及复杂的操作流程也带来了诸多安全风险。为了确保操作人员的安全和设备的正常运行,必须严格遵守安全操作规程,并采取有效的风险防范措施。真空速凝炉厂家洛阳八佳电气将对真空速凝炉的安全操作与风险防范进行详细探讨。

一、真空速凝炉的安全操作

1. 操作前准备

在操作真空速凝炉之前,务必进行全-面的检查和准备工作。首先,检查设备的电源、气源、水源等是否正常,确保设备处于良好状态。其次,穿戴好必要的劳动防护用品,如防护眼镜、手套、防护服等,以防高温、火花等意外伤害。此外,还需熟悉设备的操作规程和安全注意事项,确保操作过程中的安全。
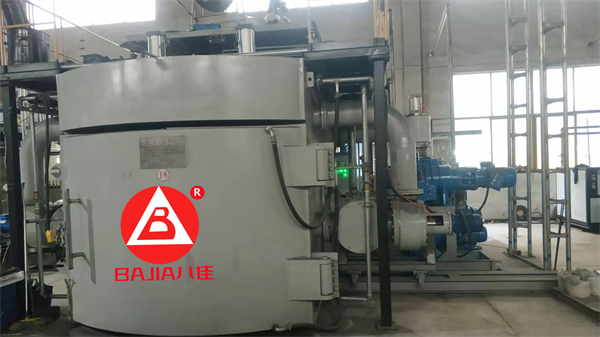
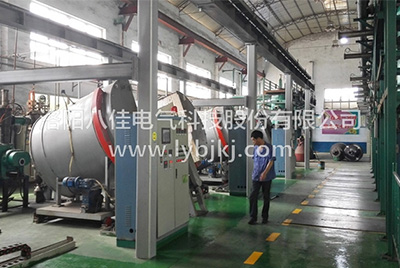
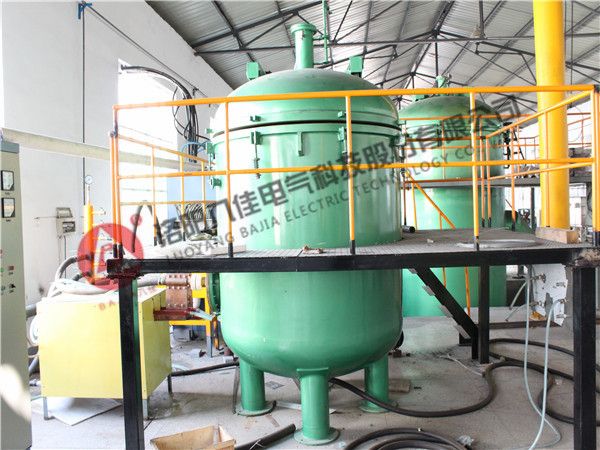
图片_真空速凝炉I型-1

2. 规范操作流程

严格按照设备制造商提供的操作规程进行操作。首先,设定好工艺参数,如加热温度、保温时间、冷却速率等,并进行复核确认。其次,启动设备前,再次检查各连接部位的紧固情况和密封件的完好性。在设备运行过程中,实时监控各项运行参数,如真空度、温度、压力等,确保其处于正常范围内。如发现异常,应及时采取措施进行处理。

3. 操作后处理

设备运行结束后,应立即关闭电源,并等待设备冷却至室温后进行清理和维护工作。在清理过程中,注意避免使用腐蚀性清洁剂,以免损坏设备表面。同时,检查设备是否有损坏或磨损现象,如有问题,应及时联系专-业人员进行修复。

二、真空速凝炉的风险防范

1. 防火防爆

真空速凝炉在工作过程中会产生高温和火花,存在火灾和爆炸的风险。因此,必须在设备周围配备足够的消防器材,并定期进行检查和维护。同时,操作人员应熟悉火灾应急预案,掌握基本的灭火技能。在设备运行过程中,严禁携带易燃易爆物品进入工作区域。

2. 防烫伤

由于真空速凝炉的高温工作环境,操作人员有被烫伤的风险。因此,在操作过程中,应保持与高温部位的安全距离,避免直接接触。同时,穿戴好必要的劳动防护用品,如隔热手套、防护服等,以防烫伤。

3. 防触电

真空速凝炉的电气系统存在触电风险。因此,在操作过程中,应确保电气线路完好无损,无裸露、老化现象。同时,定期检查电气设备的接地情况,确保其安全可靠。在设备运行过程中,严禁触摸裸露的电气部件。

4. 防机械伤害

真空速凝炉的传动机构、轴承等部位存在机械伤害风险。因此,在操作过程中,应保持与这些部位的安全距离,避免直接接触。同时,定期对这些部位进行润滑和维护,确保其正常运行。

三、总结与展望

真空速凝炉的安全操作与风险防范是确保设备正常运行和操作人员安全的关键。通过严格遵守安全操作规程,并采取有效的风险防范措施,可以有效降低安全事故的发生概率,保障生产过程的顺利进行。

展望未来,随着科技的不断进步和工业的不断发展,真空速凝炉的设计和制造将更加智能化、自动化。这将使得设备的操作更加简便,安全性能也将得到进一步提升。同时,新型材料和安全防护技术的应用也将为真空速凝炉的安全操作与风险防范提供更多可能性。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

05 January 2026
气相沉积炉故障排除与维护全攻略:从诊断到预防的系统方案

气相沉积炉故障排除与维护全攻略:从诊断到预防的系统方案

气相沉积炉故障排除与维护全攻略:从诊断到预防的系统方案气相沉积炉作为微电子、光电子及航空航天领域的关键设备,其稳定性直接影响材料制备质量与生产效率。然而,设备运行中可能出现的炉温波动、气体失控等故障,常成为制约产能的瓶颈。气相沉积炉厂家洛阳八佳电气从故障诊断逻辑、系统性维护策略及预防性管理三个维度,构建一套可落地的技术解决方案。一、故障排除:分系统诊断与精准修复1. 温度控制系统异常现象:炉温偏离设定值、升温速率异常或无法达到目标温度。诊断流程:传感器校验:使用便携式红外测温仪对比炉内实际温度与显示值,若偏差超过±2℃,需更换热电偶或红外探头。加热元件检测:关闭电源后,用万用表测量加热丝电阻值,若阻值偏离标称值20%以上,表明元件老化或断裂。控制回路排查:检查固态继电器触点是否烧蚀,PLC温控模块程序是否因电磁干扰出现异常,必要时重载程序或加装屏蔽层。修复案例:某半导体厂设备升温至800℃后停滞,经检测发现固态继电器触点碳化,更换后温度曲线恢复正常。2. 气体供应系统波动现象:气体流量计显示不稳、工艺气体比例失控或反应腔气压突变。排查步骤:气路物理检查:用氦气检漏仪扫描气体管道接口,排查质量流量控制器(MFC)前后端接头,泄漏率需控制在1×10⁻⁹Pa·m³/s以下。MFC性能验证:将MFC接入标准气源,若流量输出偏差超过满量程的5%,需重新校准或更换。阀门动态测试:通过PLC强制输出信号,观察气动阀开闭响应时间,延迟超过0.5秒表明电磁阀线圈老化或气缸漏气。优化方案:某光伏企业通过加装气体过滤器,将MFC堵塞频率从每月1次降至半年1次。3. 真空系统压力失控现象:本底真空度无法达标、沉积过程中压力骤升或抽速下降。诊断路径:真空泵状态评估:测量分子泵转速(通过频闪仪)与前级泵极限真空度,若分子泵转速低于额定值80%,需更换轴承或叶片。腔体泄漏检测:采用压力上升法,关闭所有气路后,若30分钟内真空度上升超过1个数量级,需检查观察窗密封圈、馈入法兰等部位。放气源分析:通过残余气体分析仪(RGA)检测腔内气体成分,若出现大量H₂O或有机物峰,表明腔壁吸附污染物,需执行高温烘烤去气。修复实例:某LED外延片产线因真空规管污染导致压力误报,更换并重新校准后,工艺重复性提升30%。4. 机械系统异常现象:设备运行中振动超标、异响或炉门密封失效。处置方案:炉体结构检查:用激光干涉仪测量炉体水平度,若偏差超过0.1mm/m,需调整地脚螺栓或加固支撑框架。风机/电机维护:拆卸冷却风机,检查叶轮平衡性,对电机轴承加注耐高温润滑脂(如二硫化钼脂),更换周期建议每5000小时。炉门密封优化:采用氟橡胶密封圈替代传统硅胶圈,配合气动压紧装置,将漏率控制在5×10⁻⁴Pa·L/s以内。二、系统性维护:从被动修复到主动预防1. 分级维护体系构建维护等级:一级维护;频次:每班次;核心内容:检查气体管路压力、真空规显示值、炉门密封性;记录设备运行日志;维护等级:二级维护频次:每周核心内容:清洗气体过滤器、校准MFC零点、检查加热元件连接紧固度;维护等级:三级维护频次:每季度核心内容:更换真空泵油、执行腔体高温烘烤(300℃/24h)、测试安全联锁功能;维护等级:四级维护频次:每年核心内容:大修加热腔体、更换密封圈、全方面检测电气系统绝缘性;2. 关键部件生命周期管理加热元件:建立电阻值跟踪档案,当阻值变化率超过15%时启动预警,结合工艺次数制定更换周期(通常≤2000炉次)。真空泵:每500小时检测前级泵油质,当粘度变化率超过30%或含水量超标时更换;分子泵每2年进行动平衡校正。密封件:采用荧光检漏法定期检测,将氟橡胶圈更换周期从传统1年延长至2年(环境湿度<60%时)。3. 清洗工艺标准化腔体清洗:粗洗:用无尘布蘸取异丙醇擦拭非敏感区,去除松散沉积物;精洗:对反应区采用等离子体刻蚀(CF₄/O₂混合气体),去除顽固沉积层;终洗:用超纯水冲洗后,120℃烘干4小时。气体管路清洗:采用超声波清洗机+柠檬酸溶液循环2小时,氮气吹扫后保压检测。三、预防性管理:从经验驱动到数据驱动1. 智能监测系统部署传感器网络:在腔体、气路、真空泵等关键部位部署无线温振传感器,实时采集数据并上传至云平台。AI故障预测:基于LSTM神经网络构建设备健康模型,通过历史数据训练,提前72小时预警加热元件老化、真空泄漏等故障。数字孪生应用:构建设备三维模型,模拟不同工艺参数下的运行状态,优化维护计划。2. 操作人员能力升级仿真培训:利用VR技术模拟设备拆解、故障排查场景,提升实操能力。标准化作业:制定《气相沉积炉操作SOP》,将关键步骤(如抽真空、升温)细化为可视化流程图。故障案例库:建立包含500+案例的数据库,支持关键词检索与相似案例推送。3. 持续改进机制FMEA分析:每季度开展失效模式与影响分析,更新《设备风险清单》。6σ管理:针对重复性故障(如每月发生2次以上的气体流量波动),成立专项小组进行根因分析。供应链协同:与设备厂商共建备件数据库,实现加热元件、真空泵等核心部件的预测性补货。气相沉积炉的稳定运行,需构建"故障快速响应-系统性维护-预防性管理"的三维体系。通过分系统诊断技术、分级维护策略及数据驱动的管理模式,不仅能将设备故障率降低40%以上,还可延长核心部件使用寿命30%,终实现产能与品质的双重提升。