行业动态

聚焦行业动态,洞悉行业发展

如何优化气相沉积炉的操作以提高生产效率?
发布时间:2024-09-18   浏览:5754次

  如何优化气相沉积炉的操作以提高生产效率?

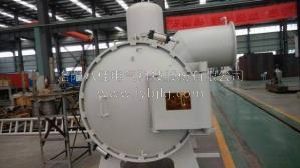
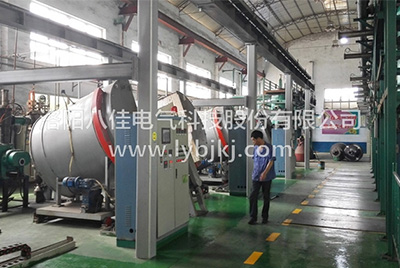
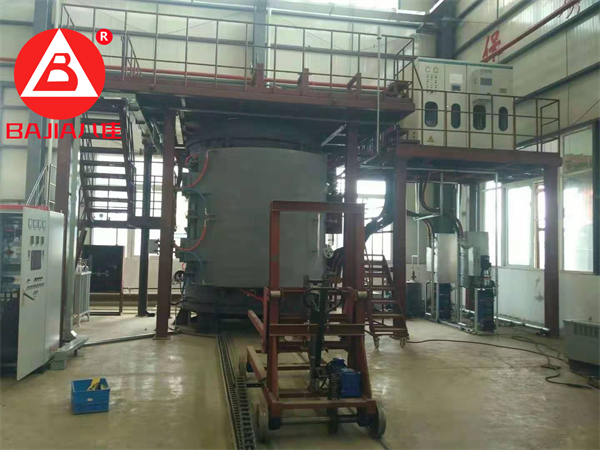
  气相沉积炉作为微电子制造领域的重要设备,其操作效率直接影响着生产效益。因此,优化气相沉积炉的操作,提高生产效率,成为企业追求的重要目标。气相沉积炉厂家八佳电气将从多个方面探讨如何优化气相沉积炉的操作,以提升生产效率。

  一、合理设定工艺参数

  气相沉积炉的工艺参数包括沉积温度、压力、气氛组成等,这些参数的设定对薄膜的质量和沉积速率有着重要影响。为了优化操作,首先需要根据所制备材料的特性和要求,合理设定工艺参数。通过试验和数据分析,找出好的工艺参数组合,以提高沉积速率和薄膜质量,从而提高生产效率。
1724636948929012.png

  二、优化炉体结构和材料

  气相沉积炉的炉体结构和材料对炉内温度分布、气氛均匀性以及热传导效率等有着显著影响。因此,优化炉体结构和材料是提高生产效率的关键措施之一。可以通过改进炉体设计,提高炉内温度的均匀性和稳定性;选用高导热性能的材料,提高炉体热传导效率;优化炉体密封性能,减少气氛泄漏,提高沉积质量。

  三、加强设备维护和保养

  气相沉积炉作为精密设备,其正常运行需要良好的维护和保养。定期对设备进行清洁、润滑和紧固等操作,确保设备处于好的工作状态;定期检查设备的电气系统和控制系统,确保其稳定可靠;对易损件进行及时更换,避免设备故障对生产效率的影响。通过加强设备维护和保养,可以延长设备使用寿命,提高生产效率。

  四、提高操作人员技能水平

  气相沉积炉的操作需要一定的专-业知识和技能。提高操作人员的技能水平,有助于更好地掌握设备性能和操作技巧,从而提高生产效率。企业可以通过培训、实践和经验交流等方式,提高操作人员的技能水平;同时,建立激励机制,鼓励操作人员积极学习新技术和新方法,不断提高自己的综合素质。

  五、引入智能化管理系统

  随着信息技术的不断发展,智能化管理系统在工业生产中的应用越来越广泛。引入智能化管理系统,可以对气相沉积炉的操作进行实时监控和数据分析,帮助操作人员及时发现和解决问题;同时,通过数据分析和优化算法,实现工艺参数的自动调整和优化,提高生产效率和质量稳定性。

  六、实施持续改进策略

  生产效率的提升是一个持续的过程,需要不断地进行改进和优化。企业可以建立持续改进机制,定期对气相沉积炉的操作进行评估和改进;鼓励员工提出改进意见和建议,集思广益,共同推动生产效率的提升;同时,关注行业新技术和新方法的发展动态,及时引进和应用先进技术,保持竞争优势。

  综上所述,优化气相沉积炉的操作以提高生产效率需要从多个方面入手。通过合理设定工艺参数、优化炉体结构和材料、加强设备维护和保养、提高操作人员技能水平、引入智能化管理系统以及实施持续改进策略等措施的综合应用,可以实现气相沉积炉操作效率的提升,为企业创造更大的经济效益。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

19 December 2018
总结真空烧结炉十一点热处理技巧

总结真空烧结炉十一点热处理技巧

  总结真空烧结炉十一点热处理技巧   随着工业化的进程和发展,真空炉在模具生产中发挥着不可替代的作用,主要用于陶瓷烧成、真空冶炼、电真空零件除气、退火、金属件的钎焊,以及陶瓷-金属封接等。 真空炉的真空热处理几乎可实现全部热处理工艺,如淬火、退火、回火、渗碳、氮化,在淬火工艺中可实现气淬、油淬、硝盐淬火、水淬等,还可以进行真空钎焊、烧结、表面处理等。真空炉热效率高,可实现快速升温和降温,可实现无氧化、无脱碳、无渗碳,可去掉工件表面的磷屑,并有脱脂除气等作用,从而达到表面光亮净化的效果。   一般来说,被处理的工件在炉内加热缓慢,内热温差较小,热应力小,因而变形小。产品合格率高。可降低成本,有除气作用,从而提高了工作的机械性能和使用寿命。工作环境好,操作安全,没有污染和公害。被处理的工件没有氢脆危险,对钛材和难熔金属壳防止表面氢脆,真空热处理工艺的稳定性和重复性好。这一系列的优点,开发真空热处理设备和工艺被越来越重视和应用越来越广。   真空热处理即真空技术与热处理两个***相结合的综合技术,是指热处理工艺的全部和部分在真空状态下进行的。我国将真空划分为低、中、高和超高真空。   真空炉和中频电炉在热加工领域有着很好的发展前景,用于:透热、轧制、锻造、弯管、热处理(淬火)、焊接等工艺的感应加热。那么真空炉和中频电炉的热处理技巧是什么呢?   1.真空炉处理钛合金时,不宜用氮气作为冷却气体,因为钛和氮在高温下反应,形成金黄色的氮化钛。   2.真空炉活动连接部分全部采用O型橡胶圈密封连接,此部分均通水冷却。   3.工件在真空状态下淬火,应使用真空淬火油,此油具有较低的饱和蒸气压。   4.真空炉的保养应在真空或充纯氮状态下,避免平时不用时吸气,吸潮。   5.国内真空炉的压升率应不大于1.33Pa/h,国外某些企业的标准为0.67Pa/h   6.真空加热以辐射为主,工件在炉内应该保持间距。   7.升温过程中,工件及炉内材料会放气,使真空度下降。   8.真空回火、真空退火、真空固溶处理及真空时效的加热温度一般与常规处理时加热温度相同。   9.真空回火炉应该具有快冷装置。冷却水的压力应该大于0.2Mpa,流量应可调。   10.冷却气体:钢一般采用百分之99.995纯度的氮气,高温合金采用百分之99.999的氮气或氩气,钛合金采用百分之99.995的氩气。   11.升温:放入工件后,一般先预抽至6.67Pa时方可升温加热。   看完本文,相信您对其热处理技巧有一定的认识了,如有产品方面的需求,请立即联系我们哦!