行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉在特殊材料制备中的重要作用
发布时间:2024-08-26   浏览:5806次

  真空烧结炉在特殊材料制备中的重要作用

  真空烧结炉作为一种先进的材料制备设备,在特殊材料的制备过程中发挥着至关重要的作用。然而,在制备特殊材料时,真空烧结炉也面临着诸多挑战,如材料纯度要求高、烧结温度高、气氛控制复杂等。真空烧结炉厂家八佳电气将对真空烧结炉在特殊材料制备中遇到的挑战进行深入分析,并提出相应的解决方案。

  一、真空烧结炉在特殊材料制备中的挑战

  材料纯度要求高

  特殊材料往往对纯度有极高的要求,因为微量的杂质都可能对其性能产生显著影响。然而,在烧结过程中,由于设备本身、原料以及操作环境等因素,都可能引入杂质,从而影响材料的纯度。
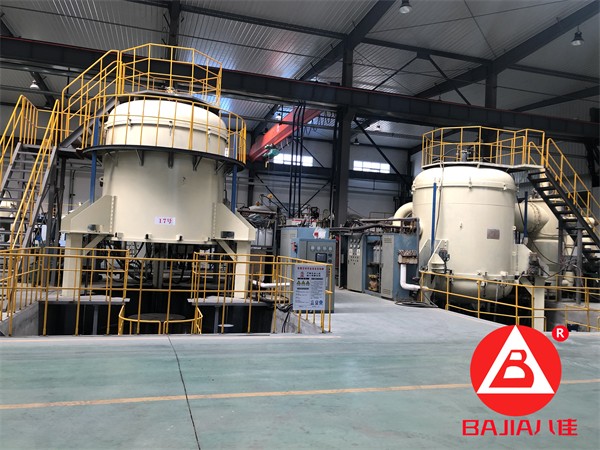
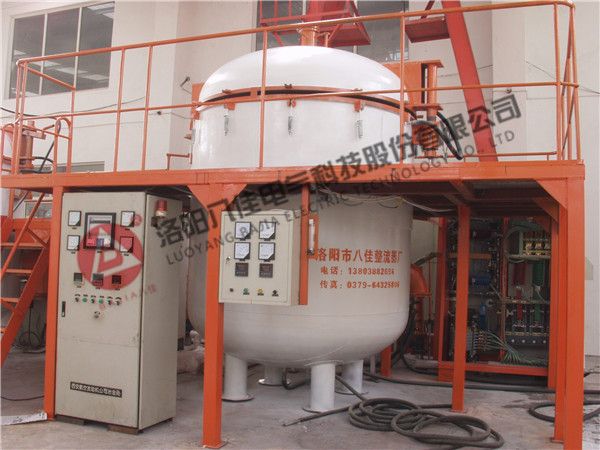
图片-真空氢保护中频感应烧结炉-3

  烧结温度高

  许多特殊材料需要在高温下进行烧结,以获得所需的性能。然而,高温环境对真空烧结炉的炉体材料、加热元件以及控制系统等都提出了更高的要求。同时,高温还可能导致材料挥发、氧化等问题,进一步增加了制备难度。

  气氛控制复杂

  在特殊材料的制备过程中,气氛控制往往是一个关键因素。不同的材料对气氛的要求不同,有的需要在真空环境下进行烧结,有的则需要特定的保护气氛。然而,实现精确的气氛控制并非易事,需要考虑到气氛的组成、压力、流量等多个因素。

  二、解决方案

  提高设备纯度

  为了解决材料纯度要求高的问题,可以从设备本身入手。首先,选择高纯度的炉体材料和加热元件,以减少杂质来源。其次,加强设备的清洗和维护工作,确保设备在每次使用前都达到足够的清洁度。此外,还可以采用在线净化技术,如气体净化系统,进一步降低杂质含量。

  优化加热和冷却系统

  针对烧结温度高的问题,可以通过优化加热和冷却系统来解决。首先,选择耐高温、耐腐蚀的加热元件和炉体材料,以确保设备在高温下的稳定性和可靠性。其次,采用先进的温度控制技术,如PID控制算法和智能温控系统,实现对温度的精确控制。优化冷却系统,提高冷却效率,缩短烧结周期,降低能耗。

  精准控制气氛

  为了实现精确的气氛控制,可以采用先进的气氛控制系统。该系统可以实时监测炉内气氛的组成、压力和流量等参数,并根据需要进行自动调节。同时,还可以根据材料的特性和工艺需求预设气氛控制方案,实现一键式操作。此外,为了降低气氛对材料的影响,还可以采用惰性气体保护或真空烧结技术,减少材料与空气的接触。

  引入新材料和新工艺

  除了对设备和控制系统进行优化外,还可以引入新材料和新工艺来应对特殊材料的制备挑战。例如,采用新型复合材料和纳米材料来提高材料的性能和稳定性;采用先进的烧结工艺如微波烧结、激光烧结等来实现快速、均匀的烧结过程;以及采用先进的检测技术如X射线衍射、扫描电子显微镜等来对材料的质量和性能进行精确检测。

  真空烧结炉在特殊材料制备中面临着诸多挑战,但通过提高设备纯度、优化加热和冷却系统、精准控制气氛以及引入新材料和新工艺等解决方案,可以有效应对这些挑战并提高制备效率和材料性能。未来随着技术的不断进步和创新发展相信真空烧结炉将在特殊材料制备领域发挥更加重要的作用。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

04 June 2018
如何给真空甩带炉换气

如何给真空甩带炉换气

  由于真空甩带炉适用于各大科研院所、材料研究所内所有操作使用设备的人员。故在操作使用中要正确规范的操作,以保证该设备正常运转。今天八佳科技就和大家说下气体的。   先是要卸下装气体的空瓶。顺时针转动空钢瓶上的放气阀,使之关闭。接着逆时针旋动减压阀上的小阀至“shut”利用扳手逆时针拧动连接钢瓶与减压阀之间的螺丝直至将两者分开,将减压阀置于不易掉落之地,把空钢瓶小心挪出,置于闲处。取下真空甩带炉上的空瓶后接着就是装新瓶。将新钢瓶挪入原空瓶处,并装上减压阀,确保连接牢靠不漏气。将钢瓶的放气阀逆时针拧开,减压阀“shut”。下来待到装好就是开电源了。这时需将对面墙壁上左边的电源闸刀向上拨至“on”。   真空甩带炉的洗气过程是个比较复杂且重要的过程,就此我们要详细的做个讲解。   当按下机械泵电源按钮,等待2分钟后抽出真空甩带炉的机械泵拉杆。接着开充气阀,将充气阀(甩带炉腔体右悬臂下)逆时针旋转90度,使之平行于该装置。按下“充气Ⅰ”。待氩气罐气压表(前面板左下)指针指向“-0.01MPa”。在关充气阀时,需要顺时针旋转充气阀90度,使之与该装置垂直。   在给氩气罐充气时,要顺时针旋转减压阀上的小阀至“open”,观察真空甩带炉的氩气罐气压表为“0.08MPa”时,逆时针旋转小阀至“shut”。再开启充气阀,将充气阀(甩带炉腔体右悬臂下)逆时针旋转90度,使之平行于该装置。待氩气罐气压表指向“-0.01MPa”时,关充气阀。需要顺时针旋转充气阀90度,使之与该装置垂直。   当真空甩带炉换气结束,操作者要顺时针旋转减压阀上的小阀至“open”,观察氩气罐气压表为“0.08MPa”时,关闭“充气Ⅰ”,并将机械泵拉杆推进,关闭机械泵电源按钮。接着,关闭电源,将总电源闸刀拉下至“off”。   好了,以上就是为大家讲解该如何给真空甩带炉换气的步骤。如果大家还有不懂,欢迎随时来电咨询。

14 June 2021
高温热处理炉处理小常识有哪些呢

高温热处理炉处理小常识有哪些呢

  高温热处理炉处理小常识有哪些呢   高温热处理炉是指熔化金属锭和一些废旧金属并加入必要的合金成分,经过扒渣、精炼等操作将它们熔炼成所需要的合金的设备。下面我们一起看看真空热处理小常识。   1.高温热处理炉处理钛合金时,不宜用氮气作为冷却气体,由于钛和氮在高温下反应,形成金黄色的氮化钛。   2.真空炉流动连接部门全部采用O型橡胶圈密封连接,此部门均通水冷却。   3.工件在真空状态下淬火,应使用真空淬火油,此油具有较低的饱和蒸气压。   4.高温热处理炉的保养应在真空或充纯氮状态下,避免平时不用时吸气,吸潮。   5.国内真空炉的压升率应不大于1.33Pa/h,国外某些企业的尺度为0.67Pa/h   6.真空加热以辐射为主,工件在炉内应该保持间距。   7.升温过程中,工件及炉内材料会放气,使真空度下降。固溶处理及真空时效的加热温度一般与常规处理时加热温度相同。   8.真空甩带炉应该具有快冷装置。冷却水的压力应该大于0.2Mpa,流量应可调。   9.冷却气体:钢一般采用百分之99.995纯度的氮气,高温合金采用百分之99.999的氮气或氩气,钛合金采用百分之99.995的氩气。   10.升温:在高温热处理炉放入工件后,一般先预抽至6.67Pa时方可升温加热。