行业动态

聚焦行业动态,洞悉行业发展

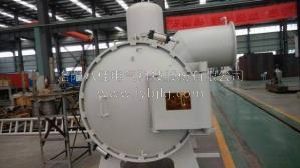
真空烧结炉优点介绍
发布时间:2021-02-11   浏览:7406次

  真空烧结炉优点介绍

  真空烧结炉即真空技术与热处理两个***相结合的综合技术,是指热处理工艺的全部和部分在真空状态下进行的。我国将真空划分为低、中、高和超高真空。

  目前大多数真空烧结炉的工作真空度在1.33—1.33×10ˉ3Pa。以下是优点介绍:

  (1)真空负压运行,真正不会爆炸的锅炉。

真空烧结炉优点介绍

  (2)锅炉受力钢板高温区、高压区的成功分离,使锅炉使用寿命延长2-3倍,设计使用寿命比较长。

  (3)真空烧结炉整体设计科学、合理、紧凑,节约占地面积50-70%。

  (4)在锅炉本体内进行热交换,整机效率高达91%以上,启动后2-3分钟内可提供70-80℃热水,大大缩短了预热期和减小能源浪费。

  (5)真空烧结炉拥有内置不锈钢材质换热器,对水质无任何污染。

  (6)真空甩带炉效率高、供热快、换热好。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

26 July 2021
真空熔炼炉的应用介绍

真空熔炼炉的应用介绍

  真空熔炼炉的应用介绍   真空熔炼炉即在炉腔这一特定空间内利用真空系统(由真空泵、真空测量装置、真空阀门等元件经过精心组装而成)将炉腔内部分物质排出,使炉腔内压强小于一个标准大气压,炉腔内空间从而实现真空状态,这就是真空炉。   真空环境中进行加热的设备。在金属罩壳或石英玻璃罩密封的炉膛中用管道与高真空泵系统联接。真空熔炼炉炉膛真空度可达133×(10-2~10-4)Pa。炉内加热系统可直接用电阻炉丝(如钨丝)通电加热,也可用高频感应加热。zui高温度可达3000℃左右。主要用于陶瓷烧成、真空冶炼、电真空零件除气、退火、金属件的钎焊,以及陶瓷金属封接等。   1、完全消除了加热过程中工件表面的氧化、脱碳,可获得无变质层的清洁表面。这对于那些在刃磨时仅磨一面的刀具(如麻花钻磨削后使沟槽表面的脱碳层直接暴露于刃口)切削性能的改善关系极大。   2、对环境无污染,不需进行三废处理。   3、真空熔炼炉炉温测定、监控精度明显提高。热电偶的指示值与炉温温度达到±1.5°c。但炉内大批工件不同部位的温差较大,若采用稀薄气体强制循环,仍可控制在±5°c温差范围内。   4、机电一体化程度高。在温度测控精度提高的基础上,工件移动、气压调节、功率调节等均可预先编程设定,按步骤实施淬火和回火。   5、能耗低。真空熔炼炉加热室采用上等隔热材料制成的隔热墙和屏障,可将电热能量高度集中于加热室内,节能效果显著。

29 December 2022
真空烧结炉容易漏气的点及检测方法

真空烧结炉容易漏气的点及检测方法

  真空烧结炉容易漏气的点及检测方法  真空烧结炉炉内的气氛会直接影响产品的表面处理效果,炉内的气氛由真空炉的气密性决定,如果要保证工件质量,先要保持真空炉的气密性良好,但真空烧结炉的气密性检查难点在于炉体面积大、管道复杂,并且容易泄漏的部位比较多,因此对真空烧结炉的气密性检查要形成制度化。下面八佳电气就介绍真空烧结炉容易漏气的点及检测方法:  一、真空烧结炉气密性检查的重要部位:  1、检修时替换设备的部位。检修时动过的炉体和管道部分,都要作为检查的关键部位。  2、开启过的顶盖、底盖、穿带孔、检修门。  3、进口密封辊缝。  4、炉壳和循环管道上的膨胀节,炉辊法兰、换热器法兰、各外表法兰和焊口等。  5、水冷高温计、摄像头、水冷换热器等。  6、分析仪取样管接头等。  二、正压部分的检查  正常生产过程中,退火炉要保持在150-300Pa的微正压。  1、泄露的判别。查询在线氧气ppm分析仪测量数据,当某段残氧量忽然显着升高时,就可能是炉壳或循环管道发生泄露。  2、泄露的点检查方法和东西。东西室氢气探测仪。方法是确保炉内氢气在3%以上,用便携式氢气探测仪检查通过承认漏气炉段的气密性,重要部位是顶检修焊缝等。当检查到漏点部位时,氢气探测仪会发生报警。  三、负压部分的检查  循环风机的吸入端为负压,假定负压部位发生泄露,空气就会被吸入炉内。  1、泄露的判别。通过查询在线分析仪测量数据改动,就能够判别这台风机是否有泄露。  2、泄露的点检查方法和东西。负压泄露的点的检查能够通过上述方法,将负压变成正压,然后运用氢气探测器检查,也能够运用专门用于负压检漏设备——氦气检漏仪进行检查。  四、泄露的点要如何处理  退火炉总是处于作业情况,关于一些漏点能够采用打高温密封胶等方法做暂时处理,要等有停炉的时机再做完全处理。  对开裂部位进行补焊;现已老化或损坏的密封垫、圈要替换;替换出现缝隙的部件例如膨胀节等;对松动的螺栓进行紧固;涂改高温密封胶。