行业动态

聚焦行业动态,洞悉行业发展

使用真空烧结炉加热得注意些什么
发布时间:2020-01-30   浏览:7007次

  使用真空烧结炉加热得注意些什么

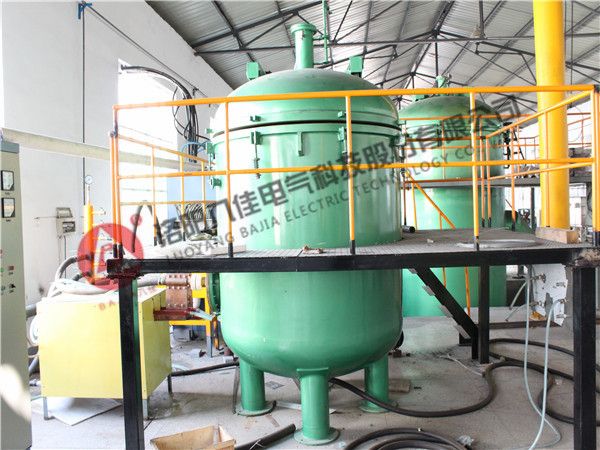
  真空烧结炉加热工件无氧化、无脱碳、无合金元素贫化,脱脂脱气,真空提纯,避免氢脆,能实现分级等温淬火,能控制加热与冷却,为自动化、柔性化生产奠定基础。但在使用加热的时候需要注意下面四点:

  1、测试真空烧结炉炉温均匀性时,应注意测温触点的定位方式,以及离加热元件的远近。箱式电阻炉炉内经常(至少每月)用毛刷、扫帚或压缩空气、吸尘器等清洁炉膛和搁砖,要防止炉内氧化皮等杂质掉在电热元件上,发生短路,甚至烧坏搁砖。底板、坩埚、炉罐等耐热钢构件每使用一段时间吊起敲击,清除其氧化皮。氧化铁皮等杂质如不及时清除,就会熔融与耐火砖发生反应,使炉丝熔化。

  2、要避免热处理产品,尤其足铜、铝、锌、锡、铅等与电加热元件接触,无论是细粉、熔液或蒸汽等,防止在电加热体表面侵蚀形成“麻坑”,截面变小再后过热而烧断。

  3、真空烧结炉升温后,不能长时间开启炉门。当温度高于400℃时,不得急剧冷却。对于电热元件在温度高、冷热变化大情况下容易引起氧化掉皮。对于钼加热炉,EI常使用维护中注意应冷却至200℃以下方可停送保护气。

  4、引出棒与线夹子应接触良好,引出棒与夹子接触而应光滑。引出棒不能有发红现象,供电时线夹子的升温不超过60℃。注意由于升温停止真空甩带炉炉时的热胀冷缩以及蠕变伸长等,引出棒接线夹子的螺栓容易发生氧化松动形成虚接短路,要定期检查拧紧。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

06 October 2019
真空烧结炉的空气抽不干净是啥原因

真空烧结炉的空气抽不干净是啥原因

  真空烧结炉的空气抽不干净是啥原因   真空烧结炉在平时的试验中如果有液体存在,就需要一个液体蒸发的过程(高真空下不需要加热也能气化),可以通过长时间拉真空来气化掉这部分液体从而达到高真空(等稳定)。如果长时间都达不到目标气压的话,就要考虑系统和罗茨泵了,你可以直接测一下罗茨泵的极限真空(不接入其他系统),若完好则就是系统的密封性能了。   (1)水冷装置,真空热处理炉的炉壳、炉盖、电热元件导别处置(水冷电极)、中间真空隔热门等部件,均在真空、受热状态下工作。在这种极为不利的条件下工作,必须保证各部件的结构不变形、不损坏,真空密封圈不过热、不烧毁。因此,真空烧结炉各部件应该根据不同的情况设置水冷装置,以保证真空热处理炉能够正常运行并有足够的使用寿命。   (2)采用低电压大电流:在真空容器内,当真空空度为几托一lxlo-1托的范围内时,真空容器内的通电导体在较高的电压下,会产生辉光放电现象。在真空热处理炉内,严重的会产生弧光放电,烧毁电热元件、隔热层等,造成重大事故和损失。因此,真空热处理炉的电热元件的工作电压,一般都不超过80一100伏。同时在电热元件结构设计时要采取有效措施,如尽量避免有***的部件,电极间的间距不能太小窄,以防止辉光放电或者弧光放电的发生。   (3)大部分加热与隔热材料只能在真空状态下使用:真空烧结炉的加热与隔热衬料是在真空与高温下工作的,因而对这些材料提出了耐高温,蒸汽压低,辐射效果好,导热系数小等要求。对抗氧化性能要求不高。所以,真空热处理炉广泛采用了钽、钨、钼和石墨等作加热与隔热构料。这些材料在大气状态下极易氧化,因此,常规热处理炉不能采用这些加热与隔热材料。   (4)严格的真空密封:金属零件进行真空热处理均在密闭的真空烧结炉内进行,因此,获得和维持炉子原定的漏气率,保证真空炉的工作真空度,对确保零件真空热处理的质量有着非常重要的意义。所以真空热处理炉的一个关键问题,就是要有可靠的真空密封结构。为了保证真空炉的真空性能,在真空热处理炉结构设计中必须道循一个基本原则,就是炉体要采用气密焊接,同时在炉体上尽量少开或者不开孔,少采用或者避免采用动密封结构,以尽量减少真空泄漏的机会。安装在真空炉体上的部件、附件等如水冷电极、热电偶导出装置也都必须设计密封结构。   (5)自动化程度高:真空甩带炉的自动化程度之所以较高,是因为金属工件的加热、冷却等操作,需要十几个甚至几十个动作来完成。这些动作内在真空热处理炉内进行,操作人员无法接近。同时,有些动作如加热保温结束后,金属工件进行淬火工序须六个动作并且要在15秒钟以内完成。在这样迅速的条件来完成许多动作,是很容易造成操作人员的紧张而构成误操作。因此,只有较高的目动化才能准确、及时按程序协调动。

28 April 2022
了解真空烧结炉怎么操作的方法

了解真空烧结炉怎么操作的方法

  了解真空烧结炉怎么操作的方法   真空烧结炉是指在真空环境中对被加热物品进行保护性烧结的炉子,其加热方式比较多,如电阻加热、感应加热、微波加热等。是利用感应加热对被加热物品进行保护性烧结的炉子,可分为工频、中频、高频等类型,可以归属于真空烧结炉的子类。   真空烧结炉是利用中频感应加热的原理使硬质合金刀头及各种金属粉末压制体实现烧结的成套设备,是为硬质合金、金属镝、陶瓷材料的工业生产而设计的。炉子的具体结构和性能介绍如下:   1、该烧结炉需要烧结的内胆采用湿法涂釉,一涂一烧工艺,烧结温度为840~880℃,干燥温度100~150℃,烧结时间约8~10min。烧结炉(含干燥炉)装机功率850KW(±5%);炉窑机械、风机能耗25KW左右;烘干线备用加热器功率60KW。   2、真空烧结炉的炉体采用型钢结构。主要隔热材料采用1050级硅酸铝纤维,高温区厚度≥340mm;中温区厚度≥200mm;低温区采用100K矿棉毡隔热。并特别设计空气保温层和铝箔隔热反射层。炉体外表安装0.75mm彩色波纹钢板,美观耐用。   3、装置8台内循环式不锈钢风幕机(一米外测量风幕机噪音≤85分贝),阻断热流外溢,均匀炉温。   4、采用刚玉莫来石管的美式加热器。发热体为0Cr25Al5。耐高温、绝缘性好、寿命长、维修成本低。该加热器在炉内排布均匀,测温点多(设20个点),使炉内温度均匀,炉内主要处温差达±5℃。   5、产品在真空烧结炉的加热区加热时间保证在8~10分钟。使瓷釉充分熔平,提高质量。炉窑升温时间在90分钟左右。产品出炉采用吹风冷却,改善操作条件。