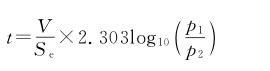
行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉的空气抽不干净是啥原因
发布时间:2019-10-06   浏览:7329次

  真空烧结炉的空气抽不干净是啥原因

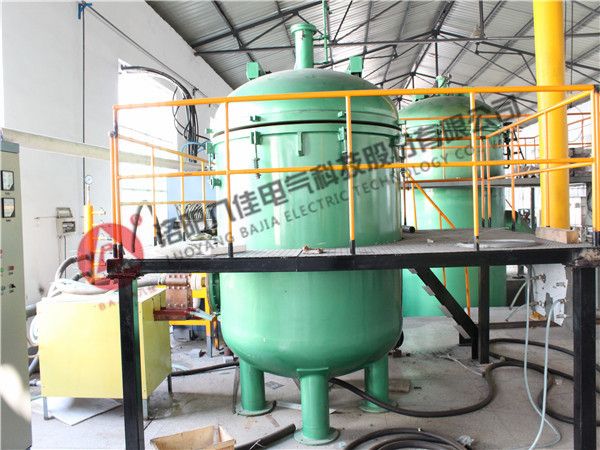
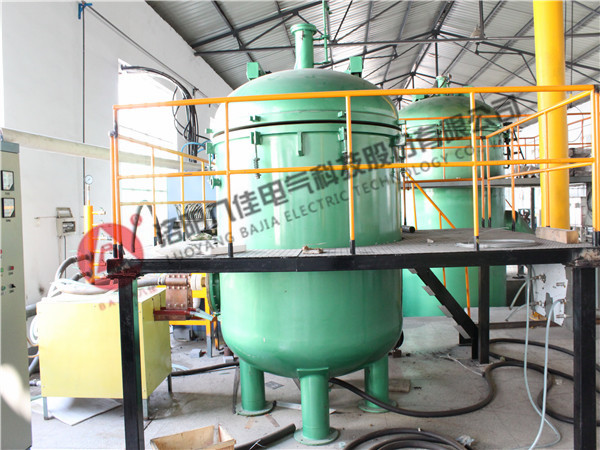
  真空烧结炉在平时的试验中如果有液体存在,就需要一个液体蒸发的过程(高真空下不需要加热也能气化),可以通过长时间拉真空来气化掉这部分液体从而达到高真空(等稳定)。如果长时间都达不到目标气压的话,就要考虑系统和罗茨泵了,你可以直接测一下罗茨泵的极限真空(不接入其他系统),若完好则就是系统的密封性能了。

  (1)水冷装置,真空热处理炉的炉壳、炉盖、电热元件导别处置(水冷电极)、中间真空隔热门等部件,均在真空、受热状态下工作。在这种极为不利的条件下工作,必须保证各部件的结构不变形、不损坏,真空密封圈不过热、不烧毁。因此,真空烧结炉各部件应该根据不同的情况设置水冷装置,以保证真空热处理炉能够正常运行并有足够的使用寿命。
20170826115950_2617.jpg

  (2)采用低电压大电流:在真空容器内,当真空空度为几托一lxlo-1托的范围内时,真空容器内的通电导体在较高的电压下,会产生辉光放电现象。在真空热处理炉内,严重的会产生弧光放电,烧毁电热元件、隔热层等,造成重大事故和损失。因此,真空热处理炉的电热元件的工作电压,一般都不超过80一100伏。同时在电热元件结构设计时要采取有效措施,如尽量避免有***的部件,电极间的间距不能太小窄,以防止辉光放电或者弧光放电的发生。

  (3)大部分加热与隔热材料只能在真空状态下使用:真空烧结炉的加热与隔热衬料是在真空与高温下工作的,因而对这些材料提出了耐高温,蒸汽压低,辐射效果好,导热系数小等要求。对抗氧化性能要求不高。所以,真空热处理炉广泛采用了钽、钨、钼和石墨等作加热与隔热构料。这些材料在大气状态下极易氧化,因此,常规热处理炉不能采用这些加热与隔热材料。

  (4)严格的真空密封:金属零件进行真空热处理均在密闭的真空烧结炉内进行,因此,获得和维持炉子原定的漏气率,保证真空炉的工作真空度,对确保零件真空热处理的质量有着非常重要的意义。所以真空热处理炉的一个关键问题,就是要有可靠的真空密封结构。为了保证真空炉的真空性能,在真空热处理炉结构设计中必须道循一个基本原则,就是炉体要采用气密焊接,同时在炉体上尽量少开或者不开孔,少采用或者避免采用动密封结构,以尽量减少真空泄漏的机会。安装在真空炉体上的部件、附件等如水冷电极、热电偶导出装置也都必须设计密封结构。

  (5)自动化程度高:真空甩带炉的自动化程度之所以较高,是因为金属工件的加热、冷却等操作,需要十几个甚至几十个动作来完成。这些动作内在真空热处理炉内进行,操作人员无法接近。同时,有些动作如加热保温结束后,金属工件进行淬火工序须六个动作并且要在15秒钟以内完成。在这样迅速的条件来完成许多动作,是很容易造成操作人员的紧张而构成误操作。因此,只有较高的目动化才能准确、及时按程序协调动。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

03 August 2018
真空烧结炉厂家教你如何根据不同环境情况计算抽气时间

真空烧结炉厂家教你如何根据不同环境情况计算抽气时间

  根据真空系统的使用目的而决定所需的真空度和抽气时间,然后选择合适的真空泵。真空烧结炉厂家介绍不同真空范围内的抽气时间计算。   1、大气压-低真空领域的抽气时间计算   这里所指的低真空领域,是指真空度在100 KPa至0.2 KPa,低真空领域真空腔体和泵的连接管内,气体分子是黏性流时,抽气时间可以通过初期压强p1、到达压强p2、抽气速度S和容积V(含配管)来计算。      式中 p1———初期压强(大气压)[Pa];   p2———到达压强[Pa];   t———抽气时间[min];   V———容积[L];   Se———实际抽气速度[L/min]。   真空烧结炉厂家提醒用户,考虑到导管和阀门的瓶颈效应,实际抽气速度大致可以估算为理论抽气速度的80%。   2、中真空领域的抽气时间计算   这里所指的高真空至超高真空领域,是指真空度在200 Pa 至 0.2Pa之间,中真空领域导管内的气体分子,处于黏性流和分子流的中间状态,不能单纯地像低真空或下面第三章节讲解的高真空那样简单地计算。一般情况下,通过两种方式分别计算抽气时间,然后取计算值较大的结果。   真空抽气要考虑的要素:   (1)到达真空度;   (2)抽气速度;   (3)导通率;   (4)实际抽气速度;   (5)气体放出率;   (6)漏率。   3、高真空-超高真空领域的抽气时间计算   在此,八佳真空烧结炉的技术人员表示,这里所指的高真空至超高真空领域,是指真空度在0.2Pa以下,对于高真空领域,要充分考虑容器壁以及容器内物体的气体放出,因此,抽气时间和抽气速度的计算方法和低真空领域不同。      式中 p(t)———到达压强;   Se———实际抽气速度;   Ql———腔体漏气量;   Qg(t)———腔体内部放出气体量;   p0———初期压强。   气体的放出量Qg(t)随着时间t而减少。计算开始时,假定一个抽气时间,根据当时的放气量来求得到达的真空度。如果计算结果p(t)和所需的真空度不一致,则重新假定时间,根据新假设时间的气体放出量再次计算。不断重复,终让p(t)在所需的真空范围内。   真空烧结炉厂家的技术人员表示,高真空领域的抽气时间计算远比低真空领域复杂。真空腔体的内表面经过酒精清洗和150~200℃烘烤处理的两种情况下,后者的气体放出会减少10%左右,因此使用同样的抽气泵所能到达的真空度也会更高一些。   真空腔体内的部件形状和材质也极大地影响到达的真空度和抽气时间。如果使用了树脂类材料,则到达的真空度会比单纯考虑金属表面的气体放出要差2~3个数量级。内部使用螺钉时,螺纹部残留的气体随着抽气时间缓慢放出。为了加速真空烧结炉螺纹部的气体放出,要在螺钉中心穿孔,或在螺纹侧面开一个出气孔。因此,内部构造越复杂,影响真空的因素就越多,要获得高真空,设计上就更需要经验。