
真空熔炼炉的热处理技巧
真空熔炼炉的热处理技巧
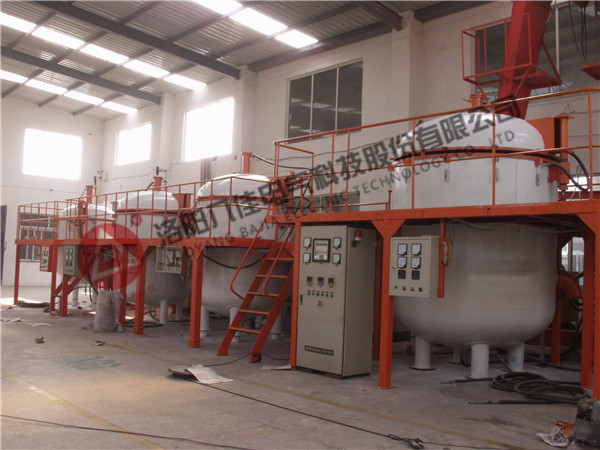
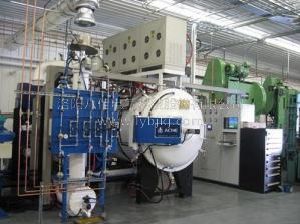
随着工业化的进程和发展,真空熔炼炉在模具生产中发挥着不可替代的作用,主要用于陶瓷烧成、真空冶炼、电真空零件除气、退火、金属件的钎焊,以及陶瓷-金属封接等。
真空熔炼炉的真空热处理几乎可实现全部热处理工艺,如淬火、退火、回火、渗碳、氮化,在淬火工艺中可实现气淬、油淬、硝盐淬火、水淬等,还可以进行真空钎焊、烧结、表面处理等。同时,因热效率高,可实现快速升温和降温,可实现无氧化、无脱碳、无渗碳,可去掉工件表面的磷屑,并有脱脂除气等作用,从而达到表面光亮净化的效果。
真空熔炼炉有着很好的发展前景,用于:透热、轧制、锻造、弯管、热处理(淬火)、焊接等工艺的感应加热。那么真空炉和中频电炉的热处理技巧是什么呢?
1.真空炉处理钛合金时,不宜用氮气作为冷却气体,因为钛和氮在高温下反应,形成金黄色的氮化钛。
2.真空炉活动连接部分全部采用O型橡胶圈密封连接,此部分均通水冷却。
3.工件在真空状态下淬火,应使用真空淬火油,此油具有较低的饱和蒸气压。
4.真空熔炼炉的保养应在真空或充纯氮状态下,避免平时不用时吸气,吸潮。
5.国内真空炉的压升率应不大于1.33Pa/h,国外某些企业的标准为0.67Pa/h
6.真空加热以辐射为主,工件在炉内应该保持间距。
7.升温过程中,工件及炉内材料会放气,使真空度下降。
8.真空甩带炉应该具有快冷装置。冷却水的压力应该大于0.2Mpa,流量应可调。
9.冷却气体:钢一般采用百分之99.995纯度的氮气,高温合金采用百分之99.999的氮气或氩气,钛合金采用百分之99.995的氩气。
10.升温:放入工件后,一般先预抽至6.67Pa时方可升温加热。
看完本文,相信您对真空熔炼炉热处理技巧有一定的认识了,如有产品方面的需求,请立即联系我们哦!
- 上一篇:实验真空甩带炉的真空方法
- 下一篇:真空甩带炉熔炼介绍
相关推荐



 电话
 微信
 留言
 TOP