
烧结炉是什么
烧结炉是指一种特殊的设备以获得粉末成形体的所需物理性能和微观烧结。用于淤浆干燥到硅晶片上的烧结炉。鲲除去悬浮的有机组分。鲲完成随后的字段和烧结铝网格线。
应用
为了确保脱蜡(润滑剂或形成剂)在烧结过程中鲲还原鲲粉末压块允许微观结构鲲的改造等,烧结温度需要鲲保护气氛鲲传输模式鲲紧凑的加热和冷却等待精确的控制。
因此,烧结炉必须满足在结构方面的下列要求:
(1)它具有一个完全燃烧设备的润滑剂(俗称脱蜡磁带)。
(2)它是不透气的,它可以在空气隔离在炉外,并确保炉子的平滑气氛。
(3)在炉内各部分的温度被控制和烧结气氛是可调的。
(4)在骤冷装置,该烧结部件可以快速冷却到出口温度而不氧化。
什么类型的烧结炉的有哪些?
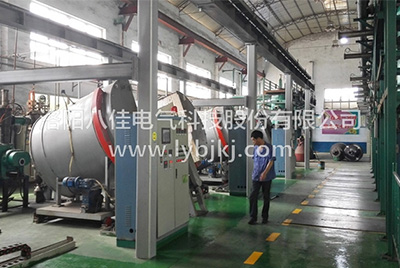
一般地,烧结炉可以被分成两个主要类别:连续烧结炉和烧结炉的批次。
连续烧结炉。
紧凑的经过以一定的速度,鲲,并且炉冷截面的熔炉的预热部。这种炉子有一个大的生产量。鲲产品质量是一致的。鲲热效率高。鲲操作方便。鲲炉材料和加热元件具有低成本和长寿命。鲲***大功率小。鲲烧结节约成本和其他优点。在生产常用的机械部件的粉末冶金烧结炉的包括连续带式炉鲲目,烘箱步进梁式炉推杆。
1.炉网状带
1)规格网带炉。
(1)通常,没有必要在火焰使用的船,和烧结部件被均匀地加热。鲲变形较小。
(2)简单且高度自动化操作。
(3)机构快速燃烧(RBO)可以用来加速润滑剂的燃烧和碳补偿确保炉内的碳势。
(4)在传输单元鲲,鲲功率放电是连续和稳定的。输送机的速度可以1.4至14米/小时之间进行调整,以满足不同的要求烧结时间。 (5)有几种安全设备。为确保安全操作,可以应用所有报警系统和相应的措施。例如,低气压报警,冷却水中断报警,异常温度报警等。 (6)有一个辅助部分。加热烧结带的鲲每个温度自动具有自动控制装置和自动登记烧结气氛的纯度。自动压力和气体流量控制装置。 2)网带的炉结构构成的驱动装置,一个燃烧区,烧结的区,冷却区(类型夹套冷却水),一排出装置鲲,装置的加热,几个管道和电气测试设备鲲。(1)预燃区域。
为了从烘箱中轻轻地去除蒸发的润滑剂,添加气流系统以便于去除未排出的部分润滑剂污泥,并且在烘箱的底部提供收集口,这很容易从烤箱外面清洁。
预燃区中炉子的盖子和法兰与烧结区域的连接是螺纹连接的,因此检测简单。
(2)烧结区。
烧结区内的炉管采用耐热铸钢马弗炉管,炉管长度足以稳定保护气氛,确保带内侧温差输送机控制在±2°C范围内。
当润滑剂在预燃区中润滑时,为了不使保护气体流向氧化皮到烧结区,在煅烧区和烧结区之间设置挡板以防止这部分气体流动。 。
除炉管的重力外,炉管的保温材料采用陶瓷纤维,热经济性好,保温效果好,炉体表面温度高。烤箱控制在60°C以下。
使用SiC加热元件间接加热。它可以从外部更换。另外,每个加热器端子由耐热材料制成。
(3)缓冷区。
缓冷区使用自然冷却(空气)。它有足够的长度(1200 mm),并用绝缘材料绝缘,以恢复碳含量。区域和烧结区域由相同的耐热铸钢整体加工。
(4)冷却区。
冷却分为三个部分。***部分的下部加工成船形。该设计旨在加速水的流动。为了防止水垢附着在水流上,导致底部的高温引起烧结部分的破裂。为了便于清洁秤,每个区域都有清洁区。
3)使用注意事项。
(1)温度必须严格***并控制在1120至1150°C的范围内,否则网带的寿命将大大缩短。
(2)网带失效的主要形式是:变形伸长率超过允许伸长率10%~20%;网丝材料由于氧化鲲的碳化和疲劳,横截面收缩,疲劳开裂甚至断裂。网带寿命短(约6至9个月),网带成本高。
(3)烤箱门始终打开,留出一个空间,让绿色压缩机立即通过。该炉需要大量的保护气氛。
2.推进式烧结炉这种类型的炉用于将压块放置在火焰罐或块中,并且机械地(或手动)操作以驱动炉进行烧结。根据推船是连续的还是间歇的,炉子分为两种类型:连续推力型和间歇推力型。 1)炉体结构这种炉子适用于生产高合金要求的粉末冶金机械部件。一般烧结温度在1200至1250℃的范围内。推进式烧结炉由推进装置和鲲热带前鲲高温冷却带组成。每个部分的温度自动控制。为了尽可能地减少推进,除了高温烧结带之外,将辊道放置在热带前区和冷却区中。预制加热元件是Ni-Cr合金。当烧结炉进入鲲时,必须首先关闭***门,并且必须在进入鲲之前在烧结炉的入口和出口处形成防火帘。对于燃烧容器材料,当在低于1150℃的温度下使用时,可以使用耐热合金钢;对于高于1150°C的温度,可以使用耐高温的材料,如陶瓷石墨鲲。烧结带的加热元件是SiC或钼棒。烧结气氛可以是吸热气氛和分解的氨。2)注意事项
(1)当钼用作高温部分的加热元件时,预燃部分可按如下方式选择:
低于240°C:大气或氮气。
240~720℃:氮气
高于720°C:氮气与气体混合(20%氢气)
(2)输入鲲高电平。
当被供电时,更换相机的侧门被自动打开,并且烧锅被推入腔室更换为圆柱体,然后,侧入口门自动关闭并填充该室用氮气清洗。
然后,打开热带烤箱的门,将船送到马弗炉,门关闭。以这种方式重复在烤箱中燃烧船。排放机构类似于操作和进给。
船的交付可以定时。
更换室用氮气吹扫以避免空气混合,以保证产品的质量并保护加热器。
(3)钼加热元件悬挂在耐火侧壁上。必须防止钼的氧化并防止钼的碳化。
(4)与炉体结合的法兰必须用硅橡胶密封。需要定期进行泄漏检查。
(5)冷却装置内设有防爆口,以防止爆炸。在操作过程中抬起手柄。当烤箱关闭并检查时,当烤箱加压时,手柄下降并完成密封。
批量烧结炉
烤箱以一定的时间间隔运行,以便在烤箱鲲烧结和烧结部件中打开紧凑型鲲。优点是可以制造特殊的烧结品种。鲲使用少量气体。鲲可以达到连续烧结炉不可能达到的高温,易于施加真空。因此,适用于特殊粉末冶金零件的烧结,如鲲高速不锈钢鲲不锈钢摩擦片。通常使用的间歇式烧结炉包括罩式炉和真空炉。
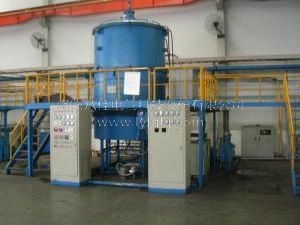
1.钟罩式压力烧结炉
这是一种特殊的烧结炉,用于生产粉末冶金用摩擦片。可以在烧结过程中施加压力以使摩擦涂层有效地粘附到基板的鲲。
炉子的工作室由耐火陶瓷块和沙封组成。气管和热电偶都从炉子下方通过基座引入工作室。
当安装炉子时,将烧结的摩擦板放置在基座上一圈或几圈,将传递压力的平板放在摩擦板上,然后将钟罩放置加热。钟底有锋利的边缘,在自重的重量下沉入沙封。这形成了封闭的工作空间。通常,氨分解气体用作保护气氛。引入压缩空气以对摩擦板中的平板加压,并且可以在压力下烧结摩擦板。 2.真空烧结炉真空烧结炉还具有润滑剂的功能,烧结鲲预烧结和高温烧结。具有大量润滑剂的压块可以首先在普通烘箱中燃烧,然后在真空烘箱中烧结。真空烧结炉的内部通常是由加热部分和绝热部分组成的烧结区。加热形式具有加热元件(例如碳管的碳棒鲲),其加热中频感应加热鲲。炉子的冷却由水套冷却。为了加速冷却,可以将诸如氢气鲲氮气鲲氩气的气体引入炉中。温度控制采用智能温度计,其可以执行自动调节温度上升鲲鲲温度控制冷却,并且具有存储多条曲线烧结处理的功能具有如下功能:diferentes.También温度升高和下降速度可调,精确的时间报告和显示实际温度和调整。温度等几个参数的功能。用于烧结粉末冶金零件烧结炉具有不同的结构和使用方法的几个型号是不同的。然而,在粉末冶金烧结过程的特点而言,必须考虑到在烧结炉的使用和维护有以下几个方面。
相关推荐


 电话
 微信
 留言
 TOP