公司动态

聚焦行业动态,洞悉行业发展

真空熔炼炉与热压机:原理差异与工业应用解析
发布时间:2026-08-24   浏览:255次

真空熔炼炉与热压机:原理差异与工业应用解析

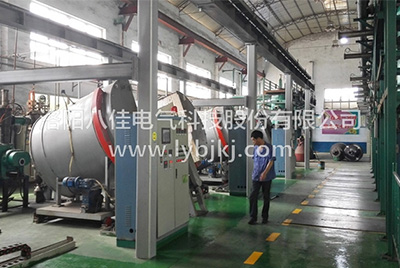
在先进材料制备领域,真空熔炼炉与热压机作为两类核心装备,分别承担着金属提纯与材料成型的关键职能。真空熔炼炉厂家洛阳八佳电气从能量转换机制、工艺目标、装备架构三个维度深入剖析其技术本质,为企业工艺选型提供理论支撑。
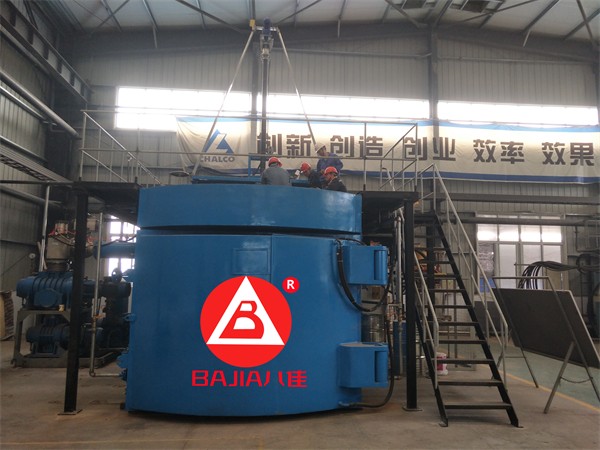
真空熔炼炉

一、能量转换机制的核心差异

1.真空熔炼炉:电磁感应驱动的相变过程

电磁加热机理:基于法拉第电磁感应定律,通过中频感应线圈(通常1-10kHz)产生交变磁场,在金属熔体内部形成闭环涡流。该涡流路径电阻产生焦耳热(P=I²R),实现高效、精准的金属熔化。典型加热速率可达100-300℃/min,温度控制精度±1℃。

真空环境构建:采用三级真空系统(机械泵+罗茨泵+扩散泵),极限真空度可达10⁻⁴Pa级别。此环境有效抑制金属元素挥发损失(如Cr在高温下的氧化挥发),同时避免氮化物、碳化物等非金属夹杂物的生成。

2.热压机:热-力耦合的致密化工艺

热能输入方式:通过石墨加热元件或电阻丝实现辐射加热,温度场均匀性控制在±5℃范围内。对于碳/碳复合材料等难熔材料,可采用微波加热技术,实现体加热效应。

压力施加系统:采用液压伺服系统(额定压力20-500MPa),通过油缸推动压头实现轴向加压。压力控制采用PID闭环调节,压力过冲量<2%FS,确保材料在塑性变形阶段的应力传递精度。

二、工艺目标的本质区别

1.真空熔炼炉:成分精准调控

冶金反应控制:通过真空度调节(10⁻¹-10⁻⁴Pa梯度控制)实现脱气、脱氧、脱氮等精炼过程。例如,在钛合金熔炼中,真空度需维持在10⁻³Pa以下以去除H、O、N等间隙元素。

合金化工艺:利用电磁搅拌效应(磁场强度0.1-0.5T)实现微量元素(如B、Zr)的均匀分布,偏析系数控制在±3%以内,满足航空轴承钢等高端材料的成分均匀性要求。

2.热压机:显微组织优化

烧结动力学调控:通过温度-压力-时间三因素耦合控制晶粒生长。例如,在硬质合金制备中,采用"两段式"热压工艺:1200℃/50MPa预压实现初步致密化,1450℃/80MPa终压完成WC-Co相的晶界迁移控制。

残余应力管理:设计分级卸压程序(压力释放速率0.5-2MPa/min),将制品残余应力控制在屈服强度的30%以内,避免淬火裂纹等缺陷。

三、装备架构的技术特征对比

1.真空熔炼炉:精密冶金平台

炉体结构:采用双层水冷夹套设计,内壁为高纯氧化铝陶瓷(耐温>1800℃),外层为304不锈钢承压壳体。关键部件如感应线圈采用空心铜管绕制,内部通水冷却(流速3-5m/s)。

真空系统配置:配置冷阱(-70℃低温冷凝)与真空规管组合,实现水蒸气、油脂等挥发性物质的深度去除。真空度检测采用全量程复合规(皮拉尼+电离规)。

2.热压机:力热耦合装置

加热腔体:采用石墨模具(导热系数120W/(m·K))与碳纤维保温毡(耐温2500℃)构建高效热场,热效率较传统氧化铝保温层提升40%。

压力执行机构:配置伺服阀控液压系统,压力响应带宽达20Hz,可实现正弦波、方波等动态压力加载,满足功能梯度材料(FGM)的制备需求。

四、应用场景的技术边界

技术指标真空熔炼炉热压机

核心功能金属熔炼、精炼、合金化粉末烧结、致密化、近净成型

典型材料高温合金、软磁合金、半导体材料硬质合金、陶瓷基复合材料、金属基复合材料

工艺窗口1500-3000℃、10⁻⁴-10³Pa 500-2500℃、常压-500MPa

质量关键点化学成分均匀性、夹杂物控制显微组织致密度、残余应力水平

五、选型决策的技术逻辑

材料体系导向:

液态加工材料(如钢、钛合金)优先选用真空熔炼炉

粉末固态加工材料(如WC-Co、SiC)则需热压机成型

性能需求驱动:

追求极致纯度(如半导体级硅)时,真空熔炼炉的10⁻⁶Pa级真空环境不可替代

需要梯度功能特性时,热压机的三维应力场控制更具优势

成本效益平衡:

真空熔炼炉单炉次成本较高,但材料利用率可达95%以上

热压机设备投资较低,但模具损耗(约500次/套)需计入全生命周期成本

通过解析两者的技术本质差异,企业可构建科学的工艺选型矩阵:对于航空航天用高温合金,优先采用真空熔炼炉保证冶金质量;对于汽车涡轮增压器用陶瓷球,则选用热压机实现低成本规模化生产。这种基于工艺物理本质的装备选择策略,将成为提升制造企业核心竞争力的关键路径。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

13 April 2026
真空熔炼炉的主要组成部分及各自功能介绍

真空熔炼炉的主要组成部分及各自功能介绍

真空熔炼炉的主要组成部分及各自功能介绍真空熔炼炉作为现代材料科学与工程中不可或缺的设备,其复杂而精密的结构设计确保了金属材料在高度纯净的环境中实现效率高的熔炼。真空熔炼炉厂家洛阳八佳电气将详细介绍真空熔炼炉的主要组成部分及其各自的功能,以期为相关从业者提供全方面的认识和理解。 一、炉体:熔炼的核心容器炉体是真空熔炼炉的主体结构,它不仅是整个设备的外壳,更是熔炼过程中金属材料的容纳空间。炉体通常由耐高温、耐腐蚀的金属材料制成,如不锈钢、镍基合金等,以确保在极端高温和真空环境下仍能保持良好的强度和密封性。炉体内壁常涂覆有耐火材料,以提高保温性能,减少热量损失。此外,炉体设计有观察窗和测温孔,便于操作人员实时监控熔炼状态和温度,确保熔炼过程的稳定性和安全性。 二、真空系统:创造无氧环境真空系统是真空熔炼炉的核心部分,负责创建并维持炉内的高真空环境。主要由真空泵、真空阀门、真空管道和真空测量仪表组成。真空泵通过不断抽气,将炉内气压降低至预定值,通常可达10^-3至10^-6Pa。真空阀门则用于控制炉体与外部环境的隔离与连通,确保在熔炼过程中炉内气压的稳定。真空管道连接各个部件,保证气路的通畅。真空测量仪表实时监测炉内的真空度,为操作人员提供准确的数据支持,确保熔炼过程在合适的真空条件下进行。 三、加热系统:提供熔炼所需热量加热系统是真空熔炼炉的关键部分,负责提供熔炼所需的热量。常见的加热方式有电阻加热和感应加热。电阻加热通过电流流经特制的加热元件(如加热丝、电热管)产生热量,直接加热炉内金属材料。感应加热则利用电磁感应原理,在金属内部产生涡流,进而发热。加热系统通常由电热元件、电源和控制装置组成,电源为电热元件提供稳定的电能,控制装置则负责调节加热功率和温度,以满足不同熔炼工艺的需求。 四、坩埚:承载熔炼金属的容器坩埚是真空熔炼炉中承载待熔炼金属的容器,其材质需具有高熔点、良好的化学稳定性和不与金属发生化学反应的特性。常见的坩埚材料有石墨、陶瓷等。石墨坩埚因其良好的导热性和耐高温性能,广泛应用于高温合金的熔炼。陶瓷坩埚则因其优异的化学稳定性和耐腐蚀性,适用于某些特殊金属材料的熔炼。坩埚的设计需考虑材料的热膨胀系数、耐腐蚀性以及熔炼过程中的热应力等因素,以确保其使用寿命和安全性。 五、搅拌系统:确保熔炼成分的均匀性搅拌系统是真空熔炼炉的重要组成部分,用于在熔炼过程中使物料均匀混合,确保熔炼成分的均匀性。搅拌装置如搅拌棒或搅拌桨,通过机械或电磁方式驱动,使物料在熔炼室内循环流动。搅拌系统的设计和运行需考虑熔炼物料的性质、熔炼温度以及搅拌速度等因素,以避免物料飞溅、氧化或污染等问题。 六、浇铸系统:将熔炼好的金属液取出并成型浇铸系统是真空熔炼炉中将熔炼好的金属液从炉体中取出并浇铸成所需形状的部分。包括浇铸口、浇铸模具等部件。浇铸口的设计需考虑金属液的流动性、温度以及浇铸速度等因素,以确保金属液在浇铸过程中保持稳定的流动性和温度。浇铸模具则根据所需产品的形状和尺寸进行定制,确保浇铸出的产品符合设计要求。 七、控制系统:实现智能化控制控制系统是真空熔炼炉的智能化部分,负责对整个熔炼过程进行精确控制和监测。通常由计算机、传感器、执行机构等组成。计算机作为控制中-枢,根据预设的工艺参数和实时反馈数据,调整加热功率、搅拌速度等;传感器则用于实时监测炉内的温度、压力、真空度等关键参数;执行机构根据计算机指令,驱动加热系统、搅拌系统等部件进行相应的动作。控制系统的引入,不仅提高了熔炼过程的稳定性和精度,还降低了操作人员的劳动强度。 八、安全防护系统:保障设备与人员安全安全防护系统是真空熔炼炉不可或缺的部分,用于保障操作人员的安全和设备的稳定运行。包括紧急停机装置、过温过压保护装置、电气安全保护等。这些装置在设备出现异常或危险情况时,能够迅速切断电源或采取其他紧急措施,防止事故发生。安全防护系统的设计和实施需符合国家相关标准和规定,确保设备和人员的安全。综上所述,真空熔炼炉的主要组成部分及其各自功能共同构成了一个效率高、安全、稳定的熔炼系统。各组成部分之间的协同作用,确保了金属材料在高度纯净的环境中实现效率高的熔炼,为相关领域的科技创新和产业发展提供了有力支持。