公司动态

聚焦行业动态,洞悉行业发展

真空炭化炉的维护与保养指南
发布时间:2026-04-20   浏览:995次

真空炭化炉的维护与保养指南

在材料科学与工程技术领域,真空炭化炉作为制备高性能碳材料的核心设备,其维护与保养工作至关重要。正确的维护与保养不仅能延长设备的使用寿命,还能确保碳化过程的稳定性和产品质量。真空炭化炉厂家洛阳八佳电气将从日常清洁、定期检查、专 业维护、故障预防及安全操作等方面,为真空炭化炉的维护与保养提供一份详尽的指南。
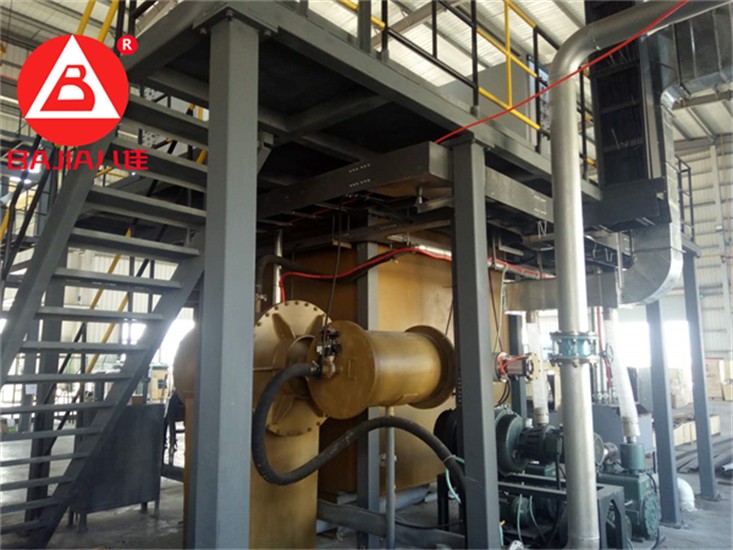
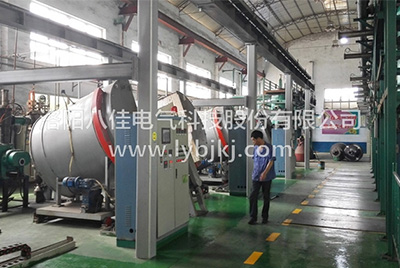
真空炭化炉

一、日常清洁与保养

1. 炉体清洁:每次使用后,应及时清理炉体内部及周边的残留物,如碳化碎屑、灰尘等。使用软布或刷子轻轻擦拭,避免使用金属工具刮伤炉体表面。同时,检查炉门密封条是否完好,如有磨损或老化,应及时更换。

2. 加热元件维护:定期检查加热元件(如电阻丝、电热管)的状态,确保其表面无积碳、无断裂。加热元件的清洁与保养对于保持加热效率和温度均匀性至关重要。

3. 真空系统保养:真空泵是真空炭化炉的关键部件之一,应定期更换真空泵油,清洗过滤器,防止油质劣化导致泵性能下降。同时,检查真空管道和阀门是否密封良好,无泄漏现象。

4. 控制系统检查:定期检查控制系统的传感器、仪表等部件,确保其准确性和可靠性。控制系统是真空炭化炉的大脑,其稳定运行对于碳化过程的精确控制至关重要。

二、定期检查与专 业维护

1. 电气系统检查:定期邀请专 业人员对真空炭化炉的电气系统进行全方面检查,包括电源线、接线端子、保险丝等,确保电气连接安全可靠。

2. 加热系统维护:对加热元件进行定期更换或维修,避免因老化或损坏导致的加热不均或温度失控。同时,检查加热系统的隔热层是否完好,防止热量损失和安全隐患。

3. 真空系统检测:使用专 业设备对真空系统的抽空速度、极限真空度进行检测,确保真空性能满足碳化工艺要求。对于真空度不足的情况,应及时查找原因并修复。

4. 控制系统升级:随着技术的发展,控制系统可能需要进行软件升级或硬件更新,以提高其性能和稳定性。定期与供应商沟通,了解新的技术动态和升级方案。

 三、故障预防与应急处理

1. 故障预防:通过日常维护和定期检查,及时发现并处理潜在故障,如加热元件老化、真空泵油质劣化等。同时,建立故障预警机制,对关键参数进行实时监测,一旦发现异常,立即采取措施。

2. 应急处理:制定详细的应急预案,包括故障处理流程、紧急停机操作、人员疏散等。在发生紧急情况时,能够迅速、有序地应对,减少损失。

3. 培训与演练:定期对操作人员进行培训和演练,提高其故障处理能力和应急反应速度。确保在紧急情况下,操作人员能够迅速、准确地采取措施。

四、安全操作与环境保护

1. 安全操作:严格遵守真空炭化炉的操作规程,确保在正确的温度、压力和时间条件下进行碳化。操作人员应穿戴好防护用品,如耐高温手套、防护眼镜等。

2. 环境保护:真空炭化炉在运行过程中可能会产生有害气体和粉尘,应安装合适的废气处理设备,确保排放符合环保要求。同时,对碳化过程中产生的废弃物进行分类处理,减少环境污染。

3. 能源管理:优化碳化工艺,提高能源利用效率,减少能源消耗。同时,定期对真空炭化炉进行能效评估,寻找节能降耗的潜力。

综上所述,真空炭化炉的维护与保养是一项系统工程,需要日常清洁、定期检查、专 业维护、故障预防及安全操作等多方面的努力。通过科学的维护与保养,可以确保真空炭化炉的长期稳定运行,提高碳化过程的稳定性和产品质量,为材料科学与工程技术领域的发展提供有力支持。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

07 April 2026
真空石墨煅烧系统:现代材料制备的核心装备解析

真空石墨煅烧系统:现代材料制备的核心装备解析

真空石墨煅烧系统:现代材料制备的核心装备解析在高端材料制备领域,真空石墨煅烧系统已成为实现材料性能突破的关键装备。其独特的热处理机制和可控的工艺环境,为半导体、新能源等战略新兴产业提供了重要的技术支撑。热工机制与气氛控制该系统采用多物理场耦合作用原理:1. 电阻加热系统:采用高纯等静压石墨发热体,在10^-3Pa真空度下,电流密度可达150A/cm²,实现2000℃级超快速升温2. 动态气氛调控:集成分子泵组与质量流量控制系统,可在10秒内完成从10^-4Pa真空到99.999%惰性气氛的切换3. 热场均匀性控制:通过三维热场模拟优化发热体排布,确保工作区温差控制在±5℃以内核心技术优势1. 超高纯度保障• 采用全金属密封结构,漏率<1×10^-10Pa·m³/s• 特殊设计的双层隔热屏系统,有效防止炉衬材料挥发污染• 实测数据显示,经处理的高纯硅材料金属杂质含量<0.1ppm2. 智能化温控系统• 采用多波长红外测温与PID自适应算法联动控制• 升温速率可在1-100℃/min范围内精确编程• 恒温阶段温度波动≤±1℃,满足半导体级材料制备需求3. 能效优化设计• 创新性的热流回收装置使能耗降低35%• 模块化发热体结构设计,更换时间缩短80%• 与同规格传统设备相比,单位处理能耗下降40%应用场景拓展1. 新能源领域• 锂电池负极材料处理产能提升至2吨/批次• 硅碳复合材料碳化度可达99.5%以上2. 半导体制造• 碳化硅晶圆退火工艺良品率提升至98%• 第三代半导体外延片处理均匀性达99%3. 特种材料制备• 高纯石墨制品灰分含量降至50ppm以下• 核级石墨密度控制精度达±0.01g/cm³新技术演进方向包括:• 基于数字孪生的远程工艺监控系统• 采用超导材料的零能耗保温技术• 人工智能优化的动态工艺参数调节当前,第五代真空石墨煅烧系统已实现全自动化运行,单台设备年处理能力突破500吨,正在推动新材料产业向精密化、绿色化方向发展。随着智能制造的深入推进,该技术将持续为战略性新兴产业发展提供关键装备支撑。

12 October 2026
真空熔炼炉操作与维护:全周期管理策略与实践

真空熔炼炉操作与维护:全周期管理策略与实践

真空熔炼炉操作与维护:全周期管理策略与实践在现代材料制备与高端制造领域,真空熔炼炉作为精密热处理的核心设备,其操作与维护水平直接影响产品质量、生产效率及设备寿命。真空熔炼炉厂家洛阳八佳电气基于设备全生命周期管理理论,重构操作与维护体系,提出涵盖预检、工艺控制、智能维护及持续改进的创新管理策略,为企业构建安全、效率高、可持续的真空熔炼管理体系提供实践指南。一、设备预检与启动管理:构建安全基石(一)三级预检体系日常预检(每班次)电气系统:检测控制柜绝缘电阻(≥2MΩ),验证紧急停机按钮响应时间(≤1s);机械系统:检查炉门升降导轨润滑情况,测试锁紧装置扭矩(标准值:50N·m±5%);真空系统:启动真空泵,测试极限真空度(金属熔炼≤1Pa,半导体材料≤10⁻³Pa)。周期性深度检查(每月)热场校准:使用热成像仪扫描炉膛,确保温度均匀性(±3℃内);泄漏检测:采用氦质谱检漏仪对炉体进行整体检测(泄漏率≤1×10⁻⁷Pa·m³/s);元件损耗评估:测量加热元件电阻值,钨钼加热体电阻变化率超过15%时标记更换。年度大修(每12个月)分解清洗真空管道,更换老化密封圈(氟橡胶材质,压缩变形量≤30%);对炉体进行X射线探伤,评估焊接部位疲劳程度;升级控制系统软件,集成新工艺数据库。(二)标准化启动流程冷却系统激活优先启动循环冷却水,确认进水温度18-25℃,流量≥5m³/h;验证应急冷却系统(如CO₂灭火装置)响应时间≤30s。真空系统预抽启动机械泵预抽至50Pa以下,再开启分子泵或扩散泵;监测真空度下降速率,正常值应≤1Pa/min。加热元件预热低温段(≤300℃)采用阶梯式升温,防止热应力集中;预热阶段电流控制在额定值的60%以内。二、工艺控制与动态优化:精准熔炼实现(一)参数化工艺设计温度曲线定制金属熔炼:采用三段式升温(室温→500℃慢速除气,500→1200℃快速熔化,1200℃→目标温度保温);半导体材料:实施超快速升温(≥20℃/min),配合短时保温(5-10min)抑制晶界扩散。真空度协同控制低真空阶段(10³-1Pa):主要去除吸附气体,真空泵转速维持50%;高真空阶段(<1Pa):启动离子泵,真空度稳定在10⁻³Pa量级。气氛调控策略惰性气氛保护:高纯氩气(≥99.999%)流量控制5-20L/min,氧含量监测≤10ppm;反应气氛熔炼:精准控制CO/H₂比例,误差范围±2%。(二)实时监控与自适应调整多参数传感器网络部署热电偶阵列(5-7点)、残余气体分析仪(RGA)、红外测温仪,构建炉内环境三维模型;设置报警阈值:温度超调±10℃,真空度突变≥50%,气体成分偏差超过5%。闭环控制系统引入PID算法调节加热功率,温度波动控制在±2℃内;真空度控制采用变频调速技术,泵组能耗降低30%。工艺数据追溯每批次生成工艺日志,包含温度曲线、真空度变化、能耗数据;建立材料-工艺数据库,通过机器学习优化参数组合。三、智能维护与寿命管理:从被动到主动(一)预测性维护体系设备健康管理(PHM)安装振动传感器监测真空泵轴承状态,预警阈值设定为12mm/s;使用红外热像仪定期扫描电气柜,识别过热接点(温度差≥15℃)。易损件寿命预测真空泵油:基于运行小时数(500h)和油质分析(酸值≤0.5mgKOH/g)综合决策更换;加热元件:建立电阻衰减模型,当钨丝直径缩减超过20%时触发更换。远程诊断平台集成物联网模块,实时上传设备数据至云端;专家系统提供故障代码解析与维修指导,响应时间≤4小时。(二)系统性维护作业深度清洁计划季度清洁:使用干冰喷射技术清除炉膛积碳,避免机械损伤;年度维护:拆卸加热元件,超声波清洗氧化层,重新涂覆抗氧化涂层。校准与标定温度传感器:每半年使用标准铂铑10-铂热电偶进行比对校准,误差≤0.5℃;真空计:每年送检至计量机构,确保测量准确度等级≥1.0级。升级改造管理技术升级:每三年评估新型加热元件(如石墨烯加热膜)的节能效果;控制系统迭代:引入边缘计算技术,实现本地实时决策,降低网络依赖。四、安全与环保合规:构建绿色熔炼体系(一)风险防控机制危险源分级管控一级风险:高温烫伤(炉体表面温度≥100℃),设置红外感应报警装置;二级风险:真空泄漏引发氧化燃烧,配置自动充氮系统(响应时间≤5s);三级风险:电气火灾,安装智能断路器(过载保护精度±3%)。个人防护强化操作高温阀门时佩戴防烫手套(铝箔纤维复合材质,耐温≥1000℃);处理熔炼废料时穿戴防尘口罩(KN100等级)及护目镜。(二)环保合规管理废气处理系统安装活性炭吸附+催化燃烧装置,确保非甲烷总烃排放浓度≤60mg/m³;定期检测二噁英类物质,排放浓度需低于0.1ng-TEQ/m³。碳排放管理建立碳足迹台账,记录每批次碳化过程的电能消耗;探索余热回收技术,将冷却水热量用于冬季采暖,提升能源利用率。资源循环利用回收真空泵油,经精制处理后重复使用,降低耗材成本30%;分类处理熔炼废料,金属残留物回收率≥95%。五、人员能力建设与持续改进(一)操作人员资质管理分级培训体系初级认证:掌握设备结构、安全规程、基础操作(培训周期2周);高 级认证:精通工艺设计、故障诊断、维护优化(培训周期3个月);专家认证:具备设备改造、新技术应用能力(培训周期6个月)。持续能力提升每季度组织工艺优化案例分享会,推广好的实践;每年参加行业技术交流会,了解真空熔炼前沿动态。(二)持续改进机制设备绩效评估设定KPI指标:设备利用率≥85%,故障停机率≤2%,能耗强度≤1.2kWh/kg;每月生成设备绩效报告,识别改进机会。创新激励计划设立工艺优化奖金,对提出有效改进建议的员工给予奖励;开展小改小革活动,鼓励一线员工参与设备改进。真空熔炼炉的全周期管理需构建"预防-控制-优化-创新"的闭环体系。通过实施三级预检、参数化工艺控制、预测性维护及绿色环保策略,企业可显著提升设备可靠性、产品质量及生产效率。