常见问题

聚焦行业动态,洞悉行业发展

​真空炭化炉的维护保养与常见故障排除
发布时间:2026-03-30   浏览:1021次

真空炭化炉的维护保养与常见故障排除

在材料科学与工程技术领域,真空炭化炉作为制备高性能碳材料的关键设备,其性能的稳定性和持久性直接关系到碳化过程的顺利进行以及产品的质量。因此,对真空炭化炉进行定期的维护保养与及时的故障排除显得尤为重要。真空炭化炉厂家洛阳八佳电气将从真空炭化炉的日常维护保养、常见故障排除及预防措施三个方面进行深入探讨,以期为相关操作人员提供有价值的参考。

 一、真空炭化炉的日常维护保养

真空炭化炉的日常维护保养是确保其长期稳定运行的基础。这包括炉体清洁、加热元件检查、真空系统维护、控制系统校准等方面。

1. 炉体清洁:定期清理炉体内部及周边的灰尘和残留物,避免其对碳化过程造成干扰。同时,检查炉体是否有裂纹、变形等异常情况,及时修复或更换受损部件。

2. 加热元件检查:检查加热元件(如电阻丝、电热管等)是否完好,有无断裂、短路等现象。定期更换老化或损坏的加热元件,确保加热系统的稳定性和效率。

3. 真空系统维护:检查真空泵、阀门、管道等部件是否密封良好,无泄漏现象。定期更换真空泵油,清洗过滤器,保持真空系统的清洁和效率高的运行。

4. 控制系统校准:定期对控制系统的传感器、仪表等进行校准,确保其准确性和可靠性。同时,检查控制系统的软件和硬件是否正常运行,及时升级或修复故障。
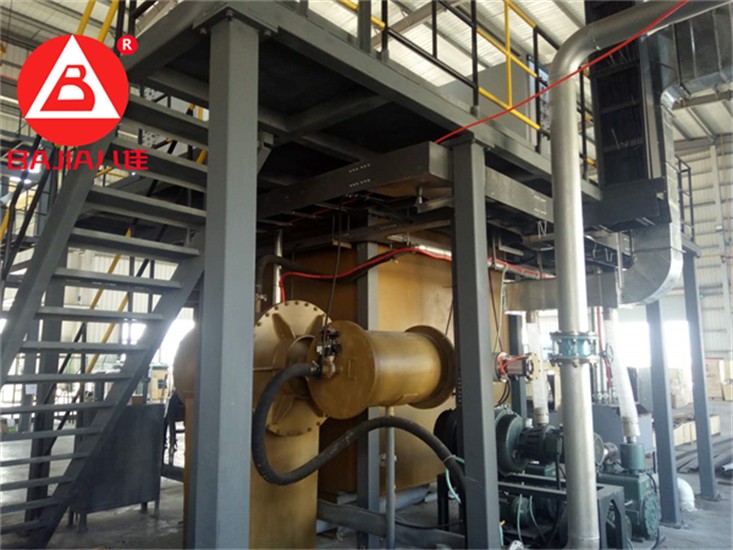
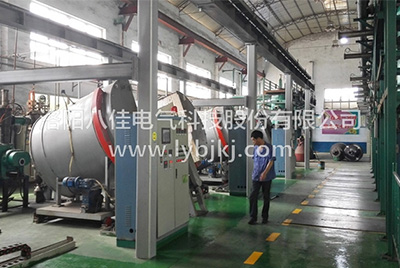
真空炭化炉

二、真空炭化炉的常见故障排除

真空炭化炉在运行过程中可能会遇到各种故障,如加热不均、真空度不足、控制系统失灵等。以下是一些常见故障的排除方法:

1. 加热不均:检查加热元件是否损坏或老化,以及加热系统的布局是否合理。调整加热元件的功率和位置,确保炉内温度均匀分布。

2. 真空度不足:检查真空泵的工作状态,以及真空系统的密封性。更换损坏的密封件,清洗堵塞的管道,确保真空系统畅通无阻。同时,检查真空泵油的质量和数量,及时更换或补充。

3. 控制系统失灵:检查控制系统的电源、线路和传感器是否正常。修复或更换损坏的部件,确保控制系统的稳定性和可靠性。同时,检查控制系统的软件设置,确保其符合碳化工艺的要求。

4. 炉门密封不严:检查炉门的密封条是否老化或损坏,以及炉门与炉体的配合是否紧密。更换损坏的密封条,调整炉门的位置和紧固度,确保炉门的密封性。

 三、预防措施与改进建议

为了减少真空炭化炉的故障发生,提高其运行效率和稳定性,以下是一些预防措施和改进建议:

1. 加强日常维护保养:定期对真空炭化炉进行清洁、检查和维修,及时发现并处理潜在问题。

2. 优化碳化工艺:根据材料的特性和碳化要求,合理设定碳化温度、保温时间和真空度等参数,避免过度碳化或碳化不足。

3. 提高操作人员素质:加强对操作人员的培训和教育,提高其操作技能和安全意识。确保操作人员能够熟练掌握真空炭化炉的操作规程和故障排除方法。

4. 引入智能监控系统:引入智能监控系统对真空炭化炉的运行状态进行实时监测和预警。通过数据分析,及时发现并处理异常情况,提高设备的可靠性和安全性。

5. 建立故障数据库:建立真空炭化炉的故障数据库,记录故障现象、原因及解决方法。通过数据分析,总结故障发生的规律和趋势,为后续的维护保养和故障排除提供参考。

综上所述,真空炭化炉的维护保养与常见故障排除是确保其长期稳定运行的关键。通过加强日常维护保养、优化碳化工艺、提高操作人员素质、引入智能监控系统和建立故障数据库等措施,我们可以有效降低真空炭化炉的故障率,提高其运行效率和稳定性,为材料科学与工程技术领域的发展提供有力支持。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

03 August 2026
气相沉积炉在操作过程中可能存在哪些安全风险?

气相沉积炉在操作过程中可能存在哪些安全风险?

气相沉积炉在操作过程中可能存在哪些安全风险?在半导体、纳米材料和特种涂层制备领域,气相沉积炉是核心设备。它通过高温下的气相反应,在基片表面沉积出各种功能薄膜。然而在这一精密工艺的背后,操作人员面临着高温烫伤、有毒气体泄漏、爆炸风险等多种安全隐患。随着工艺向更高温度、更复杂气体体系发展,气相沉积炉的安全管理已成为不可忽视的挑战。从设备设计到操作规范,从个人防护到应急处理,每个环节都需严谨把控。01 高温与高压带来的物理性风险气相沉积炉操作过程中直接的风险来源于高温环境。这类设备通常工作在超过1000℃ 的高温状态下,炉体表面若无有效隔热措施,极易造成操作人员烫伤。炉内压力控制不当会引发爆炸危险。当炉内气压异常升高时,若安全阀失效,可能导致设备损坏甚至爆炸。因此,压力保护装置对气相沉积炉至关重要,它能在压力超过设定值时自动泄压。沉积炉的结构稳定性在长期高温环境下会逐渐衰减。 炉罐材料在高温、腐蚀性气氛及负压综合作用下,会出现蠕变变形甚至压溃失效,严重威胁设备安全。02 有毒有害气体的隐蔽威胁气相沉积工艺中使用的气体多数具有毒性或腐蚀性。如制备硫化锌过程中使用的硫化氢气体,就是一种易燃有剧毒的气体,对黏膜有强烈刺激作用,泄漏会对环境和人员造成严重伤害。在氧化镓半导体生产中,气相沉积工艺使用的三甲基镓不仅本身有毒,还会挥发出金属有机气体,并可能产生甲烷等副产物。这些气体一旦泄漏,后果不堪设想。氮化铝陶瓷烧结过程中需要通入氨气作为还原气氛,而氨气泄漏可能造成人员中毒。同时,氨气分解可能产生氢气,增加爆炸风险。针对这些风险,现代气相沉积炉配备有气体泄漏检测系统,能够实时监测炉内和周围环境的气体浓度,一旦发现泄漏立即报警。03 沉积副产物与设备老化的潜在危险气相沉积过程中产生的副产物往往被忽视,却蕴含不小风险。沉积副产物可能积聚在炉体内,影响热传导效率,甚至引发局部过热。长期沉积会导致炉腔内壁沉积厚度不断增加,由于沉积材料与炉体热膨胀系数不同,在升温降温阶段会产生较大应力,影响整体结构稳定性,严重时会导致炉腔开裂。密封系统老化是另一个潜在风险。在高温环境下,常规密封装置无法正常工作,导致石墨主轴与炉腔底板之间必须保留必要缝隙,这些部位容易积聚沉积物,影响设备正常运转。反应副产物可能通过排烟系统进入环境。现有化学气相沉积炉若采用常规排烟管直接排放,烟气中可能含有化学烟尘,长期吸入对操作人员健康造成伤害。04 材料输送与腐蚀性化学品的风险在化学气相沉积碳化硅过程中,甲基三氯硅烷(MTS)作为硅源被广泛使用。这种物质化学性质的腐蚀性,对输送系统构成严峻挑战。传统蠕动泵输送系统中,软管材料容易受到MTS腐蚀导致破裂。一旦软管破裂,腐蚀性MTS便会泄漏,不仅污染环境,还可能损害设备。更严重的是,MTS与氢气的混合体系具有易燃易爆性,可能引发火灾或爆炸。输送管道的耐腐蚀性能直接关系到操作安全。常规橡胶或塑料软管在MTS作用下易发生退化,而目前对于泄漏的检测主要依赖视觉检查和定期维护,发现问题时往往已造成一定损害。解决方案包括采用耐腐蚀材料如聚四氟乙烯作为管道内层,设计双层软管结构,以及配备泄漏报警系统,当检测到内层破裂时能及时发出警报。05 尾气处理与环境保护风险气相沉积过程的尾气处理是确保整体安全的重要环节。以制备硫化锌的沉积炉为例,尾气中残留的硫化氢气体若处理不当,会对环境造成严重污染。传统喷淋塔使用氢氧化钠溶液吸收尾气中的有害气体,但在低温环境下,氢氧化钠溶解度急剧下降,甚至出现结冰,导致吸收效率下降或失效,造成有毒气体泄漏。尾气处理装置本身的振动也可能影响沉积过程。排气装置与炉体直接连接时,排烟装置工作产生的振动可能影响沉积炉内部化学物质的均匀沉积,影响产品质量的同时也可能带来安全隐患。现代尾气处理系统采用温度监控和自动调节装置,确保吸收液在好的温度下工作。同时,通过增加隔震连接软管,减少振动传递,提高系统整体安全性。06 人为操作与应急处理风险操作人员培训不足是气相沉积炉安全运行的重要隐患。操作人员必须经过专门培训,了解设备基本原理和操作步骤,并严格遵守个人防护要求。缺乏经验的操作人员可能在不经意间引发严重事故。紧急情况应对能力也至关重要。操作人员应熟悉应急通道和紧急停机按钮位置,了解消防器材和急救设备的使用方法。在发生火灾或其他危险情况时,必须能够迅速采取切断电源、关闭气源等措施。设备维护保养中的风险常被忽视。定期更换受沉积影响的区域是必要的安全措施,但维护过程本身也存在风险,如高温部件冷却不充分可能造成烫伤,或维护后安装不当导致气体泄漏。建立严格的操作规程和安全培训制度,是降低人为操作风险的有效途径。只有通过系统培训和严格执行规程,才能确保气相沉积炉的安全运行。随着技术进步,新一代气相沉积炉已整合了更多主动安全设计。从炉体结构的优化改良,到耐腐蚀材料的应用,再到智能监控系统的普及,气相沉积工艺的安全性正在不断提高。操作人员的安全意识和规范操作仍是一道防线。只有将技术防护与严格管理有机结合,才能确保气相沉积炉的安全运行,为高端材料制备提供可靠保障。

26 October 2017
使用熔盐电解炉前的烘炉条件

使用熔盐电解炉前的烘炉条件

  在正式投运熔盐电解炉前,烘干是至关重要的一个环节。常温-350℃时的中低温烘炉可将材料中的游离水的充分排出,材料形成化学结合,达到初期固化。今天小编就介绍下使用熔盐电解炉前的一些烘炉条件。   烘熔盐电解炉具备的条件   1.熔盐炉所有的衬里材料砌筑完毕,模具模板扯除完毕,内部卫生清理干净,并自然养护7天以上。   2.各种附件安装孔或预留孔进行封堵或临时性封堵。炉排下门孔关闭。炉下风道封闭,给风系统风阀关闭。   3.烘炉使用燃料为0#轻柴油,单台熔盐炉用油量大约5吨,12台约60吨。   4.由乙方自备储油设备、供油系统、给油泵及管线等临时设施及耗材、并负责安装和操作。   5.烘炉用的压缩空气,供气母管接至窑炉炉附近,满足5m3/min使用,压缩空气压力0.6-0.8Mpa。母管以后的材料及安装由乙方负责操作。   6.温度测温由乙方提供烘炉温度监测系统。   7.乙方提供并安装烘炉使用的连接热烟管道φ273和φ219钢管,材料为Q235-A,长度视现场实际情况而定。   8.烘炉机使用的220V与380V电源由甲方负责提供、并接至熔盐炉附近烘炉方的开关柜上,满足烘炉机200KW负荷要求,开关柜以后的材料及安装由乙方负责。   9.业主方协助把烘炉设备吊卸到合适位置,烘炉结束负责吊卸装车。 4.10.为使烘炉时材料中的水分变成蒸汽后能充分的排出,同时避免因烘炉时材料产生的蒸汽在胀力作用下使炉墙出现炸裂或脱落,熔盐炉燃烧室的外部护板的安装必须采取段焊,留出缝隙满足烘炉排汽使用。   11.在炉管下方制作临时隔墙,材料及安装由乙方负责。   12.利用熔盐电解炉正式排烟系统排烟。所有膨胀节打开,膨胀指示归零。