
真空炭化炉的控制系统与自动化技术
在现代工业制造中,真空炭化炉作为材料碳化处理的关键设备,其性能的稳定性和生产效率的高低直接影响着产品质量和生产成本。随着科技的飞速发展,真空炭化炉的控制系统与自动化技术已经成为提升设备性能、优化生产流程、确保产品质量的重要手段。真空炭化炉厂家洛阳八佳电气将深入探讨真空炭化炉的控制系统构成、自动化技术应用及其带来的变革。
一、真空炭化炉控制系统的构成
真空炭化炉的控制系统通常由硬件和软件两部分组成。硬件部分包括传感器、执行器、控制器以及通讯网络等关键组件,它们共同构成了设备的信息采集、处理和执行系统。软件部分则负责数据处理、算法实现和人机交互等功能,是实现设备智能化、自动化的核心。
在硬件方面,传感器负责实时监测炉内温度、压力、气体成分等关键参数,为控制系统提供准确的数据支持。执行器则根据控制器的指令,调节加热功率、气体流量等,确保工艺过程的稳定进行。控制器作为系统的“大脑”,负责数据处理、算法运算和指令下发,是连接传感器和执行器的桥梁。通讯网络则实现了控制系统内部各组件之间的信息交换,以及控制系统与外部设备、上位机的数据通信。
在软件方面,控制系统通常采用先进的控制算法,如PID控制、模糊控制、神经网络控制等,以实现对工艺过程的精确控制。同时,通过人机交互界面,操作人员可以实时监控设备状态、调整工艺参数、查看历史数据等,实现设备的远程监控和智能化管理。
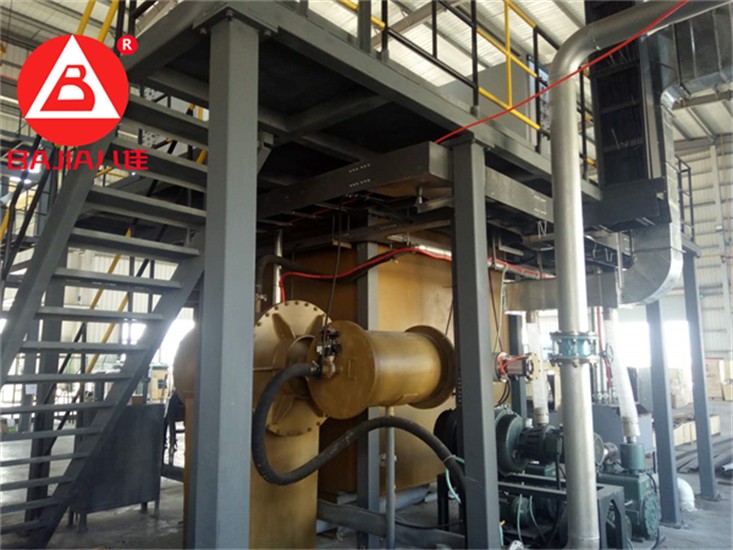
二、自动化技术在真空炭化炉中的应用
自动化技术在真空炭化炉中的应用主要体现在以下几个方面:
1、自动温控系统:通过高精度的温度传感器和先进的控制算法,实现对炉内温度的精确控制。系统能够根据预设的工艺曲线,自动调节加热功率,确保炉温在允许的误差范围内波动,从而提高产品质量和生产效率。
2、气体控制系统:真空炭化炉在碳化过程中需要通入惰性气体或反应气体,以控制炉内气氛。气体控制系统通过实时监测气体成分和流量,自动调节气体供应,确保炉内气氛的稳定和可控。
3、远程监控与故障诊断:通过构建基于互联网的远程监控系统,实现对真空炭化炉的远程监控和故障诊断。操作人员可以在任何地方通过手机或电脑查看设备状态、调整工艺参数,甚至进行故障诊断和排除,大大提高了设备的可靠性和运行效率。
4、智能化管理:结合大数据、云计算等先进技术,实现真空炭化炉的智能化管理。系统能够自动收集和分析设备运行数据,预测设备故障和维护需求,为生产调度和决策提供支持。
三、自动化技术带来的变革
自动化技术的应用为真空炭化炉带来了显著的变革:
1、提高了生产效率:通过精确控制工艺参数和远程监控,实现了设备的连续稳定运行,减少了停机时间和人工干预,大大提高了生产效率。
2、提升了产品质量:精确的温控系统和气体控制系统确保了工艺过程的稳定性和可控性,从而提高了产品的质量和一致性。
3、降低了能耗:通过优化工艺参数和智能化管理,实现了能源效率高的利用,降低了能耗和生产成本。
4、增强了设备可靠性:远程监控和故障诊断系统能够及时发现并处理设备故障,避免了因设备故障导致的生产中断和损失。
四、结论与展望
真空炭化炉的控制系统与自动化技术是提升设备性能、优化生产流程、确保产品质量的重要手段。随着科技的不断发展,自动化技术在真空炭化炉中的应用将更加广泛和深入。未来,我们可以期待更加智能化、自适应的控制系统和更加效率高、环保的生产工艺的出现,为真空炭化炉行业的发展注入新的活力。
总之,真空炭化炉的控制系统与自动化技术是行业发展的必然趋势。只有不断拥抱新技术、新思想,才能不断提升设备性能和生产效率,为社会的可持续发展贡献力量。
相关推荐


 电话
 微信
 留言
 TOP