公司动态

聚焦行业动态,洞悉行业发展

​真空速凝炉操作指南:安全、效率高与稳定
发布时间:2026-02-02   浏览:1131次

真空速凝炉操作指南:安全、效率高与稳定

真空速凝炉作为现代材料科学中的关键设备,其操作过程不仅要求效率高与稳定,更需将安全放在首位。真空速凝炉厂家洛阳八佳电气旨在提供一份详尽的操作指南,确保操作者能够安全、效率高的利用真空速凝炉进行材料处理,同时保持设备的长期稳定运行。

一、操作前的准备与安全防护

在操作真空速凝炉之前,操作者需详细阅读设备的使用说明书,全方面了解设备的结构、性能及操作规程。这一步骤至关重要,因为它能帮助操作者熟悉设备的各项功能,避免因误操作导致的安全事故。

安全检查:检查设备的电源、气路、水路等是否正常,确保设备处于良好的工作状态。同时,检查真空泵、加热元件、冷却系统等关键部件是否完好无损,避免因设备故障引发的安全事故。

个人防护:由于真空速凝炉在操作过程中可能产生高温、高压等危险因素,操作者应穿戴好防护服、防护手套、防护眼镜等个人防护用品,以防止热辐射、飞溅物等对身体造成伤害。
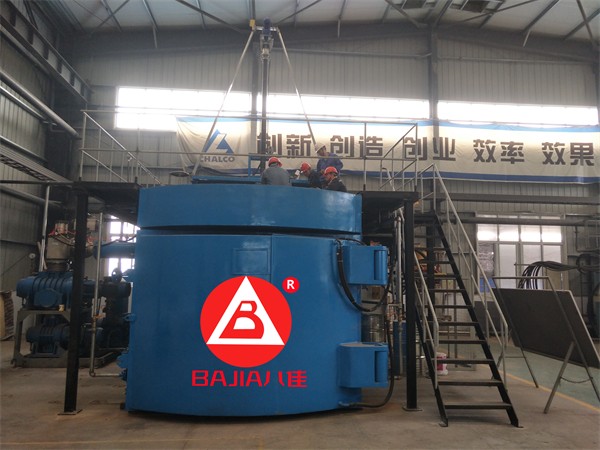
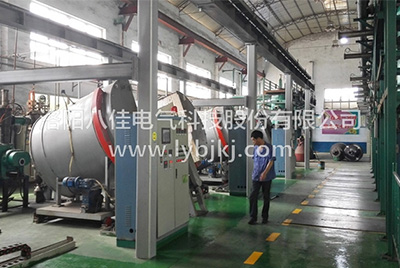
真空速凝炉

二、操作过程的安全与效率高

设置参数:在操作过程中,应严格按照工艺要求设置真空度、温度、时间等参数。真空度一般要求在10^-3 Pa以下,以确保材料在高度真空的环境下进行加热和凝固,避免氧化和污染。加热功率和升温速度应根据材料的特性和工艺需求进行调整,以实现均匀加热和快速升温。

监控与调整:在加热和凝固过程中,操作者应密切关注设备的运行状态,包括温度、压力、真空度等参数的实时监控。如发现异常声音、气味或温度升高等情况,应立即停机检查,排除故障后再继续操作。同时,根据实际需要,适时调整加热功率和冷却速率,以确保材料的凝固质量和性能。

效率高的操作:为提高操作效率,操作者应熟练掌握设备的操作流程和注意事项,减少不必要的停机时间和操作失误。同时,合理安排生产计划,确保设备能够连续、稳定地运行,提高生产效率。

三、操作后的维护与保养

停机程序:操作完成后,应按照规定的停机程序逐步关闭设备,确保设备安全停机。先关闭加热系统,再关闭真空系统,关闭电源和气路。在停机过程中,应注意冷却系统的运行,确保设备内部温度逐渐降低,避免热应力导致的设备损坏。

清理与保养:停机后,应及时清理设备内部残留物,保持设备清洁。同时,对设备的各项部件进行检查和维护,包括真空泵、加热元件、冷却系统等。对于磨损严重的部件,应及时更换,以确保设备的长期稳定运行。

定期维护:企业应定期对真空速凝炉进行维护保养,检查设备的电气系统、真空系统、加热系统等是否正常。同时,对设备的控制系统进行校准和调试,确保各项参数的准确性和稳定性。

四、安全管理制度与培训

安全管理制度:企业应建立健全真空速凝炉的安全管理制度,明确操作人员的职责和安全要求。制定详细的安全操作规程和应急预案,确保在发生安全事故时能够迅速、有效地进行处置。

安全培训:定期对操作人员进行安全培训与教育,提高操作人员的安全意识和操作技能。培训内容包括设备的安全操作规程、紧急情况下的应急处置流程以及个人防护用品的正确使用方法等。

真空速凝炉作为现代材料科学中的关键设备,其操作过程的安全、效率高与稳定至关重要。通过严格遵守操作规程、加强设备维护保养、开展安全培训与教育以及建立应急预案等措施,可以有效降低真空速凝炉的安全风险,提高生产效率,确保设备的长期稳定运行。同时,操作者应不断学习和掌握新技术、新方法,以适应不断变化的材料科学领域的需求。

总之,真空速凝炉的操作是一项复杂而细致的工作,需要操作者具备扎实的专 业知识和丰富的实践经验。只有不断探索和实践,才能确保真空速凝炉在安全、效率高与稳定的环境中发挥作用。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

14 September 2026
真空炭化炉故障诊断与精准维护技术指南

真空炭化炉故障诊断与精准维护技术指南

真空炭化炉故障诊断与精准维护技术指南在先进材料制备领域,真空炭化炉作为实现高温热处理的核心装备,其运行稳定性直接关联产品良率与生产效能。针对设备运行中常见的温度失控、真空泄漏等典型故障,真空炭化炉厂家洛阳八佳电气系统梳理了从故障机理分析到标准化处置的全流程技术方案,并创新性提出预防性维护策略,为设备管理人员构建闭环式运维体系提供理论支撑。一、热管理系统故障深度解析1. 超温报警的多元诱因与分级处置故障图谱:当炉膛温度突破安全阈值触发报警时,需建立三级诊断机制:初级诊断:通过HMI界面核查温度设定值与PID参数,确认积分时间(Ti)与微分时间(Td)是否存在异常偏移。二级诊断:断电状态下采用绝缘测试仪检测固态继电器(SSR)输出端绝缘电阻,正常值应>100MΩ。若检测值<10MΩ,需立即更换SSR模块。三级诊断:在运行状态下实施热电偶动态测试,通过轻触探头观察温度显示波动幅度。若波动值>±5℃,需执行K型热电偶冷端补偿校验,必要时更换补偿导线。典型案例:某碳纤维生产企业因SSR击穿导致炉温失控,经红外热成像检测发现模块温升达85℃(正常值<60℃),更换后设备恢复稳定运行。2. 低温偏差的溯源排查诊断路径:信号链路验证:采用信号发生器模拟4-20mA电流输出,校验温控器输入端响应曲线线性度。热电偶性能评估:实施冰点槽法校准,将热电偶置于0℃冰水混合物中,测量值偏差>0.5℃即判定失效。加热元件检测:应用钳形电流表监测三相加热回路电流平衡度,不平衡度>5%时需检查加热管氧化层厚度。技术突破:开发基于热成像的加热均匀性检测方法,通过红外热像仪捕捉炉膛三维温度场,精准定位失效加热区。二、真空系统失效的立体防控1. 真空度异常的多方面诊断模型故障树分析:气源系统:检查真空泵油位及油品污染度(NAS 1638等级),确认前级管道过滤器的压差<0.05MPa。密封系统:采用氦质谱检漏仪对炉门法兰、观察窗等部位进行定量检漏,泄漏率>1×10⁻⁹Pa·m³/s时需更换密封件。管路系统:实施真空管道正压测试,充入0.5MPa氮气保压30分钟,压力降>2%即判定存在泄漏。创新方案:研发基于机器视觉的密封圈状态监测系统,通过图像识别技术自动检测密封面缺陷。2. 气动元件失效的智能诊断诊断矩阵:电磁阀失效:使用LCR测试仪检测线圈电阻(标准值±5%),并通过PLC强制输出信号验证阀芯动作响应时间(应<100ms)。气动阀卡滞:在气源压力0.6MPa条件下,测量阀芯开关时间,超过额定周期20%即判定需要维护。预防性维护:建立气动元件寿命模型,根据动作次数(通常50万次)制定预防性更换周期。三、辅助系统可靠性提升方案1. 风机系统振动分析诊断流程:机械检测:使用振动分析仪采集风机轴承座X/Y/Z三向振动频谱,对比ISO 10816-3标准判定运行状态。气流诊断:通过风速仪测量进/出风口风速,风量衰减>15%时需清理叶轮积碳或校正动平衡。技术升级:部署基于物联网的风机健康管理系统,实时监测轴承温度与振动烈度。2. 控制系统冗余设计安全架构:硬件冗余:采用双PLC热备份配置,主控单元故障时切换时间<50ms。软件防护:实施控制程序加密与看门狗机制,防止程序跑飞导致设备失控。数据管理:建立工艺参数数据库,通过大数据分析预警参数漂移趋势。四、全生命周期运维体系构建三级点检制度:日常:目视检查密封件、仪表显示周检:测试安全联锁、气源压力月检:校准热电偶、执行机构润滑备件智能管理:基于设备BOM表建立关键部件寿命档案运用RFID技术实现备件全生命周期追溯人员能力建设:开发AR辅助维修系统,通过三维动画指导故障处置定期组织故障模拟演练,提升应急响应能力实施成效:某新材料企业导入该运维体系后,设备故障间隔时间(MTBF)提升42%,维修成本下降28%。真空炭化炉的可靠性运维已从被动抢修转向主动预防。通过构建"监测-诊断-处置-优化"的闭环管理体系,结合物联网、大数据等新技术,可显著提升设备综合效率(OEE),为高端材料制造提供坚实保障。