公司动态

聚焦行业动态,洞悉行业发展

感应加热式真空速凝炉性能一览表
发布时间:2016-10-24   浏览:9811次

感应加热式真空速凝炉性能一览表:

概述:

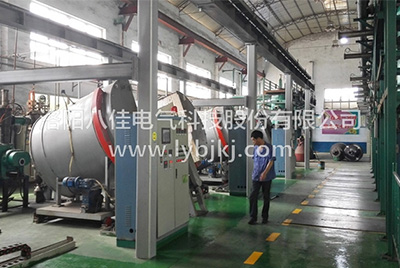
真空速凝炉(又名甩带炉或甩片炉)是利用真空感应熔炼的方法,把坩埚封闭在真空室中,利用电磁感应产生的涡流热做热源,在真空或惰性气体状态下把合金原料进行脱气、调质、合成、融化并通过坩埚倾炉系统浇铸,经过中间包在水冷辊上急速凝固后,再在水冷盘上进行慢速降温,把合金变成30°C左右,且大小薄厚均匀的合金薄片的一种电热设备。真空速凝炉已成为制造合金薄片的生产专用熔炼设备,在钕铁硼磁材的生产中可有效地减少ɑ-Fe生成。

性能特点:

1. 性价比高。

2. 采用多重安全保障。

3. 通过PLC实现全自动化控制、实时监控、全中文操作系统、全触摸屏工作环境,操作简洁。

4. 生产的片状产品厚度均匀、结晶效果好,合格品率达到98%以上。

5. 熔炼量大、产量高、稳定性好,为提高生产效率提供了保障。

真空速凝炉性能参数一览表:


型号

LYSC--300

LYSC--600

LYSC--800

LYSC--1000

熔化量

300kg/炉

600kg/炉

800kg/炉

1000kg/炉(*1200kg)

熔化温度

1450-1550 °C

1450-1550 °C

1450-1550 °C

1450-1550 °C

熔化时间

50分钟

50分钟

60分钟

60分钟

极限真空

0.4Pa以下

0.4Pa以下

0.4Pa以下

0.4Pa以下

工作真空

1Pa-80KPa

1Pa-80KPa

1Pa-80KPa

1Pa-80KPa

压升率

2.0Pa/h以下

5.0Pa/h以下

3.0Pa/h以下

3.0Pa/h以下

电源频率

800Hz

800Hz

800Hz

800Hz

电源功率

300KW

600KW

600KW

800KW

电源电压

AC380V

AC380V

AC380V

AC380V

安装尺寸

W8M×L9M×H4.5M

W8M×L12M×H6.5M

W8M×L12M×H6.5M

W10M×L13M×H6.8M

真空速凝炉.jpg


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

08 October 2026
真空石墨煅烧炉应对复杂工况下温度均匀性的系统性策略

真空石墨煅烧炉应对复杂工况下温度均匀性的系统性策略

真空石墨煅烧炉应对复杂工况下温度均匀性的系统性策略在高温真空环境下,石墨煅烧炉的温度均匀性直接决定了材料的结晶质量与性能一致性。复杂工况(如大尺寸装料、变温工艺)会显著放大热场的不稳定性。应对这一难题,需从热力学机理出发,构建涵盖热场设计、控制策略与工艺适配的系统性解决方案。一、 真空环境下的热传递特性与均匀性挑战真空石墨煅烧炉的热传递机制与常压炉存在本质差异。在低气压环境下,气体对流效应被极大抑制,热量的传递主要依赖热辐射和固体热传导。这种物理特性的转变带来了两大核心挑战:1.  边缘热损失加剧:炉壁水冷结构及保温层接口处易形成“热短路”,导致有效加热区边缘温度显著低于中心区域。2.  辐射盲区与遮挡效应:复杂形状工件或密集装料会遮挡辐射视线,形成局部低温区;同时,石墨发热体若布局不当,易在炉膛角落产生辐射死角。二、 热场结构设计与材料选型的优化路径提升温度均匀性的基础在于构建一个低梯度、高稳定性的热场环境。1. 发热体与保温系统的协同设计?   发热体布局优化:摒弃简单的单区棒状布局,采用多区独立发热结构。通过螺旋式、网状或分区式布局,确保热源对有效加热区的立体包裹,消除几何死角。对于大尺寸炉膛,推荐采用高导热性的等静压石墨,利用其各向同性特性平衡自身温度梯度。-   保温层构型升级:采用“石墨毡+硬毡”复合保温层,并设计合理的厚度梯度。多层隔热屏结构能有效反射辐射能,减少轴向与径向的热流密度差异,将边缘温差控制在工艺允许范围内。2. 热场几何构型的流线化优先选用圆柱形对称热场而非矩形热场。圆柱结构更利于辐射热的均匀分布,配合适当的炉膛高径比(通常建议在1.2–1.5之间),可优化轴向温度分布,避免上下端面出现过大的温度梯度。三、 多模态智能温控系统的构建静态的热场设计需配合动态的控制系统,才能应对变温、变负载等复杂工况。1. 多区独立闭环控制将加热区划分为多个独立的温控单元(如上、中、下区),每区配备独立的温度传感器与功率执行器。通过PID+前馈复合控制算法,实时比对各区域温度与设定值的偏差,动态调整功率输出。针对边缘散热快的物理特性,系统可自动赋予边缘区域略高的功率补偿(通常需提升5%–15%),以抵消热损失。2. 工艺曲线的自适应优化复杂工况下的温度均匀性不能仅靠硬件保障,工艺策略同样关键:-   分段升温策略:在关键温度节点(如500℃、800℃)设置保温平台,利用热惯性使炉内滞后区域的温度逐步“追赶”上来,实现热场的动态平衡。-   气氛辅助均温:在极高温度段,可在高真空基础上通入微量惰性气体(如氩气,压力控制在10–100 Pa),利用微弱的气体对流辅助均温,改善工件表面的热交换效率。四、 应对复杂装料工况的工程实践实际生产中,工件尺寸与摆放方式的多样性是破坏温度均匀性的主要因素。-   工装夹具的均热作用:使用高纯石墨制作的料架、料盘,利用石墨优异的热传导性,将热量快速传导至工件接触点,弥补因遮挡造成的辐射加热不足。-   装载规范:严格规定工件与发热体的间距(通常不小于发热体直径的2倍),避免过近导致局部过热,或过远导致热阻过大。对于异形件,需通过仿真模拟优化摆放角度,减少辐射阴影面积。五、 维护保障与稳定性监测温度均匀性会随设备老化而衰减,需建立预防性维护机制。-   石墨元件状态监测:定期检测石墨发热体与隔热屏的电阻率。当电阻变化超过初始值±15%,或出现明显变形、粉化时,需及时更换,防止因元件性能不一致导致热场畸变。-   定期热场标定:采用空炉九点测温法或红外热像仪,定期绘制炉膛温度分布图谱,验证均温性指标,为控制参数的微调提供数据支撑。真空石墨煅烧炉在复杂工况下的温度均匀性保障,是一项涉及热力学、材料学与控制工程的系统课题。单纯追求某一环节并不可取,唯有通过对称热场设计、多区智能控制、规范工艺操作三者的深度协同,才能在高负载、变温程等严苛条件下,依然维持稳定的高温环境,为高端材料的制备提供可靠保障。