行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉有哪些常见故障及解决方法
发布时间:2025-08-04   浏览:6102次

真空烧结炉有哪些常见故障及解决方法?

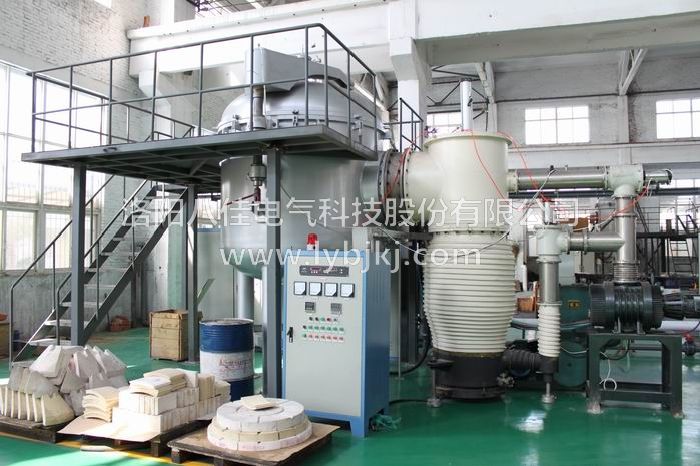
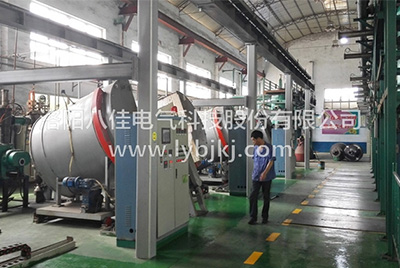
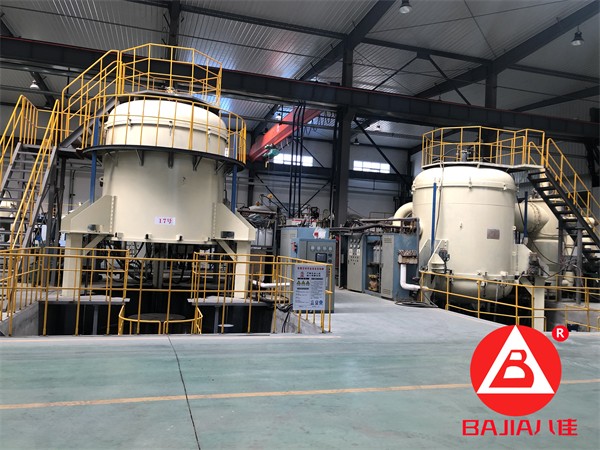
真空烧结炉作为一种高科技设备,广泛应用于材料科学、冶金工程等领域,用于制备高性能材料。然而,在实际使用过程中,真空烧结炉可能会遇到各种故障,影响生产效率和产品质量。真空烧结炉厂家洛阳八佳电气将详细介绍真空烧结炉的常见故障及其解决方法,以供参考。

一、真空系统故障

1.真空度不足

现象:真空烧结炉在运行过程中,真空度未能达到设定值,甚至出现波动。

原因:

-真空泵性能下降或损坏。

-真空管道泄漏。

-真空阀门关闭不严。

解决方法:

-检查并更换损坏的真空泵。

-对真空管道进行全方面检查,找出泄漏点并进行修复。

-确保所有真空阀门处于良好状态,必要时更换密封圈。
1725244990485757.jpg

2.真空系统过热

现象:真空系统内部温度过高,可能导致设备损坏。

原因:

-真空泵长时间连续工作。

-真空管道散热不良。

-环境温度过高。

解决方法:

-合理安排真空泵的工作时间,避免长时间连续运转。

-改善真空管道的散热条件,增加冷却装置。

-调整工作环境,确保设备运行在适宜的温度范围内。

二、加热系统故障

1.加热元件损坏

现象:烧结炉加热元件出现断裂、变形等现象,导致加热效果不佳。

原因:

-加热元件质量问题。

-长期高温工作导致材料疲劳。

-加热控制系统故障。

解决方法:

-更换高质量的加热元件。

-定期检查加热元件,及时发现并处理潜在问题。

-检查并修复加热控制系统,确保其正常工作。

2.温度控制不稳定

现象:烧结炉内部温度波动较大,无法稳定控制在设定值范围内。

原因:

-温度传感器故障。

-控制系统软件问题。

-加热元件功率不稳定。

解决方法:

-更换损坏的温度传感器。

-更新或优化控制系统软件,提高温度控制精度。

-检查并调整加热元件的功率输出,确保稳定供电。

三、机械系统故障

1.炉门密封不良

现象:炉门关闭后,仍有空气进入炉内,影响真空度。

原因:

-炉门密封圈老化或损坏。

-炉门结构变形。

-关闭力度不够。

解决方法:

-更换新的密封圈。

-调整炉门结构,确保其平整度。

-增加关闭力度,必要时改进锁紧装置。

2.运输机构卡滞

现象:烧结炉内部物料运输机构出现卡滞现象,影响正常生产。

原因:

-运输机构润滑不足。

-零部件磨损严重。

-设计不合理导致卡滞。

解决方法:

-定期对运输机构进行润滑保养。

-更换磨损严重的零部件。

-优化设计,消除卡滞隐患。

四、电气系统故障

1.电源波动

现象:烧结炉电源电压不稳定,导致设备运行异常。

原因:

-电网电压波动。

-内部电路设计缺陷。

解决方法:

-安装稳压器,稳定输入电压。

-改进内部电路设计,增强抗干扰能力。

2.控制系统故障

现象:烧结炉控制系统失灵,无法正常操作。

原因:

-硬件损坏。

-软件故障或病毒感染。

解决方法:

-更换损坏的硬件设备。

-修复或重新安装控制系统软件,并进行杀毒处理。

真空烧结炉作为一种精密复杂的设备,在使用过程中难免会出现各种故障。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

25 August 2022
真空烧结炉的这些操作大家了解吗

真空烧结炉的这些操作大家了解吗

  真空烧结炉的这些操作大家了解吗  真空烧结炉是指在真空环境中对被加热物品进行保护性烧结的炉子,其加热方式比较多,如电阻加热、感应加热、微波加热等。关于它的操作很多用户都有些疑问,那么,它是怎么操作的呢?这次我们就一起看看。  一、真空烧结炉操作流程  1、通电前检查  通电前,检查真空烧结炉各开关是否放在(关)位,升温方式为“手动”,功率调节逆时针旋到头(低)。确认无误后再根据工艺要求的顺序来启动机械泵、扩散泵。  2、测量炉内真空度  根据真空计的操作进行,当达到要求的真空度时,才能加热升温。  3、抽真空  紧闭所有的真空阀门,启动机械泵,待其运转正常后,打开通向炉体的低真空阀,预先对炉体抽气,此阀打开时应缓慢,以免机械泵排气口处有油喷出。  4、打开真空阀  真空烧结炉炉体抽真空的同时,打开真空阀,对扩散泵抽气,当真空度达到15Pa后,先开启扩散泵上的冷却水,然后对扩散泵加热,一般经过45分钟左右扩散泵起作用,就可关上通向炉体的真空阀,打开真空阀,真空度很快可以达到1.33×10⁻¹Pa以上,即可对电炉通电加热。  5、加热  次加热因放气较多,真空度容易下跌,另外工件加热放气也使真空下跌,所以要慢慢升温真空度下跌到1.5帕停止加热,等真空度回升到0.5帕以上再慢慢加热。因扩散泵低于20帕就无法工作,另外扩散泵油在太低真空下易氧化,导致扩散泵无法作用。也可在低真空下加热除气,等放气基本结束,再开高真空。另外电炉在不用时抽真空状态下保存,下次抽气快些。欲停止抽真空,应先关闭高真空阀,然后停止加热,1个半小时后,关闭低真空阀,停止机械泵运转,只有在扩散泵冷却之后,才切断其冷却水供应。  6、手动升温  在炉温200℃以下先用手动方式升温,否则控温不准。在真空状态下按加热启动按钮,缓慢调节手动功率(顺时针方向),使电流慢慢上升,禁止超过次额定电流1100A,电炉温度随之上升。1000-2000℃,可采用红外自动控制炉温。  7、降温  降温可按预先设定的程序控制降温,也可直接把加热关闭让其自行降温。但降温过程中不允许停水,否则真空烧结炉炉体密封圈会烧坏。

15 July 2024
真空熔炼炉的安全操作规范与风险控制

真空熔炼炉的安全操作规范与风险控制

真空熔炼炉的安全操作规范与风险控制真空熔炼炉作为一种在高温、高压条件下使用的设备,广泛应用于材料制备领域。然而,其操作过程中涉及的高温、高压及潜在的爆炸风险,对操作人员的安全构成了严重威胁。因此,制定并执行严格的安全操作规范与风险控制措施至关重要。一、安全操作规范1.设备检查与准备在启动真空熔炼炉之前,必须进行全方面细致的设备检查。首先,检查设备的各项安全阀和报警器功能是否正常,确保能在紧急情况下及时响应。其次,检查电气连接是否牢固,电气元件无异常,防止电气故障引发的安全事故。同时,检查真空系统的阀门和管道连接是否完好,确保无漏气现象,以保证熔炼过程中的真空环境。此外,还需检查冷却系统的水源供应是否通畅,并调整水流量到适当水平,防止因冷却不足导致的设备过热。2.熔炼料准备熔炼料的准备同样重要。必须确保熔炼料的质量符合要求,避免杂质混入影响产品质量或引发安全事故。在装填熔炼料时,应轻放轻敲,避免损坏炉膛。同时,炉料必须干燥,不带水或冰、雪块,以防止熔炼过程中产生蒸汽导致爆炸。3.熔炼过程控制在熔炼过程中,必须严格按照操作规程进行操作。首先,按照设备说明书启动熔炼炉,确保设备各部分正常工作。随后,启动真空系统并设置所需的真空度,同时打开冷却水系统并调整水流量。在加热过程中,定期检查炉内温度、压力和真空度,并根据需要进行调整。如需添加合金材料,应在预热后用钳子夹住,缓慢、分批加入,以避免溅出伤人。4.倾炉与浇注倾侧炉体将钢水注入浇包时,应先停电,然后操纵机械缓慢倾注。浇包必须经过烘烤干燥,防止因水分蒸发导致的爆炸。炉前坑内不准有积水,以防钢水溅出伤人。在倾炉和浇注过程中,操作人员应穿戴好防火手套、面罩等防护装备,确保人身安全。5.停炉与后续处理熔炼结束后,按照设备规定的熔炼时间关闭加热系统和真空系统,并逐渐恢复环境压力。停止冷却水的供应后,等待炉体冷却到安全温度再打开炉门取出熔炼好的金属坯料。取试样时要注意周围人员安全,避免钢花烫伤。切断电源总开关并关闭水阀门后方可离去。二、风险控制措施1.高温风险控制真空熔炼炉在使用过程中需要达到高温条件,给工作人员带来了高温烫伤的风险。因此,必须采取措施进行防范。首先,工作人员必须穿戴好防火手套、面罩等防护装备;其次,在高温条件下保持工作场所的良好通风状态以降低温度和热量的积累;对于温度控制器不够智能化的设备应加设自动温控装置进行温度监控以避免误操作造成的温度过高。2.高压风险控制真空熔炼炉在使用过程中需要施加一定的压力,这也给工作人员带来了高压危险。为了控制这一风险,工作人员必须掌握良好的安全操作规程;对设备的压力表及其他安全监测装置进行定期检测和维护;在高压、高温情况下保持设备的良好运行状态以避免设备故障。3.爆炸风险控制真空熔炼炉在使用中存在爆炸风险可能带来重大人员伤亡和财产损失。为了控制这一风险首先工作人员必须定期进行安全培训了解设备的安全操作规程;其次设备必须进行全方面检查和维护避免设备故障;对于可燃易爆品进行严格控制以防发生火灾和爆炸。4.冷却水风险控制在钛合金等高温活泼金属的熔炼过程中冷却水系统至关重要。为了防止因操作不当或设备故障导致的冷却水漏进熔池引发爆炸必须确保冷却系统的正常运行和水源的稳定供应。同时定期对冷却系统的管道和阀门进行检查和维护确保其无泄漏现象。三、总结真空熔炼炉的安全操作规范与风险控制是确保设备正常运行和人员安全的重要保障。通过制定并执行严格的操作规程和风险控制措施可以有效降低安全事故的发生概率保障生产过程的顺利进行。因此各相关企业应高度重视真空熔炼炉的安全管理工作不断提升操作人员的安全意识和技能水平确保设备的安全可靠运行。