公司动态

聚焦行业动态,洞悉行业发展

如何判断石墨化炉的加热元件是否需要更换?
发布时间:2025-05-06   浏览:5721次

如何判断石墨化炉的加热元件是否需要更换?

在石墨化炉的运行中,加热元件是核心部件,其性能直接关乎炉内温度稳定性与碳材料石墨化质量。准确判断加热元件是否需更换,对保障生产效率与产品品质极为关键。以下石墨化炉厂家洛阳八佳电气从多方面为您详细介绍判断方法。

外观层面判断

1.裂纹检查:长期处于高温环境,加热元件表面易出现裂纹。哪怕是细微裂纹,也是严重隐患。因为裂纹处会使元件通电时局部电阻增大,热量集中,加速元件损坏。操作人员日常巡检时,要用强光手电筒仔细查看加热元件表面,一旦发现裂纹,需及时记录并评估是否需要更换。
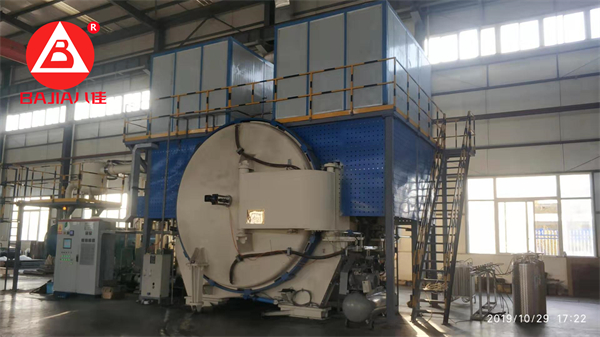
石墨化炉

2.变形观测:加热元件若出现弯曲、扭曲等变形情况,表明其结构强度已受影响。这通常是由于长期高温致使材料性能改变。变形后的元件会破坏炉内温度场均匀性,影响碳材料石墨化效果。当发现明显变形时,应考虑更换加热元件。

3.腐蚀查看:加热元件表面若呈现斑驳、剥落等严重腐蚀痕迹,意味着其材质被侵蚀,电阻发生变化,加热效率大幅降低。此时,必须及时更换元件,以保证石墨化炉正常运行。

加热性能评估

1.升温速度判断:正常操作下,若炉温上升明显缓慢,达到目标温度耗时显著延长,很可能是加热元件老化,电阻增大,发热功率下降。例如,以往启动后能在1小时内升温至1500℃,如今却需2小时甚至更久,就应警惕加热元件问题,需进一步排查。

2.温度均匀性考量:若同一批次生产中,炉内不同区域碳材料石墨化程度差异大,可能是部分加热元件发热不均,导致炉内温度场出现偏差。此时,通过更换加热元件,可有效改善温度均匀性,提升产品质量一致性。

运行数据监测

1.电流电压分析:依据欧姆定律(I=U/R),正常时加热元件电阻稳定,运行电流和电压在一定范围波动。若电流值明显下降,而电压正常,表明加热元件电阻增大,极有可能已损坏。操作人员要定期记录运行电流、电压数据,对比分析,及时察觉异常。

2.使用寿命参考:不同类型加热元件,如石墨加热元件、硅碳棒等,都有大致正常使用寿命范围。例如,某型号硅碳棒正常使用时长为1000-1500小时,当使用时间接近或超这个范围,即便暂时无明显故障,也应提前准备更换,防止突发损坏影响生产。

判断石墨化炉加热元件是否需更换,需综合外观检查、加热性能评估与运行数据监测等多方面信息。及时更换损坏或性能下降的加热元件,才能确保石墨化炉稳定运行,为碳材料生产筑牢基础。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

19 October 2016
真空烧结炉的安装养护工作

真空烧结炉的安装养护工作

  真空烧结炉是在真空的环境中对被加热物品进行保护性烧结的炉子,其加热的方式比较多,如电阻加热、感应加热、微波加热等;好的养护工作决定了炉子的使用寿命,具体养护方法又有以下几种。   本文由我公司技术人员及售后人员整理编辑,方便广大真空炉用户解决一些基本的问题。如果自行无法解决请联系本公司。本文以一台普通热压炉为例,其他真空炉亦可参考本文章。   A.安装:安装电炉的场所应符合真空卫生的要求,周围的空气应清洁和干燥,并有良好的通风条件,工作场地不易扬起灰尘等。1.检查控制柜中所有部件及配件是否完备、完好。2.控制柜安装在相应的地基上,并固定。3.安照接线图,并参考电气原理图,接通外接主回路及控制回路,并可靠接地,保证接线无误。4.检查电器可动部分应活动自如,无卡死现象。5.绝缘电阻应不低于2兆欧姆。6.真空电炉各阀门必须在关闭位置。7.控制电源开关放在关位。8.手动调压旋钮逆时针旋动头。9.报警钮放在开位。10.按平面图完成设备的循环冷却水联接,建议用户在设备总进出水管处再接入一备用水(可用自来水),防止循环水有故障或断电导致密封圈烧坏。   B.设备调试   1.按设备平面布置图将设备就位,联接好所有的真空管路、阀门,注意机械泵*与地面固定或四角垫减震橡胶板减震,检查所有的配件是否与发货清单相符。   2.将有关的外部设施电源线联接好。上电后检查仪表是否显示、机械泵、液压泵的转向是否正确,热电偶自动进出是否正常,气动阀是否正常工作。 有条件*先抽一下真空,等第二天可检查是否有漏气。   3.打开炉盖,将保温层放入炉内,调整其高度及对中性,观察炉体周围三个孔的位置是否正确。否则应调整好。   4.放置石墨电极及石墨环,调整好其中心及高低位置。试放石墨发热体及保温屏。一切无误后,可加工发热体。放置发热体、保温层等后应测量其与炉壳的绝缘性,短期试一下手动加温(时间不能太长、功率不宜太大)仪表是否正常。液压缸升降是否正常,液压系统冷却水管不要忘记接上,调整压力的正确性,仪表自动调节压力是否正常。   5.安装完毕后,抽低真空,等水路接通后可试烧一炉,加热手动/自动升温,温度不低于1600℃,加热时间不少于4小时,预烧结束后在降温阶段可对扩散泵加热,扩散泵加热时间不能小于45分钟,然后关闭上部的小蝶阀,启动大挡板阀(或大蝶阀),观察真空计的数值变化,此时真空度应很快小于0.1Pa。   在新炉以及更换筑炉耐火材料后,应对真空烧结炉进行烘干处理;在烘干初期,炉体会升温速度低,时间长;如是网带炉,在炉温己升至400℃时应运转一段时间,以进行氧化处理,提高网带的寿命。   此外,炉子要定期清理,保持真空烧结炉炉体的清洁,定期清理炉内的氧化铁皮、碎石墨、氧化锌等杂物。   洛阳八佳电气科技股份有限公司主营真空烧结炉、真空速凝炉、高温热处理炉、熔盐电解炉及气相沉积炉;创立于1994年,公司同时生产硅整流二极管系列产品、晶闸管系列产品以及感应加热电控设备;***的我们随时欢迎您的莅临合作。