行业动态

聚焦行业动态,洞悉行业发展

真空速凝炉与其他金属加工设备的性能对比
发布时间:2024-12-03   浏览:6221次

真空速凝炉与其他金属加工设备的性能对比

在金属材料的加工领域,各种加工设备层出不穷,各自具有独特的性能和适用范围。真空速凝炉作为一种先进的材料处理设备,与其他常见的金属加工设备相比,展现出了其独特的优势和特点。真空速凝炉厂家八佳电气将对真空速凝炉与其他金属加工设备的性能进行详细对比。

一、与传统熔炼炉的对比

传统熔炼炉是金属材料加工中常见的设备之一,主要用于金属的熔化和初步处理。然而,传统熔炼炉在熔炼过程中往往伴随着氧化、夹杂等问题,影响金属材料的纯度和性能。相比之下,真空速凝炉在真空环境下进行熔炼,有效避免了氧化和夹杂现象的发生,提高了金属材料的纯度和性能。

此外,真空速凝炉还具有快速凝固的特点,可以实现对金属材料微观结构的精确调控,进而改善其力学性能和物理化学性能。而传统熔炼炉则难以实现这一目标。

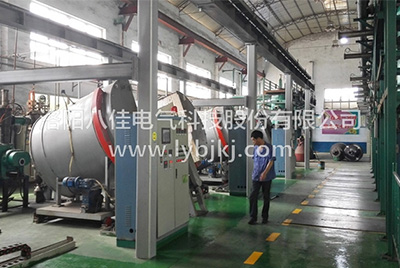
图片_真空速凝炉I型-2

二、与感应炉的对比

感应炉是一种利用电磁感应原理进行加热的设备,具有加热速度快、温度均匀等优点。然而,感应炉在加热过程中容易产生涡流和磁场畸变等问题,影响金属材料的加热效果和性能。相比之下,真空速凝炉在真空环境下进行加热,不受电磁干扰的影响,加热效果更加稳定和均匀。

同时,真空速凝炉还具有精确控制加热温度和凝固速度的能力,可以实现对金属材料性能的精确调控。而感应炉则难以实现这一目标。

三、与电渣重熔炉的对比

电渣重熔炉是一种利用电渣热进行金属重熔的设备,具有熔炼温度高、熔炼速度快等优点。然而,电渣重熔炉在熔炼过程中容易产生夹杂和缩孔等问题,影响金属材料的致密性和性能。相比之下,真空速凝炉在真空环境下进行熔炼,有效避免了夹杂和缩孔现象的发生,提高了金属材料的致密性和性能。

此外,真空速凝炉还具有快速凝固和精确控制凝固过程的能力,可以实现对金属材料微观结构的精确调控。而电渣重熔炉则难以实现这一目标。

四、与喷射成形设备的对比

喷射成形设备是一种利用高速喷射流将熔融金属喷射到模具上形成零件的设备,具有生产效率高、成形性好等优点。然而,喷射成形设备在喷射过程中容易产生氧化和夹杂等问题,影响金属材料的性能。相比之下,真空速凝炉在真空环境下进行熔炼和凝固,有效避免了氧化和夹杂现象的发生,提高了金属材料的性能。

同时,真空速凝炉还具有精确控制加热温度和凝固速度的能力,可以实现对金属材料性能的精确调控。而喷射成形设备则难以实现这一目标。

综上所述,真空速凝炉与其他金属加工设备相比,具有独特的优势和特点。其在真空环境下进行熔炼和凝固,有效避免了氧化和夹杂现象的发生,提高了金属材料的纯度和性能。同时,真空速凝炉还具有快速凝固和精确控制凝固过程的能力,可以实现对金属材料微观结构的精确调控。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

13 October 2025
真空速凝炉操作规范:从技能精进到安全运维的完整指南

真空速凝炉操作规范:从技能精进到安全运维的完整指南

真空速凝炉操作规范:从技能精进到安全运维的完整指南真空速凝炉作为制备高性能合金材料的核心装备,其操作精度直接影响材料微观组织与力学性能。真空速凝炉厂家洛阳八佳电气从设备操控、风险防控、长效维护三个维度构建系统性操作框架,助力科研与生产人员实现设备效能大化。一、核心操作技术精要1. 设备认知与预准备结构解析:建立设备三维认知模型,掌握感应加热系统(中频/高频)、真空获得系统(分子泵+机械泵组)、冷却循环单元(水冷机+应急冷却回路)的协同工作机制。参数耦合:建立材料工艺数据库,针对不同合金体系(如高温合金、软磁合金)制定标准化参数包,包含:真空度:10⁻³Pa级基础真空,工艺真空按材料蒸发特性分级控制;加热速率:5-30℃/min动态调节,避免热应力开裂;冷却速率:0.5-5℃/s精准控制,实现定向凝固组织;2. 启炉前安全检查泄漏检测:采用氦质谱检漏仪对法兰接口、观察窗等密封部位进行年度检漏,确保漏率≤1×10⁻⁹Pa·m³/s;绝缘测试:使用500V兆欧表检测加热线圈绝缘电阻,标准值>100MΩ;应急验证:每月模拟测试急停按钮响应时间(要求<0.5s)及冷却水联锁保护功能;3. 工艺过程控制真空建立:执行"机械泵预抽→罗茨泵增压→分子泵高真空"三级启动程序,真空度达标时间控制在30min内;功率加载:采用软启动策略,0-100%功率输出分5阶段递增,每阶段保持5min温度稳定;数据采集:配置多通道记录仪,同步监测温度场(±1℃精度)、真空度(±0.1Pa)、冷却水温(±0.5℃)等12项关键参数;二、全流程安全管控体系1. 职业防护装备热防护:穿戴铝箔复合防火服(EN ISO 11612标准)、防热辐射面罩;呼吸防护:配备正压式空气呼吸器,应对真空脂挥发等有机污染;应急装置:炉体周边设置紧急喷淋装置,辐射热防护距离≥2m;2. 危险源管控气体安全:安装氧含量在线监测仪(量程0-1000ppm),爆炸下限(LEL)<25%时自动报警;电气安全:实施TN-S接地系统,设备外壳接地电阻<4Ω,主回路安装相序保护器;防爆设计:炉体承压部件按1.5倍工作压力进行水压试验,安全阀开启压力设定值≤0.1MPa;3. 应急处置预案真空泄漏:立即切断加热电源,启动氮气破空程序(破空速率<0.5L/s);冷却失效:触发三级报警,30s内未恢复则强制启动应急冷却泵;火灾应对:优先使用D类干粉灭火器,禁止用水基灭火剂接触高温炉体;三、预防性维护策略1. 周期性保养计划日检:冷却水流量(>8L/min)、真空规管清洁度、急停按钮功能;周检:机械泵油位(观察窗1/2-2/3处)、扩散泵油品污染度(NAS 1638等级≤8级);年检:分子泵叶轮动平衡检测(振动速度<2.8mm/s)、加热室真空烘烤除气(300℃×24h);2. 关键部件维护密封组件:每50次启停更换O型圈,氟橡胶材质适用温度范围-20℃~200℃;加热元件:红外测温仪检测钼带/石墨管均匀性,温差>15℃时进行阻值匹配;真空规管:每月零点校准,使用氩气进行跨度校准(600-10⁻³Pa全量程);3. 智能维护升级状态监测:安装振动传感器监测分子泵轴承状态,预警阈值设定为7.1mm/s(ISO 10816-3标准);能效优化:通过功率因数校正装置将设备PF值提升至0.95以上,年节电量可达15%;数字孪生:建立设备三维数字镜像,模拟预测炉衬寿命、加热效率衰减曲线;通过构建"操作标准化-安全体系化-维护智能化"的三维管理模式,真空速凝炉的运行可靠性可达99.5%以上,设备综合效率(OEE)突破85%。建议操作人员每半年参与专项技能复训,持续更新材料工艺知识库,以适应先进制造领域对特种冶金装备的严苛要求。

27 April 2025
真空烧结炉的烧结时间如何控制?

真空烧结炉的烧结时间如何控制?

真空烧结炉的烧结时间如何控制?真空烧结炉作为一种先进的材料制备设备,广泛应用于粉末冶金、陶瓷材料、复合材料等领域。其核心工作原理是在真空环境中对物料进行加热,使其达到所需的烧结温度并发生物理化学变化,从而形成具有特定性能的材料。烧结时间是真空烧结炉的重要工艺参数之一,直接影响烧结过程和产品质量。真空烧结炉厂家洛阳八佳电气将详细介绍如何控制真空烧结炉的烧结时间。一、烧结时间的基本概念烧结时间是指从物料开始加热到达到预定烧结温度并完成烧结过程所需的时间。烧结时间的选择直接影响生产效率和产品质量。确定合适的烧结时间对于保证生产效率和产品质量至关重要。二、影响烧结时间的因素1.物料的性质不同物料具有不同的熔点、比热容和热导率等物理化学性质,这些性质直接影响烧结时间的选择。例如,金属材料的熔点较高,需要的烧结时间较长;而陶瓷材料的熔点较低,需要的烧结时间相对较短。2.烧结工艺不同的烧结工艺对烧结时间的要求各不相同。例如,快速烧结工艺需要较短的烧结时间,以提高生产效率;而慢速烧结工艺则需要较长的烧结时间,以保证烧结质量。3.设备性能真空烧结炉的设备性能也会影响烧结时间的选择。例如,加热元件的功率、炉腔的保温性能等都会影响加热效率和温度分布,从而影响烧结时间。4.烧结温度烧结温度是影响烧结时间的重要因素之一。较高的烧结温度可以加快物料的热传导和相变速度,从而缩短烧结时间;而较低的烧结温度则需要较长的时间才能达到所需的烧结效果。三、烧结时间的控制方法1.温度传感器温度传感器是控制烧结时间的关键部件,用于实时监测炉腔内的温度。常见的温度传感器包括热电偶、热电阻等。通过温度传感器,可以准确测量炉腔内的温度,并将数据反馈给控制系统。2.控制系统真空烧结炉的控制系统负责根据温度传感器的反馈数据,自动调节加热元件的功率输出,确保炉腔内的温度均匀上升并保持在设定范围内。控制系统通常采用先进的控制算法,如PID控制、模糊控制等,以实现温度的精确控制。3.加热元件加热元件是产生热量的部件,直接影响烧结温度的控制效果。常见的加热元件包括电阻丝、石墨加热器、感应加热器等。选择合适的加热元件,并合理布置加热元件,可以提高加热效率和温度均匀性。4.预热和保温预热和保温是控制烧结时间的重要环节。通过预热,可以使物料逐步升温,避免温度骤变对物料的影响;通过保温,可以确保物料在烧结过程中保持恒定的温度,提高烧结质量。5.工艺参数优化通过优化工艺参数,可以进一步提高烧结时间的控制精度。例如,调整加热元件的功率分布、优化炉腔的保温结构等措施,可以提高加热效率和温度均匀性,从而缩短烧结时间。四、案例分析1.高温合金烧结假设某高温合金的质量为50 kg,比热容为0.5 kJ/(kg·℃),需要从室温(20℃)加热到1200℃,升温时间为2小时。通过温度传感器实时监测炉腔内的温度,并通过控制系统自动调节加热元件的功率输出,确保炉腔内的温度均匀上升并保持在设定范围内。2.陶瓷材料烧结假设某陶瓷材料的质量为20 kg,比热容为0.8 kJ/(kg·℃),需要从室温(20℃)加热到1500℃,升温时间为3小时。通过温度传感器实时监测炉腔内的温度,并通过控制系统自动调节加热元件的功率输出,确保炉腔内的温度均匀上升并保持在设定范围内。烧结时间是真空烧结炉的重要工艺参数之一,直接影响烧结过程和产品质量。通过温度传感器、控制系统、加热元件以及预热和保温措施,可以实现对烧结时间的精确控制,确保烧结过程的效率和质量。希望本文的介绍能为相关工作人员提供有益的参考,确保真空烧结炉的运行状态。在未来的工作中,随着技术的不断进步和设备的更新换代,烧结时间控制技术将不断完善和发展。因此,我们需要持续关注行业动态,学习新的知识和技能,以适应不断变化的需求。