行业动态

聚焦行业动态,洞悉行业发展

真空熔炼炉的主要组成部分及其功能解析
发布时间:2024-05-06   浏览:7718次

  真空熔炼炉的主要组成部分及其功能解析

  真空熔炼炉作为现代冶金领域的重要设备,其高效、精准的熔炼特性得益于其精细设计的各个组成部分。这些部分共同协作,确保熔炼过程的顺利进行和产品质量的高标准。真空熔炼炉厂家洛阳八佳电气将详细解析真空熔炼炉的主要组成部分及其各自的功能。

  一、炉体结构

  炉体是真空熔炼炉的主体部分,其结构坚固且设计合理,能够承受熔炼过程中的高温高压。炉体通常由耐火材料制成,具有良好的保温性能,以确保熔炼过程中的热量损失最小化。炉体内部设有熔炼室,用于容纳熔炼物料,并配备了观察窗,方便操作人员实时监控熔炼状态。
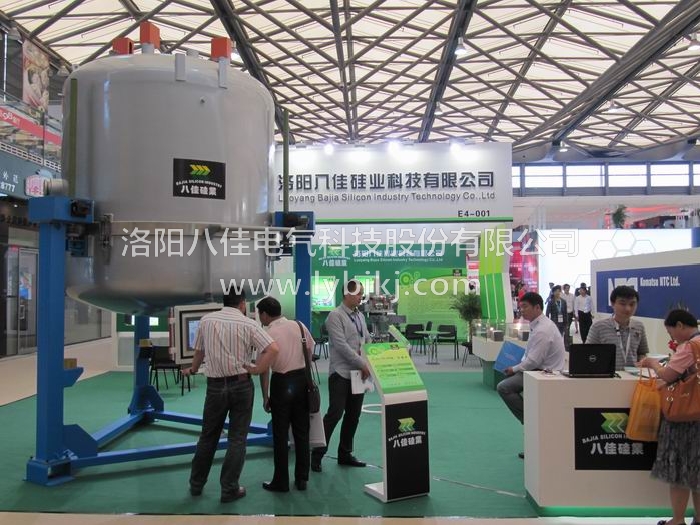
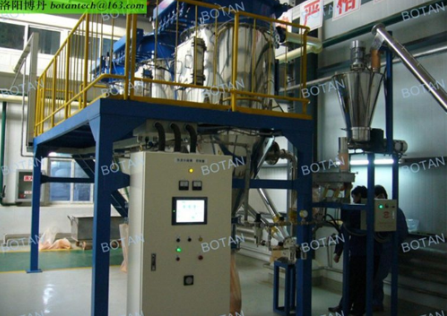
真空熔炼炉

  二、真空系统

  真空系统是真空熔炼炉的核心部分,其主要功能是创建并维持熔炼所需的高真空环境。真空系统由真空泵、真空阀门、真空计等组成。真空泵负责将炉体内的空气抽出,使炉内气压达到预定值;真空阀门用于控制炉体与外部环境的隔离与连通;真空计则用于实时监测炉内的真空度,确保熔炼过程在合适的真空条件下进行。

  三、加热系统

  加热系统是真空熔炼炉的关键部分,负责提供熔炼所需的热量。加热系统通常采用电加热方式,由电热元件、电源和控制装置组成。电热元件如电极、加热丝等,将电能转化为热能,对熔炼物料进行加热;电源为电热元件提供稳定的电能;控制装置则负责调节加热功率和温度,以满足不同熔炼工艺的需求。

  四、搅拌与浇铸系统

  搅拌系统用于在熔炼过程中使物料均匀混合,确保熔炼成分的均匀性。搅拌装置如搅拌棒或搅拌桨,通过机械或电磁方式驱动,使物料在熔炼室内循环流动。浇铸系统则负责将熔炼好的金属液从炉体中取出并浇铸成所需形状。浇铸系统包括浇铸口、浇铸模具等部件,确保金属液在浇铸过程中保持稳定的流动性和温度。

  五、控制系统

  控制系统是真空熔炼炉的智能化部分,负责对整个熔炼过程进行精确控制和监测。控制系统通常由计算机、传感器、执行机构等组成。计算机作为控制中枢,根据预设的工艺参数和实时反馈数据,调整加热功率、搅拌速度等;传感器则用于实时监测炉内的温度、压力、真空度等关键参数;执行机构根据计算机指令,驱动加热系统、搅拌系统等部件进行相应的动作。

  六、安全防护系统

  安全防护系统是真空熔炼炉不可或缺的部分,用于保障操作人员的安全和设备的稳定运行。安全防护系统包括紧急停机装置、过温过压保护装置、电气安全保护等。这些装置在设备出现异常或危险情况时,能够迅速切断电源或采取其他紧急措施,防止事故发生。

  综上所述,真空熔炼炉的主要组成部分包括炉体结构、真空系统、加热系统、搅拌与浇铸系统、控制系统以及安全防护系统。这些部分各自承担着重要的功能,共同确保真空熔炼炉的高效、稳定运行和产品质量的高标准。在实际应用中,这些组成部分的协同工作使得真空熔炼炉成为现代冶金领域不可或缺的重要设备。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

19 September 2022
石墨化炉在针状焦材料发展中有不可缺少的作用

石墨化炉在针状焦材料发展中有不可缺少的作用

  石墨化炉在针状焦材料发展中有不可缺少的作用  石墨化炉热处理过的针状焦作为一种新型炭材料,因其易于石墨化、电导率高、价格低廉、灰分低等优异特性,逐渐成为一种优质的锂离子电池负极材料wu,且已占据日本近60%的市场.近期,国内在针状焦的生产技术上取得了较大突破,实现了规模生产,但其用作锂离子电池负极材料的研究较少.  一般软炭(如沥青焦、石油焦等)经过2500?3000℃的石墨化炉热处理后,会转化为石墨结构,但该过程极其复杂,既涉及石墨微晶在径/轴向的有序排列、晶界的消失、晶体界面处C-C六圆环的形成、晶体的生长,还涉及石墨层边界处不饱和碳原子的催化反应、碳原子或气体分子的热震动、石墨微晶的各向异性特性、石墨层层间的范德华力等微观热力学或动力学行为.目前,热处理温度与材料石墨微晶参数之间的内在关系巳得到系统研究,而石墨化机理的基础研究较少.本工作以煤系针状焦为原料,在分析热处理温度对针状焦微结构的影响规律的基础上,深入研究了针状焦的石墨化机理及其用作锂离子电池负极材料的电极性能和储锂机制.  将煤系针状焦机械粉碎后,用。45岬筛网进行筛分,置入炭化炉,先以5°C/min的升温速率分别升温至700P、1000°C,1500°C,并标记为NC700、NC1000、NC1500;格样品置于高温石墨化炉,先以15-C/min的升温速率升至1500℃,再以7°C/min的升温速率升至2250℃、2800℃并恒温30tnin,降至室温后得到石墨化样品,相应标记为NC2250、NC2800。  在1500-2250℃的高温石墨化炉石墨化过程中,体系获得更大的能量,在表面能以及大兀健的作用下,石墨微晶沿轴向发生平行排列;同时,体系中碳原子的热震动频率增大,平行于平面网格方向的振幅增大,使得晶体平面上的位错线和晶界逐渐减少,并放出潜热。  随着石墨化炉石墨化温度的继续升高,碳的蒸发率以指数式上升,这时体系中充满各种碳原子或气体分子,且石墨微晶在径向的间距接近分子水平;在石墨层边缘碳的自催化以及界面能的推动力作用下,各种游离的碳原子与相邻石墨微晶的边缘碳发生反应,形成C-C六圆环;在范德华力作用下,石墨层的“褶皱”消失,并趋向平面结构,终形成三维有序的石墨化针状焦。针状焦经过2800℃的高温热处理后,终逐步转化成三维有序的石墨结构。

15 December 2022
真空烧结炉常见泄漏点及检漏方法介绍

真空烧结炉常见泄漏点及检漏方法介绍

  真空烧结炉常见泄漏点及检漏方法介绍  一台漏率合格的真空烧结炉,先需要保证炉体内的高真空,但作为一个系统,与炉体相连的各部分也都必须无泄漏点才能保证真空的保持。因此,在判定设备的漏点时需先从真空系统分析其可能存在的漏点,常见位置包括:  1、机械泵、罗茨泵、扩散泵等真空泵组泄漏;  2、冷凝器内毛细管及毛细管与法兰连接处泄漏;  3、真空管道与弯头连接处及管道之前焊接处泄漏;  4、真空阀门本身及其与管道连接处泄漏。  下面我们再来了解检漏方法  真空烧结炉检漏的方法很多,根据被检设备所处的状态可分为气泡检漏法、升压检漏法和氦质谱检漏法三种。  1、气泡检漏法  气泡检漏法是将空气压入被检部件,然后将其浸入水中或对其可疑表面涂上肥皂液,如果被检部件上有漏孔,肥皂液就会鼓起气泡,通过观察气泡可以判断漏孔的存在和位置。这种检漏方法主要用于被检真空炉的连接处采用法兰螺栓连接等可以承受正压的场合,可用于小型烧结炉或真空管路的检漏。如果烧结炉由于结构复杂、体积较大、结合面较多,通常在检漏初期采用气泡检漏法,该方法经济实用,能取得较好的检漏效果。  2、升压检漏法  升压检漏法是当被检容器内真空度达到100Pa以下时,在怀疑有泄漏的地方涂抹丙酮等易挥发液体,如果有漏孔,丙酮气体就会通过漏孔进入被检容器内部,可从真空监测仪表上显示压力是否突然有明显的升高来判断该设备是否有泄漏,并且判定漏孔的存在、位置。在真空烧结炉检漏中期,即气泡检漏法不能完全找到设备漏点时,采用升压检漏法可进一步检测出设备的漏点,效果良好。  3、氦质谱检漏法  氦质谱检漏是一种常见也是更可靠的真空炉检漏方法,它是利用氦质谱检漏仪的磁偏转原理,对于泄漏气体氦气反应灵敏,从而确定漏点的检漏方式。这种检漏方法充分利用了氦气的强渗透、易流动、易扩散等性能,检漏过程不易受干扰,不会误判,反应快。在真空烧结炉检测时,首先给管路充气,把检漏仪按照要求接好,检漏仪监测点尽量接在前级真空管路上;其次是考虑检漏点的检漏顺序,一般来说,经常活动的真空部分是优先考虑的,比如真空室门的密封圈等,然后考虑真空系统的静态接触点,如真空规处、真空管路的外接法兰处等,之后是气路系统和水路系统。