行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉的正确操作规程
发布时间:2023-12-18   浏览:7704次

  真空烧结炉的正确操作规程

  1.在使用前,检查烧结炉的所有部件是否齐全、完好,是否有异常情况,如有异常情况应及时处理。

  2.将烧结炉放置在平稳的地面上,保证烧结炉的稳定性。

  3.将烧结炉的电源插头插入电源插座,打开电源开关,确认电源指示灯亮起。

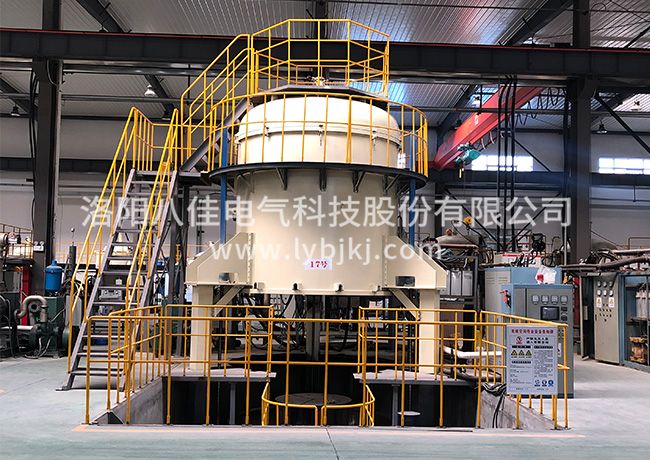
  4.打开烧结炉的门,将待加工的原料放入烧结炉内,注意避免原料溢出或堆积过高。
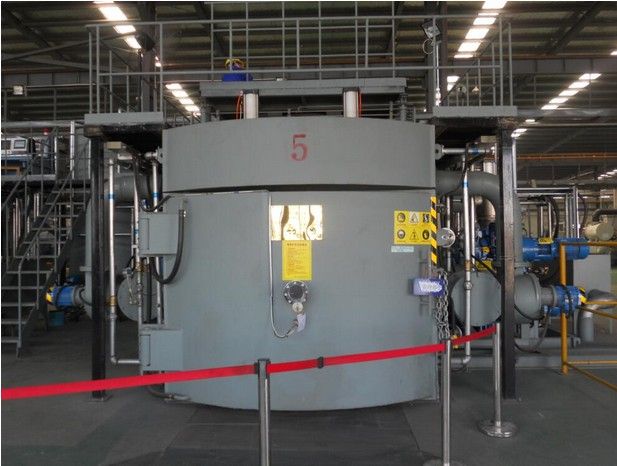
1696747426773178.jpg

  5.关闭烧结炉的门,打开真空泵的电源开关,启动真空泵,并将烧结炉内的空气抽出,直至达到所需真空度。

  6.当真空度达到所需值后,关闭真空泵的电源开关,打开烧结炉的加热开关,设置所需的烧结温度,并启动热处理程序。

  7.在烧结过程中,注意烧结温度的变化,及时调整加热功率,以保证烧结温度的稳定性。

  8.在烧结完成后,关闭热处理程序和加热开关,打开烧结炉门,将烧结好的样品取出。

  9.关闭烧结炉门,打开真空泵的电源开关,启动真空泵,将烧结炉内的气体抽出,直至达到所需真空度。

  10.关闭真空泵的电源开关,关闭烧结炉的电源开关,拔出电源插头,清理烧结炉内部的残留物,将烧结炉存放在干燥通风的地方。

  注意事项:

  1.操作前应仔细阅读烧结炉的使用说明书,了解其性能和操作方法。

  2.操作时应穿戴防护用品,如手套、口罩等。

  3.烧结炉内部应保持干燥,避免水分和其他杂质进入烧结炉内。

  4.操作时应注意安全,避免发生意外事故。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

15 August 2018
金属注射成型技术中真空烧结炉怎样节能

金属注射成型技术中真空烧结炉怎样节能

  真空烧结炉具有成本效益运行能力的一个重要因素就是经济的工艺气体和电力消耗。根据不同的气体类型,烧结过程的这两大成本元素可以占到总成本的50%。为了节省气体消耗,必须实施可调节的气流分压模式,同时保证脱脂和烧结过程免受污染。   在使用中,为了减少电力消耗,用优化的加热元件制造热区来降低热损失。为了实现这些设计要点并将研发 成本控制在合理范围,一台现代的资源节约型的真空烧结炉会运用流体动力学计算工具以找到优化的气流和热流模式。   在金属注射成型技术中,通常情况下是根据烧结零件重量和残留聚合物含量的不同,粘结剂会不同程度地聚集在真空烧结炉的外围部件上,比如:排气管、泵和热区这些地方。这将导致长时间停机,以便于人工清洁和日常维护。   若材料净重达400kg(炉量>1000L),粘结剂含量为3%一4%,那么,高达15kg的聚合物将在真空烧结炉除气阶段被除去。即便如此,大部分排出的气体(>95%)应该在特定的冷凝点收集起来,比如,粘结剂收集器或蜡分离器。由于去污和人工清洁工作,门对门周期时间将增加2个多小时。 这样,低效的、设计不周全的真空烧结炉将使操作性能降低15%。   所以,当遇到上面的情况,就要考虑更换更好的带有自动循环清洁系统的真空烧结炉,以减少维护工作,使意外故障保持在很低的水平。

24 February 2020
真空甩带炉的组成结构

真空甩带炉的组成结构

  真空甩带炉的组成结构   真空甩带炉的真空腔体是由炉体、炉盖和炉底组成;炉体由304不锈钢法兰和内外筒体组焊而成,内壁镜面抛光,炉体上开设有压铸接口、喷铸接口、旋转电极接口、甩带收集管、红外测温接口、模具预热电源电极引入接口;炉盖由整体实心304加工而成,上面开设有大直径观察窗,可直观的观测到炉内的各种实验情况;炉底也是由整体实心304加工而成,固定有甩带装置。整体外观哑光处理,整洁大方。   真空甩带炉的熔炼装置由超音频电源、水冷电缆、旋转电极、线圈、保温套和坩埚组成,通过更换线圈、保温套和坩埚实现不同容量。极限温度可加热至1700℃。(容量按照50g,200g,500g,1000g来配),熔炼完成后可通过手动倾倒到模具内。喷铸装置由气缸、石英管、时间继电器、气源恒定装置等组成,可实现小容量溶液的喷带和喷铸。   压铸装置由特殊加压装置、压架、底座、压头和母模等组成,当溶液浇铸或者喷铸到母模内,启动加压装置对工件加压,提高其致密性。真空甩带炉的压铸底部压头有定位槽,保证上下压头同心度;底部压头可调节高度;整套压力架支撑在地上。炉体底部有防漏盘,防止熔液损坏真空腔体。   模具预热系统为防止浇铸到母模内的溶液冷却过快,特在母模外部加装感应线圈预热,由一台7.5Kw IGBT超音频电源、水冷铜接头和线圈等组成,如果不用预热,也可取下真空熔炼炉感应线圈,用闷头密封。预留有两路进出水,水流量可通过流量计来控制(专门用于水冷铜模)。抽真空系统由一台扩散泵、一台双极直联泵、三台气动挡板阀、真空管路和真空计等组成,冷态极限真空度优于6.67×10E-3Pa。炉体支架由型材和钢板拼装而成,门板全部采用数控加工,尺寸精度高,外表喷塑处理,整体布局合理,颜色搭配美观。和电控柜采用一体结构。