行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉是怎样进行热处理的
发布时间:2023-07-18   浏览:5677次

  真空烧结炉是怎样进行热处理的

  真空烧结炉可以进行多种热处理,常见的有以下几种:

  1.退火:将材料加热至一定温度,保持一段时间,然后缓慢冷却。退火可以消除材料内部的应力,改善其机械性能和加工性能。
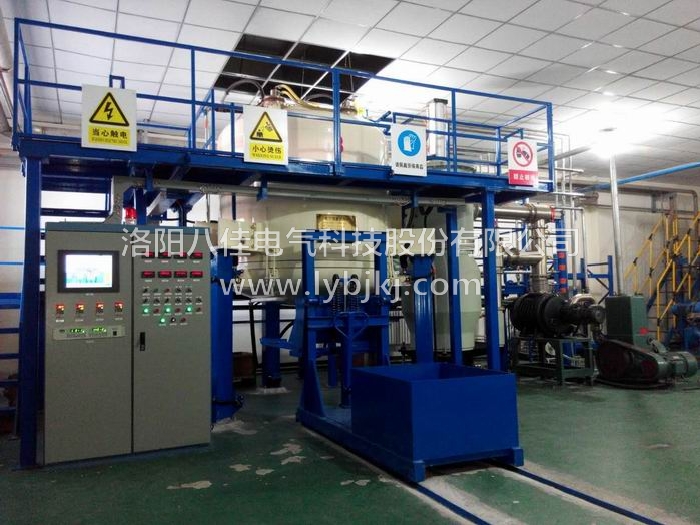
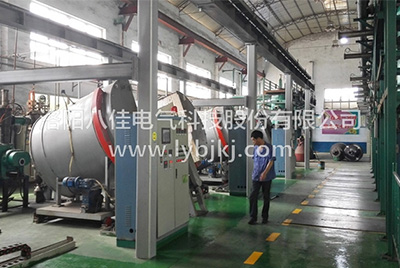
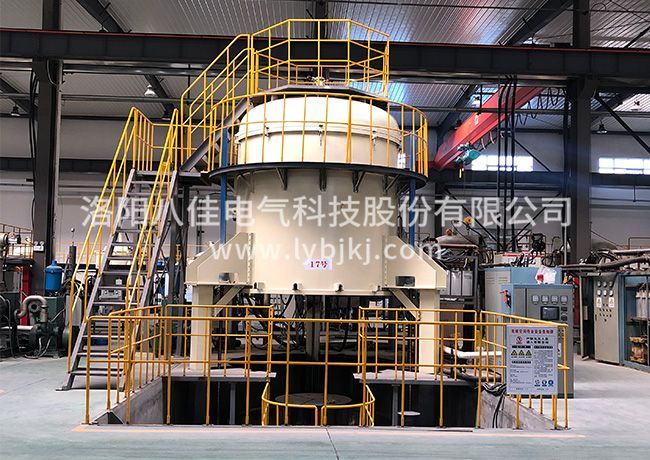
真空烧结炉

  2.热处理:将材料在高温下保温一段时间,然后快速冷却。热处理可以改善材料的硬度、强度、韧性等性能。

  3.烧结:将材料加热至一定温度,使其颗粒间的结合更加紧密,形成致密的晶粒结构。烧结可以提高材料的密度、硬度、强度等性能。

  在进行热处理前,需要对真空烧结炉进行预热,使其内部温度达到所需的热处理温度。然后将待处理的材料放入炉内,控制加热和保温时间、温度等参数,后进行冷却。在整个热处理过程中,需要保持真空烧结炉内部的真空环境,避免材料受到氧化等影响。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

27 May 2019
真空烧结炉故障原因及处理办法有哪些呢

真空烧结炉故障原因及处理办法有哪些呢

  真空烧结炉故障原因及处理办法有哪些呢   真空烧结炉的故障现象故障原因及处理办法有哪些呢?今天八佳的小编就和大家说说。   1、真空度低:泵油污染、过少或过稀,清洗真空泵,更换新真空泵油。   2、抽气时间太短:延长抽气时间。   3、抽气过滤器堵塞:清洗或更换排气过滤器。   4、有漏气处:抽空后关闭真空烧结炉电源,检查电磁阀、管接头、真空泵吸气阀及工作室周边密封垫有无漏气处。   5、噪音大:真空炉联轴器磨损或破裂,更换。   6、排气过滤器堵塞或安装位置不正:清洗或更换排气过滤器并安装正确。   7、处理炉喷油:吸气阀O型圈脱落,拔下泵嘴上的真空管,卸下抽气嘴,取出压簧和吸气阀,轻轻拉伸O型圈几次,重新将其嵌入凹槽内,再安装即可。   8、旋片磨损:更换旋片。   9、真空烧结炉的真空泵漏油:回油阀堵塞,卸下回油阀,清洗。   10、油窗松动:放油后,卸下油窗,缠上生料带或薄塑料薄膜。   11、油烟大:抽气过滤器堵塞或污染,清洗或更换排气过滤器。   12、泵油污染:更换新油。   13、真空烧结炉回油阀堵塞:清洗回油阀(详见说明书)。   14、不加热:加热条烧断,更换加热条。   15、加热时间继电器烧坏(开机即两灯同时亮,OMRON灯颜色为黄色):更换时间继电器。   16、加热线烧断:更换加热线,并安装牢固。控制加热温度波段开关接触不良:修复或更换。控制加热的交流接触器不复位:修复(用气流吹去异物)或更换。   17、加热不停止:加热时间继电器接触不良或烧坏,调整时间继电器与插座接触或更换。   18、封口不平、不紧或不封口:钢盒变形,调整钢盒加热时间与加热温度未调好,调整至合适。   19、电机反转时间过长:任意两相电源线调换安装(地线除外)。   20、真空烧结炉加压气路通气不畅:理顺疏通加压气路。

05 January 2023
真空气氛烧结炉温度不达标的处理方法

真空气氛烧结炉温度不达标的处理方法

  真空气氛烧结炉温度不达标的处理方法  真空气氛烧结炉在高温实验中,温度不能达到实验温度值,可对电气系统进行校准,于一些常见的常压炉,假定温度上升非常缓慢,则需求检查空气循环系统,检查空气循环调度风门是否正确翻开,反之亦然,并检查空气循环电机是否正常作业。  当设备在查验作业中遽然产生缺陷时,操控表面上会出现相应的缺陷闪现提示和动态报警提示。操作员可以根据“设备操作和运用中的缺陷打扫”一章快速检查缺陷归于哪种类型,然后请技术人员快速打扫缺陷,以保证查验的正常作业。其他环境实验设备在运用中会有其他现象,因此有必要剖析和消除特定现象。  假定设备的低温不能抵达查验政策,查询温度改动,温度下降非常缓慢仍是在抵达必定值后趋于上升。前者应该连续。真空气氛炉是否在低温实验前单调作业室,并在实验后坚持作业室单调。假定作业室中的查验样本太多,作业室中的风就无法完全活动。  真空气氛烧结炉常见的故障现象及解决方案,如下:  故障一:真空度低  原因:泵油污染、太少或太稀。  解决方案:清洁真空泵并更换新的真空泵。  故障二:抽气时间太短  解决方案:延长抽气时间。  故障三:排气滤清器堵塞  清洁或更换排气滤清器。  故障四:漏气:  排空后关闭电源,检查电磁阀、管接头、真空泵吸入阀、工作室周围密封垫是否漏气。  故障五:噪音大  真空泵联轴器磨损或损坏,应更换。  故障六:排气滤清器堵塞或安装不正确  清洁或更换排气滤清器并正确安装。  故障七:真空泵注油  吸入阀的O形圈脱落,拔出泵喷嘴上的真空管,拆下吸入喷嘴,取出压缩弹簧和吸入阀,轻轻拉伸O形圈几次,重新插入凹槽,然后安装。