行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉的主要原理及工作流程
发布时间:2023-05-20   浏览:8171次

  真空烧结炉的主要原理及工作流程

  真空烧结炉是一种用于高温、高真空条件下对金属、合金等材料进行烧结的设备。其主要原理包括以下几个方面:

  1.真空环境:真空烧结炉中的真空系统可以将炉腔内的气体排出,并保持低压的真空环境,避免材料在高温下与氧、水等气体发生反应,从而保证烧结过程的稳定性和材料的质量。
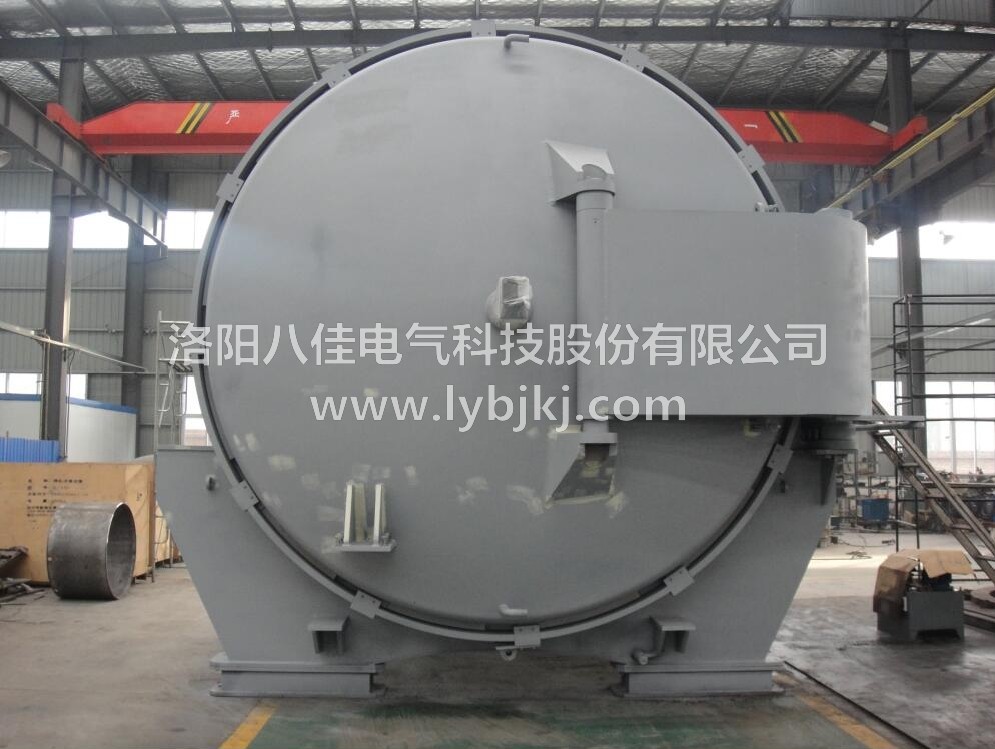
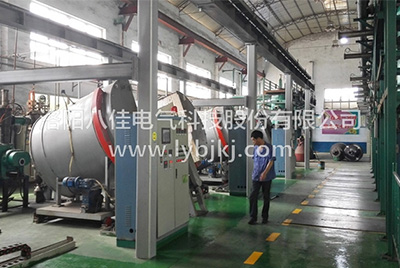
真空烧结炉

  2.加热系统:真空烧结炉通常采用电阻加热器或感应加热器,通过向炉腔内输送电能,将材料加热到高温,从而促进材料的结晶和致密化。

  3.材料处理:经过加热后,材料开始烧结,在高温高真空条件下发生固相扩散、液相扩散及表面扩散等多种物理和化学反应,使得材料颗粒之间产生结合力,形成致密的块状材料。

  4.冷却系统:烧结完成后,需要将烧结块逐渐冷却至室温,以避免因快速冷却导致材料的应力和变形。真空烧结炉通常配备了水冷系统、温度控制系统等设备,以实现有效的冷却。

  真空烧结炉通过控制真空环境、加热系统、材料处理和冷却系统等多个方面,实现对金属、合金等材料的高温、高真空下的烧结加工,并得到高质量、高强度、高耐磨等性能的块状材料。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

21 September 2026
真空石墨煅烧炉多材料兼容处理与工艺灵活性的实现路径

真空石墨煅烧炉多材料兼容处理与工艺灵活性的实现路径

真空石墨煅烧炉多材料兼容处理与工艺灵活性的实现路径在碳材料深加工领域,真空石墨煅烧炉因其优异的耐高温性能与洁净环境控制能力,已成为碳纤维、碳碳复合材料及特种石墨制品热处理的核心装备。其多材料兼容处理能力与工艺灵活性并非单纯依赖设备规模的堆砌,而是通过热力学系统设计、模块化结构配置以及精准的过程控制策略共同实现的。一、 多材料物理特性的适应性设计不同碳基材料在煅烧过程中的热失重曲线、体积收缩率及气体析出特性存在显著差异。为实现兼容处理,设备需在基础结构上具备广谱适应性。1. 梯度温区与热场均一性控制针对碳纤维预制体(CFRP)与高密度等静压石墨的不同导热系数,炉体采用分区加热设计。通过布置多组独立控温的热电偶阵列,结合钼片或石墨毡的差异化保温结构,在高温段形成平缓的温度梯度。这种设计确保了低导热材料内部的热量渗透与高导热材料的温度均匀性,避免因局部过热导致的材料开裂或性能不均。2. 挥发分处理系统的兼容性沥青基炭材料在煅烧过程中会释放大量含焦油烟气,而聚丙烯腈(PAN)基碳纤维则主要析出氮气、氨气等小分子气体。为此,真空系统通常配置前级冷阱与多级过滤装置。在处理高挥发分物料时,冷阱可捕集重质焦油组分,防止其进入真空泵造成腐蚀;在处理低挥发分物料时,则可调整至旁路模式,维持系统的抽速与极限真空度,从而实现不同排气特征材料的共用一套真空机组。二、 工艺参数的数字化解耦与重构工艺灵活性体现在设备对不同热处理制度(升温速率、恒温平台、降温曲线)的快速响应与精确复现能力。1. 动态功率匹配技术传统的PID控制在处理大比热容材料时往往存在滞后。现代真空石墨煅烧炉引入前馈控制算法,依据装入物料的质量与比热容参数,预先计算升温阶段所需的理论上功率。这种“模型预测+反馈修正”的控制逻辑,使得同一台设备在处理从几十公斤的实验室样品到数吨的工业批次时,均能保持设定的升温斜率(如1℃/min至10℃/min可调),而不受装炉量的刚性限 制。2. 压力-温度解耦调控在惰性气体保护下的高温烧结与真空下的低温除气之间,需要实现工艺切换的无缝衔接。设备通过独立的进气微调阀与真空主阀联动,构建压力闭环控制系统。操作人员可在程序设定中自由定义“温度-压力”时序曲线,例如在800℃时从真空状态切换至0.5MPa高纯氮气保护,或在降温段实现微正压防氧化控制,满足不同材料对气氛环境的苛刻要求。三、 模块化结构带来的物理边界拓展为了在同一炉体内实现不同形态物料的处理,设备结构趋向于模块化和可重构。1. 工装夹具的标准化与快换针对粉末冶金炭、短切纤维毡及整体炭构件,炉内设计有标准化的支撑底座。通过更换不同的料盘、吊篮或专用石墨模具,无需对炉体主体进行改造即可实现物料的物理隔离与受热优化。例如,在处理易碎的泡沫炭时,可采用多点支撑的格栅式料架以分散重力;而在处理柔性碳布时,则可使用层叠式挂架以提高空间利用率。2. 加热元件的分组投切大型真空石墨煅烧炉的加热体通常被划分为多个独立支路。在处理小型工件时,可仅投入部分加热区运行,既节省能耗又便于小批量工艺调试;在处理大型工件时,则全功率开启,确保有效加热区的容积大化。这种硬件上的分组设计与软件上的程序控制相结合,极大地提升了设备的工况适应能力。四、 过程监测与安全防护机制多材料兼容处理的底线是安全性与稳定性。由于不同材料析出的气体成分复杂,设备需具备应对突发状况的鲁棒性。1. 气体成分在线监测与联锁在真空管道系统中预留采样接口,可接入质谱仪或红外分析仪。当监测到可燃气体浓度异常升高时,系统自动启动紧急充气保护并切断加热电源,防止因挥发分在低温区冷凝积聚引发安全隐患。这种基于数据驱动的安全策略,为多品种、小批量的柔性生产提供了可靠保障。2. 炉内压力平衡的自适应调节在急速升降温过程中,炉内气体会产生剧烈的体积膨胀或收缩。自适应泄压阀与补气阀根据压差传感器的实时信号进行毫秒级响应,维持炉内外压力的动态平衡,避免因压力过大导致炉门密封失效或负压过大吸入空气造成产品氧化。综上所述,真空石墨煅烧炉的多材料兼容与工艺灵活性是通过热力学场设计的广谱性、控制系统的智能化以及机械结构的模块化三个维度的深度融合来实现的。这种设计理念使得单一设备能够跨越实验室研发与工业化生产之间的鸿沟,为碳材料产业的多元化发展提供了坚实的装备基础。

16 June 2020
真空熔炼炉的脉冲燃烧控制的上风

真空熔炼炉的脉冲燃烧控制的上风

  真空熔炼炉的脉冲燃烧控制的上风   真空熔炼炉的脉冲燃烧控制采用的是一种中断燃烧的方式,使用脉宽调制技术,通过调节燃烧时间的占空比(通断比)实现窑炉的温度控制。燃料流量可通过压力调整预先设定,烧嘴一旦工作,就处于满负荷状态,保证烧嘴燃烧时的燃气出口速度不变。当需要升温时,烧嘴燃烧时间加长,中断时间减小;需要降温时,烧嘴燃烧时间减小,中断时间加长。脉冲燃烧控制的主要长处为传热效率高,大大降低能耗。可进步炉内温度场的平均性。无需在线调整,即可实现燃烧气氛的精确控制。   可进步烧嘴的负荷调节比。系统简朴可靠,造价低。减少NOx的天生。普通烧嘴的调节比一般为1:4左右,当烧嘴在满负荷工作时,真空熔炼炉的燃气流速、火焰外形、热效率均可达到zui佳状态,但当烧嘴流量接近其zui小流量时,热负荷zui小,燃气流速大大降低,火焰外形达不到要求,热效率急剧下降,高速烧嘴工作在满负荷流量50%以下时,上述各项指标距设计要求就有了较大的差距。   脉冲燃烧则不然,不管在何种情况下,烧嘴只有两种工作状态,一种是满负荷工作,另一种是不工作,只是通过调整两种状态的时间比进行温度调节,所以采用脉冲燃烧可弥补烧嘴调节比低的缺陷,需要低温控制时仍能保证烧嘴工作在zui佳燃烧状态。   真空烧结炉在使用高速烧嘴时,燃气喷出速度快,使附近形成负压,将大量窑内烟气吸人主燃气内,进行充分搅拌混合,延长了烟气在窑内的滞流时间,增加了烟气与制品的接触时间,从而进步了对流传热效率,另外,窑内烟气与燃气充分搅拌混合,使燃气温度与窑内烟气温度接近,进步窑内温度场的平均性,减少高温燃气对被加热体的直接热冲击。