行业动态

聚焦行业动态,洞悉行业发展

真空熔炼炉是有哪几部分组成的
发布时间:2023-05-05   浏览:7111次
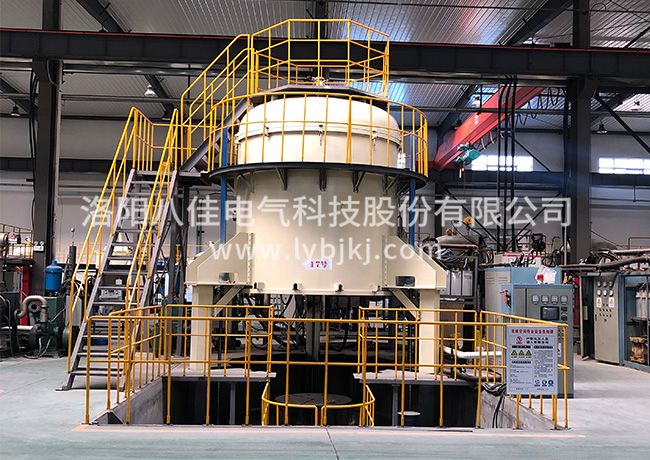
真空熔炼炉

  真空熔炼炉是有哪几部分组成的

  真空熔炼炉通常由以下几个部分组成:

  1.熔炼室:用于容纳熔融金属和合金的容器,通常由不锈钢或石墨制成。

  2.真空系统:用于将熔炼室内的空气抽出,以保证熔融金属的质量和纯度。

  3.加热系统:用于加热熔融金属和合金,通常使用电阻加热或感应加热。

  4.冷却系统:用于冷却熔融金属和合金,以控制熔融过程中的温度变化。

  5.控制系统:用于控制熔融过程中的温度、真空度等参数,以保证熔融金属和合金的质量和纯度。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

04 February 2024
石墨化炉的使用方法及注意事项

石墨化炉的使用方法及注意事项

  石墨化炉的使用方法及注意事项  石墨化炉是一种重要的工业设备,广泛应用于材料科学、电子、冶金等领域。它能够提供高温环境,使材料在石墨化过程中获得优异的物理和化学性能。石墨化炉厂家八佳电气将详细介绍石墨化炉的使用方法以及在使用过程中需要注意的事项。  一、石墨化炉的使用方法  1.准备工作:在使用石墨化炉之前,需要做好充分的准备工作。首先,要检查石墨化炉是否处于良好的工作状态,确保炉体、加热元件、温度控制系统等均无异常。其次,要准备好所需的材料,如石墨、陶瓷等,并按照要求进行预处理。  2.装样:将准备好的材料放入石墨化炉的炉膛内,确保放置平稳,避免倾斜或晃动。同时,要确保材料与炉膛底部保持一定的距离,以便于热量的均匀传递。  3.设定温度程序:根据实验要求,在石墨化炉的温度控制系统中设定适当的温度程序。包括升温速度、保温时间、降温速度等参数。  4.开始加热:确认温度程序设置无误后,启动石墨化炉的加热程序。在加热过程中,要密切关注温度变化,确保温度控制系统的正常工作。  5.冷却与取样:当石墨化炉达到设定的降温点后,自然冷却一段时间,然后取出样品。取出样品时要注意安全,避免烫伤或意外事故。  6.清理与维护:在每次使用完毕后,对石墨化炉进行清理和维护。清理炉膛内的残留物,检查加热元件和温度控制系统是否正常。定期进行保养和检修,确保石墨化炉的正常运行。  二、石墨化炉使用的注意事项  1.安全注意事项:在使用石墨化炉时,要严格遵守安全操作规程,确保人员安全和设备安全。首先,要确保石墨化炉的接地良好,防止触电事故的发生。其次,要避免在高温状态下打开炉门或触摸加热元件,以免烫伤。此外,在操作过程中要佩戴相应的防护用品,如耐高温手套、实验服等。  2.温度控制注意事项:温度是石墨化炉的关键参数之一,因此要严格控制温度程序。首先,要根据实验要求选择合适的升温速度和保温时间,避免过快或过慢导致样品损坏或实验失败。其次,要定期检查温度传感器的准确性,确保温度数据的准确可靠。同时,要关注加热元件的工作状态,防止加热元件损坏导致温度失控。  3.气氛控制注意事项:石墨化炉通常需要在特定的气氛下进行加热处理。因此,要关注气氛的种类和流量控制。根据实验要求设置合适的气氛种类和流量,确保样品的石墨化过程顺利进行。同时,要定期检查气路系统的密封性和流量计的准确性,防止气体泄漏或流量失控。  4.操作规范注意事项:在使用石墨化炉时,要遵循正确的操作规范,避免误操作导致设备损坏或实验失败。首先,要严格按照操作规程进行设备的开启、升温、保温、降温和关闭等操作。其次,在装样和取样时要小心谨慎,避免样品破碎或掉落导致炉膛堵塞或加热元件损坏。同时,要关注设备的异常声音或振动,及时发现并解决设备故障或问题。  5.环境要求注意事项:石墨化炉对环境有一定的要求,因此在使用过程中要注意环境因素的影响。首先,要保持室内清洁卫生,避免灰尘或其他杂质进入炉膛或气路系统。其次,要定期检查设备的接地是否良好,防止电磁干扰对设备的影响。同时,在使用过程中要注意水、电、气等资源的合理利用和节约使用。

29 December 2022
真空烧结炉容易漏气的点及检测方法

真空烧结炉容易漏气的点及检测方法

  真空烧结炉容易漏气的点及检测方法  真空烧结炉炉内的气氛会直接影响产品的表面处理效果,炉内的气氛由真空炉的气密性决定,如果要保证工件质量,先要保持真空炉的气密性良好,但真空烧结炉的气密性检查难点在于炉体面积大、管道复杂,并且容易泄漏的部位比较多,因此对真空烧结炉的气密性检查要形成制度化。下面八佳电气就介绍真空烧结炉容易漏气的点及检测方法:  一、真空烧结炉气密性检查的重要部位:  1、检修时替换设备的部位。检修时动过的炉体和管道部分,都要作为检查的关键部位。  2、开启过的顶盖、底盖、穿带孔、检修门。  3、进口密封辊缝。  4、炉壳和循环管道上的膨胀节,炉辊法兰、换热器法兰、各外表法兰和焊口等。  5、水冷高温计、摄像头、水冷换热器等。  6、分析仪取样管接头等。  二、正压部分的检查  正常生产过程中,退火炉要保持在150-300Pa的微正压。  1、泄露的判别。查询在线氧气ppm分析仪测量数据,当某段残氧量忽然显着升高时,就可能是炉壳或循环管道发生泄露。  2、泄露的点检查方法和东西。东西室氢气探测仪。方法是确保炉内氢气在3%以上,用便携式氢气探测仪检查通过承认漏气炉段的气密性,重要部位是顶检修焊缝等。当检查到漏点部位时,氢气探测仪会发生报警。  三、负压部分的检查  循环风机的吸入端为负压,假定负压部位发生泄露,空气就会被吸入炉内。  1、泄露的判别。通过查询在线分析仪测量数据改动,就能够判别这台风机是否有泄露。  2、泄露的点检查方法和东西。负压泄露的点的检查能够通过上述方法,将负压变成正压,然后运用氢气探测器检查,也能够运用专门用于负压检漏设备——氦气检漏仪进行检查。  四、泄露的点要如何处理  退火炉总是处于作业情况,关于一些漏点能够采用打高温密封胶等方法做暂时处理,要等有停炉的时机再做完全处理。  对开裂部位进行补焊;现已老化或损坏的密封垫、圈要替换;替换出现缝隙的部件例如膨胀节等;对松动的螺栓进行紧固;涂改高温密封胶。