行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉真空度不足是什么原因造成的
发布时间:2023-04-21   浏览:8127次

  真空烧结炉真空度不足是什么原因造成的

  真空烧结炉真空度不足可能由以下原因造成:

  1.真空泵故障:真空泵是真空烧结炉中关键的设备之一,如果真空泵故障,就会影响真空度。可能的故障原因包括真空泵内部部件损坏、密封不严、油封老化等。

  2.密封不严:真空烧结炉需要保持高真空度才能获得良好的烧结效果,如果密封不严,就会导致气体泄漏,从而降低真空度。密封不严的原因可能包括密封件老化、密封面损坏、固定螺钉松动等。
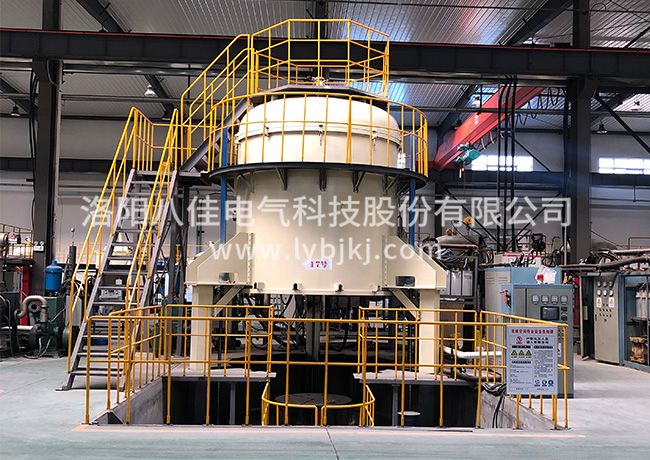
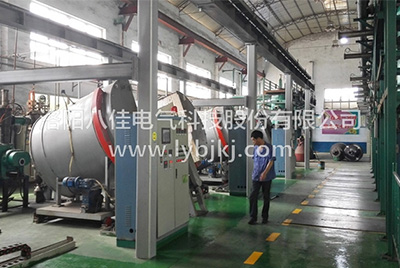
真空烧结炉

  3.真空管路老化:真空管路也是影响真空度的重要因素,如果真空管路老化或者出现损坏,就会导致气体泄漏,从而降低真空度。

  4.烧结室内污染:在烧结过程中,可能会产生一些气体或者杂质,如果这些气体或者杂质不能被及时排除,就会影响真空度。

  5.真空度检测仪器损坏:真空度检测仪器是判断真空度的关键设备,如果检测仪器损坏,就会导致无法准确地判断真空度。

  因此,为了保证真空烧结炉的正常运行,需要定期检查和维护设备,及时发现并排除真空度不足的原因。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

05 February 2020
真空甩带炉各组成装置的性能介绍

真空甩带炉各组成装置的性能介绍

  真空甩带炉各组成装置的性能介绍   虽然,真空甩带炉看起来并不大,但其结构也是相对复杂的,主要有真空腔体、熔炼装置、喷铸装置、甩带装置、压铸装置、模具预热系统、抽真空系统、炉体支架、电气控制系统及水冷却系统组成。   1、真空腔体:由炉体、炉盖和炉底组成;炉体由不锈钢法兰和内外筒体组焊而成,内壁镜面抛光,炉体上开设有压铸接口、喷铸接口、旋转电极接口、甩带收集管、红外测温接口、模具预热电源电极引入接口;真空甩带炉的炉盖由整体实心加工而成,上面开设有大直径观察窗,可直观的观测到炉内的各种实验情况;炉底也是由整体实心加工而成,固定有甩带装置。整体外观哑光处理,整洁大方。   2、熔炼装置:由 超音频电源、水冷电缆、旋转电极、线圈、保温套和坩埚组成,通过更换线圈、保温套和坩埚实现不同容量。真空甩带炉的高温温度可加热至1700℃。(容量按照50g,200g,500g,1000g来配),熔炼完成后可通过手动倾倒到模具内。   3、喷铸装置:由气缸、石英管、时间继电器、气源恒定装置等组成,可实现小容量溶液的喷带和喷铸。(喷铸配石英管,容量50g)   4、甩带装置:真空甩带炉的甩带装置由喷铸装置、高速调速电机、磁流体密封装置和铜棍等组成,可通过调节电机速度,实现不同铜棍线速度。   5、压铸装置:由特殊加压装置、压架、底座、压头和母模等组成,当溶液浇铸或者喷铸到母模内,启动加压装置对工件加压,提高其致密性。压铸底部压头有定位槽,保证上下压头同心度;底部压头可调节高度;整套压力架支撑在地上。相对人性化的设计是在炉体底部有防漏盘,防止熔液损坏真空腔体。   6、模具预热系统:为防止浇铸到母模内的溶液冷却过快,特在母模外部加装感应线圈预热,由一台7.5Kw IGBT超音频电源、水冷铜接头和线圈等组成,如果不用预热,也可取下感应线圈,用闷头密封。预留有两路进出水,水流量可通过流量计来控制(专门用于水冷铜模)。   7、抽真空系统:至于抽真空部分是由一台扩散泵、一台双极直联泵、三台气动挡板阀、真空管路和真空计等组成,冷态极限真空度优于6.67×10E-3Pa。   8、炉体支架:由型材和钢板拼装而成,真空甩带炉门板全部采用数控加工,尺寸精度高,外表喷塑处理,整体布局合理,颜色搭配美观。和电控柜采用一体结构。   9、电气控制系统:各种电气元器件采用国际知名品牌,按照行业标准制作而成。面板采用模拟屏,可直观控制设备的各部件,并有水欠压、断水声光报警并自动切断加热功能。   10、水冷却系统:真空甩带炉的冷却系统由水冷机、各种阀门和水管等组成,带有电接点水压表,具有超压、欠压报警功能。

24 February 2020
真空烧结炉的炉温是如何控制的

真空烧结炉的炉温是如何控制的

  真空烧结炉的炉温是如何控制的   随着科学技术的迅速发展,各个领域对温度控制系统的精度、稳定性等越来越高。控制系统也千变万化,真空烧结炉也被广泛用于各行各业。   真空烧结炉由两种不同成分的导体两端接合成回路,其工作原理是利用结合点的温度差,形成电动势。烧结炉通过自动控制来调节炉温,是目前运用成熟的一项技术,很多烧结炉设备都运用自动控温系统,给热处理加工工作带来很大的便捷。   真空烧结炉炉温对给定温度的误差,电阻炉的热源能量靠自动接通或断开给予供应,或者通过持续改变热源能量的大小,使炉温稳定在给定温度范围之内,从而满足热处理工作的需要。电阻炉消耗电能转化来的热能,一部分由电炉构筑材料及传热的各种因素而散失到空间里去,另一部分则用于对炉内工件的加热,前面一部分行成了电炉损失功率,后一部分形成了有效功率。在电阻炉电控线路中,常用继电器放大仪表输出的控制信号直接驱动较小电流的执行机构,或将信号传给其他有关控制元件。   烧结炉温度自动操控常用调理规律有二位式、三位式、份额和份额积分微分等几种常见形式。炉温操控是这样一个反应调理过程,比较实践炉温和需要真空烧结炉炉温得到误差,经过对误差的处置取得操控信号,去调理电阻炉的热功率,然后完成对炉温的操控。   真空烧结炉热电偶利用结合点的不同温度值,在回路中产生的电动势这个原理来进行温度测量的。通过热电偶在烧结炉炉膛内的位置分布情况,来判定箱式炉有效工作区的大小和位置。只有深入了解热处理设备的过程动态特性及工艺上对控制质量的要求,才能对热处理被控对象(温度、流量、压力、和气氛等)实现准确自动控制。